Narzędzia wiertnicze PCD mogą obsługiwać produkcję z dużą prędkością w aluminium i kompozytach wzmacnianych włóknami, ale tych samych ustawień nie można przenosić między tymi dwoma materiałami. Aluminium ma tendencję do tworzenia ciągliwych wiórów, przylegania i zadziorów na wyjściu. Kompozyty powodują powstawanie pyłu ściernego, wyrywanie włókien, rozwarstwianie i uszkodzenia matrycy wrażliwe na ciepło. Dlatego rozsądna decyzja polega na porównaniu materiału, geometrii wiertła, układu wrzeciona, metody odprowadzania powietrza i pomiarów odbiorczych.
Dlaczego narzędzia wiertnicze PCD są brane pod uwagę przy produkcji z dużą prędkością?
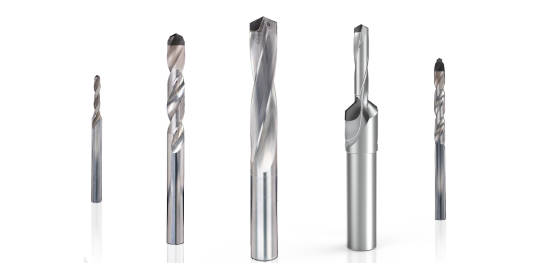
PCD jest rozważany w produkcji narzędzi wiertniczych, ponieważ jego twarda faza skrawająca pozwala zachować ostrą krawędź w warunkach ściernych. Polerowana krawędź i gładkie rowki wiórowe ułatwiają odprowadzanie wiórów i zanieczyszczeń, ale jakość krawędzi nie jest w stanie zrekompensować nadmiernego bicia ani złego wyważenia.
Które właściwości PCD pomagają zachować przewagę konkurencyjną?
Ostra, polerowana krawędź zapewnia czyste cięcie, a gładki rowek odprowadza wióry i odłamki z dala od strefy skrawania. Jakość otworu i trwałość narzędzia nadal zależą od składu przedmiotu obrabianego, zazębienia, chłodzenia i rzeczywistego okna prędkości posuwu. PCD jest elementem procesu, a nie gwarancją stałej liczby otworów.
Dlaczego bicie, wyważenie i mocowanie narzędzia nadal stanowią ograniczenie?
Przy dużej prędkości bicie zmienia obciążenie krawędzi i może powiększyć otwór, nawet przy prawidłowej średnicy nominalnej. Niewłaściwe wyważenie zwiększa wibracje i temperaturę; nadmierny występ dodatkowo je potęguje. Sztywny uchwyt, krótki wysięg, sprawdzone wyważenie i zmierzone bicie to warunki wstępne. PCD Ddreszcz ToolsSprawdź to przed zmianą prędkości wrzeciona.
Jak sprawdzają się narzędzia wiertnicze PCD podczas wiercenia aluminium z dużą prędkością?
W przypadku aluminium szansą jest wysoka wydajność przy kontrolowanym grzaniu i czystym odprowadzaniu wiórów. Podczas próby z dużą prędkością porównaj, jak geometria wiertła, prędkość i posuw wpływają na średnicę otworu, powstawanie zadziorów, siłę ciągu i moment obrotowy. Praktyczne pytanie nie brzmi, czy narzędzie może się szybko obracać, ale czy wybrane okno czasowe utrzymuje ruch wiórów i zapewnia stabilność krawędzi wyjściowej.
Jak wióry aluminiowe, przyczepność i zadziory wyjściowe wpływają na jakość otworu?
Ciągliwe wióry aluminium mogą się zwijać, przyklejać do krawędzi lub ponownie przycinać do ścianki otworu. Stopy bogate w krzem mogą zwiększać ścieranie, a niewystarczająca przestrzeń rowka wiórowego powoduje gromadzenie się wiórów i wzrost temperatury. Nagromadzony materiał zmienia efektywną geometrię i może pozostawić chropowatą ściankę lub otwór o zbyt dużym przekroju. W momencie przebicia, nieodpowiednie podparcie lub agresywny posuw mogą powodować powstawanie zadziorów na wyjściu, nawet gdy wejście wydaje się akceptowalne. Stabilna próba wiercenia PCD powinna obejmować sprawdzenie obu stron otworu.
Jakie wymiary określają stabilność aluminiowego okna wiertniczego?
Średnica toru, okrągłość, wysokość zadzioru, siła nacisku, moment obrotowy lub obciążenie wrzeciona, wskazania temperatury oraz liczba otworów zgodnych z normą. Jeśli obciążenie rośnie, a średnica się zmienia, problemem może być usuwanie wiórów, przyleganie lub zużycie krawędzi, a nie zbyt niska liczba obrotów na minutę. Różne prędkości aplikacji i wartości posuwu na ząb pokazują, dlaczego parametry muszą być specyficzne dla danej funkcji.
Jak sprawdzają się narzędzia wiertnicze PCD podczas wiercenia materiałów kompozytowych z dużą prędkością?
Wiercenie kompozytów zmienia mechanizm uszkodzenia. Włókna wzmacniające są ścierne i kierunkowe, a osnowa może mięknąć lub pękać pod wpływem ciepła. Próba wiercenia PCD powinna obejmować ocenę rozwarstwienia, średnicy, okrągłości, chropowatości, uszkodzeń profilu, uszkodzeń międzypłytkowych i zadziorów na wyjściu. Rezultatem jest proces, który może wydawać się wydajny w czasie cyklu, a jednocześnie może powodować uszkodzenie elementu na wyjściu.
W jaki sposób kierunek włókien, parcie i ciepło powodują uszkodzenia kompozytów?
Przecinanie wiązek włókien może zwiększyć siłę naporu i odrywać włókna od matrycy. Nadmierne ciepło może zmiękczyć matrycę, sprzyjać rozmazywaniu lub przyspieszać zużycie; niestabilne podparcie może powodować rozwarstwienie na wejściu i wyjściu. Podczas wiercenia z dużą prędkością w materiałach CFRP należy monitorować siłę naporu, moment obrotowy, temperaturę i zużycie w wybranych warunkach testowych. Dlatego próba kompozytowa musi uwzględniać siłę i temperaturę, a nie tylko prędkość.
Dlaczego usuwanie pyłu i wsparcie wyjścia należy traktować oddzielnie?
Pył i fragmenty kompozytu nie zachowują się jak ciągliwe wióry aluminiowe. Mogą one pozostać w rowku, ocierać krawędź lub zostać ponownie wcięte w ściankę. Podciśnienie lub ukierunkowane sprężone powietrze, podparcie podkładu, siła zacisku, orientacja włókien i kontrola wyjścia powinny być określone wraz z tolerancją otworu. Narzędzia wiertnicze PCD mogą zmniejszyć wady związane ze zużyciem w warunkach testowych, ale wynik zależy od całego osprzętu i procesu.
Jakie mechanizmy sterowania procesem zapewniają stabilność wiercenia z dużą prędkością PCD?
Określ okno procesowe jako eksperyment kontrolowany. Utrzymuj stałe parametry narzędzia, uchwytu, podpory i metody pomiaru, zmieniając jednocześnie prędkość i posuw. Rejestruj obciążenie, temperaturę, geometrię otworu, stan powierzchni, zadziory lub rozwarstwienia oraz stan krawędzi. W ten sposób tworzysz regułę decyzyjną produkcji, a nie pojedynczą udaną próbkę.
Jak zrównoważyć prędkość, posuw, geometrię i bicie?
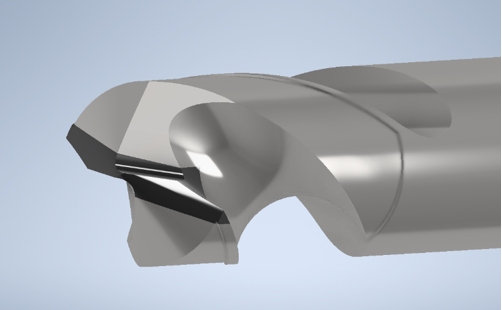
Prędkość i posuw oddziałują na geometrię punktu, średnicę i grubość materiału. Wyższa prędkość może skrócić czas cyklu, ale zwiększyć nagrzewanie; wyższy posuw może zwiększyć opór i uszkodzenia na wyjściu. Należy stosować najmniejsze możliwe bicie i porównywać wyniki w ustalonych odstępach czasu. Zwycięskie ustawienie spełnia wymagania jakości otworu w wymaganym zakresie, a nie przy najwyższych obrotach na minutę.
W jaki sposób odprowadzanie wiórów podczas wiercenia ogranicza ciepło i konieczność ponownego cięcia?
W przypadku zastosowań wiertniczych, ewakuacja decyduje o tym, czy materiał opuści strefę skrawania. Aluminium wymaga odpowiedniej pojemności rowka wiórowego i odpowiedniego docisku lub podawania chłodziwa; kompozyty mogą wymagać kontrolowanego dopływu powietrza lub podciśnienia. Odprowadzanie wiórów jest zatem decyzją zależną od materiału i geometrii. Należy zwracać uwagę na oscylacje obciążenia, przebarwienia termiczne, zarysowania ścianek i zagęszczone zanieczyszczenia.
Kiedy proces wiercenia wymaga własnego okna kwalifikacyjnego?
Różne rozmiary otworów zwiększają ryzyko błędu ustawienia. Dopuszczalne bicie w konwencjonalnym otworze może mieć wpływ na jego jakość. Należy wspólnie przeanalizować wydajność rowka wiertniczego, jego projekcję, wyważenie, programowanie posuwu i rozdzielczość inspekcji, aby określić, kiedy konieczne jest zastosowanie oddzielnego procesu wiercenia.
Dlaczego bicie i wydajność rowka wiertniczego wpływają na stabilność wiercenia?
Średnica narzędzia, właściwości materiału i warunki skrawania wpływają na odprowadzanie wiórów i generowanie ciepła. Polerowany rowek i stabilny obrót narzędzia poprawiają stabilność skrawania, natomiast zalegające zanieczyszczenia mogą przyspieszać zużycie. Należy zmierzyć bicie, ograniczyć występ i sprawdzić, zanim wystąpi odchylenie jakości.
W jaki sposób należy powiązać wiercenie CNC z kwalifikacją narzędzi?
Zweryfikuj program maszyny z uwzględnieniem przyspieszenia produkcji, interpolacji posuwu, uchwytu i mocowania przedmiotu obrabianego. Zakwalifikuj narzędzia wiertnicze z reprezentatywnym materiałem, głębokością, tolerancją i sprzętem kontrolnym. Potrzebny jest dłuższy cykl, aby wykryć wzrost temperatury, zużycie krawędzi i granice ewakuacji; zarejestruj je oddzielnie od standardowej receptury otworu.
W jaki sposób Worldia może wspierać kwalifikację narzędzi wiertniczych PCD?
W Worldia możemy się połączyć Geometria PCD, precyzyjnej produkcji, pomiarów, wyważania i danych aplikacyjnych. Zacznij od pełnego opisu przedmiotu obrabianego i procesu, a nie od prędkości nominalnej. Worldia jest najbardziej użyteczna, gdy w próbie porównuje się aluminium z kompozytami lub różne rozmiary otworów.
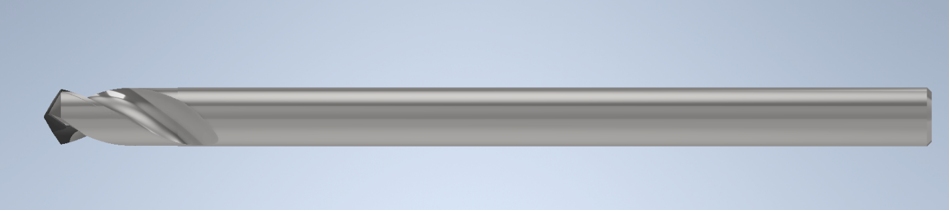
Jakie możliwości produkcyjne i kontrolne mogą ocenić kupujący?
Kupujący mogą zapytać, jak wygląda kształtowanie laserowe, precyzyjne szlifowanie i polerowanie, pomiar narzędzia i wyważenie są kontrolowane. Mają one wpływ na kształt krawędzi, wykończenie rowka wiórowego, koncentryczność i spójność obrotową. W przypadku narzędzi wiertniczych PCD, należy powiązać każdy krok z wymaganiami dotyczącymi bicia, położenia otworu, zadziorów, rozwarstwienia lub stanu krawędzi.
Jakie dane aplikacji kupujący powinni podać do przeglądu?
Prześlij materiał lub wzmocnienie, rozmiar i głębokość otworu, tolerancję, cele wejścia i wyjścia, maszynę, uchwyt, bicie, oprzyrządowanie, metodę chłodzenia lub sprężonego powietrza, prędkość i posuw, cel cyklu oraz wzór defektów. W Worldia możemy następnie ocenić, czy wiercenie PCD wymaga zmiany geometrii, innej metody ewakuacji lub oddzielnej kwalifikacji procesu.
Często zadawane pytania
P: Czy narzędzia wiertnicze PCD są równie skuteczne w przypadku aluminium i kompozytów?
Odp.: Nie. PCD może być odpowiedni do obu zastosowań, ale aluminium jest poddawane obróbce głównie przez kontrolę ciągliwości wiórów, przyczepność, zadziory i temperaturę, podczas gdy kompozyty są poddawane obróbce przez uszkodzenia włókien, odprowadzanie pyłu, napór, rozwarstwienie i temperaturę matrycy. Każdy materiał wymaga własnej prędkości posuwu i okna akceptacji.
P: Czy wyższa prędkość wrzeciona zawsze poprawia wydajność wiercenia PCD?
O: Nie. Wyższa prędkość może skrócić czas cyklu, ale może również zwiększyć temperaturę, wibracje, konieczność ponownego cięcia lub uszkodzenia kompozytu. Sprawdź prędkość na podstawie pomiarów posuwu, geometrii, bicia, podparcia, ewakuacji, siły, temperatury i jakości otworu.
P: WCzy proces wiercenia należy kwalifikować osobno?
A: Należy użyć osobnego okna, gdy rozmiar otworu powoduje znaczne bicie, wydajność rowka ogranicza ewakuację, rozdzielczość kontroli jest ograniczona lub siła i temperatura gwałtownie rosną. Kwalifikacja powinna uwzględniać kryteria dotyczące maszyny produkcyjnej, uchwytu, podpory, materiału i akceptacji.