

L'usinage de précision exige d'un outil de coupe qu'il conserve son tranchant malgré la chaleur, l'abrasion et les variations d'engagement, tout en préservant la géométrie et la finition de la pièce. C'est pourquoi les plaquettes PCBN sont étudiées pour les pièces ferreuses difficiles à usiner économiquement avec des outils conventionnels. Les acheteurs doivent choisir une plaquette ou un outil adapté à la pièce, à ses caractéristiques, à la continuité de coupe et au rendement requis. Les matériaux de départ courants comprennent l'acier trempé, la fonte, le fer fritté et les pièces issues de la métallurgie des poudres.
Quels matériaux de pièces nécessitent le plus souvent des inserts en PCBN ?
Le PCBN est un matériau de coupe polycristallin à base de nitrure de bore cubique, obtenu par frittage de particules de nitrure de bore cubique avec un liant sous haute pression et haute température. En usinage des métaux ferreux, sa stabilité thermique et sa résistance à l'usure abrasive rendent les plaquettes en PCBN particulièrement intéressantes lorsque la dureté élevée ou les microstructures abrasives sollicitent fortement l'arête de coupe. Le premier critère de sélection est le groupe de matériaux, suivi par la dureté, la surépaisseur, la morphologie et la stabilité de coupe.
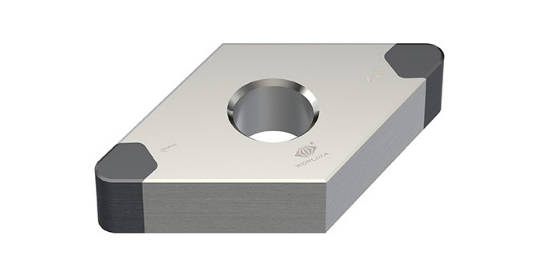
Pourquoi les composants en acier trempé constituent-ils une application essentielle des inserts PCBN ?
L'acier trempé est une application centrale car les aciers à roulements, les aciers à outils, les aciers à moules et les pièces similaires peuvent allier une dureté élevée à des exigences de finition strictes. L'utilisation de plaquettes PCBN pour le tournage de pièces dures peut être envisagée pour l'usinage de faces, d'alésages, de rainures et autres opérations de précision, à condition de maîtriser le processus de coupe. Le choix d'une plaquette de tournage PCBN ne repose pas uniquement sur sa dureté : l'état du matériau, la durée d'engagement, la surépaisseur d'usinage et l'état de surface cible doivent être pris en compte conjointement. Cette approche permet de privilégier un usinage de précision reproductible plutôt qu'une solution générique pour toutes les opérations sur acier.
En quoi les pièces en fonte et en métallurgie des poudres modifient-elles la sélection ?
Les pièces en fonte et en métallurgie des poudres peuvent présenter des conditions d'usure et d'impact différentes de celles de l'acier trempé. Les cylindres de moteur, les corps de soupapes, les pièces de systèmes hydrauliques, les disques de frein et les composants de transmission peuvent nécessiter des outils PCBN spécifiques à l'application. Pour ces matériaux, Inserts PCBN Il convient de vérifier la continuité de coupe. Les différentes nuances disponibles permettent de distinguer les travaux continus, légèrement interrompus, interrompus et fortement interrompus, élargissant ainsi le choix au-delà du simple nom du matériau et prenant en compte la charge supportée par l'outil.
Quels composants de précision sont couramment usinés avec des outils PCBN ?
L'intérêt des outils PCBN est particulièrement évident lorsque la tâche présente une caractéristique définie, des conditions de pièce reproductibles et des exigences de qualité mesurables. L'usinage dur de précision peut concerner la finition d'une face, d'un alésage, d'une rainure, d'un épaulement ou d'un profil, plutôt que d'une pièce entière. L'outil peut alors être évalué dans le cadre d'un processus de tournage, de rainurage, d'alésage ou d'un processus nécessitant un outil spécial, choisi en fonction de l'accessibilité, de la géométrie de la pièce et de la régularité de la production.
Où se situent les engrenages, les arbres, les pièces de freinage et les composants de machines ?
Les engrenages, les arbres, les pièces de freinage, les rails de guidage de machines-outils et les composants automobiles usinés avec précision constituent des familles d'applications utiles, car leurs caractéristiques critiques exigent généralement une grande stabilité dimensionnelle et un état de surface précis. Un exemple de rainurage sur acier dur concerne un arbre d'une dureté Rockwell C de 58 à 62 avec une exigence de finition de surface ; un autre concerne une face d'extrémité finie. Ces exemples ne constituent pas une méthode de coupe universelle, mais ils illustrent pourquoi les opérations de finition et de rainurage contrôlées permettent d'évaluer conjointement la durée de vie de l'outil, le rendement et la qualité de surface.
Le PCBN peut-il supporter les sièges de soupapes et le travail au laminage d'acier ?
Avant de spécifier un outil, il convient d'examiner le PCBN (Platform-Based Coil Number) pour l'usinage des sièges de soupapes en fonction du matériau du siège, de la géométrie de la pièce, des interruptions de coupe, de l'accessibilité et des tolérances. La même attention s'applique au PCBN pour le tournage des cylindres en acier. Les données disponibles mentionnent les roues de cylindres et les broches de calandrage parmi les applications d'outils de tournage PCBN, mais ne confirment pas de cas précis pour les cylindres en acier. Un dessin de la pièce et un court essai d'usinage constituent les prochaines étapes appropriées pour toute analyse.
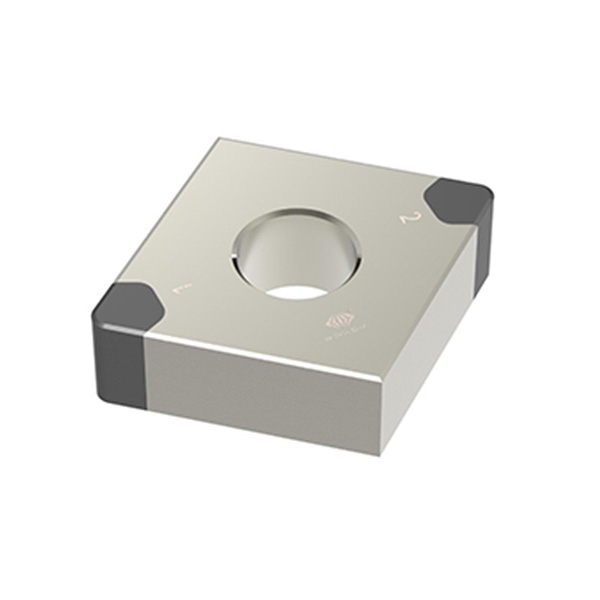
Comment les conditions de découpe déterminent-elles si les inserts PCBN sont adaptés ?
La compatibilité des matériaux est nécessaire mais insuffisante. Les plaquettes PCBN fonctionnent dans une plage de paramètres déterminée par la vitesse de coupe, l'avance, la profondeur de passe, la rigidité de la machine, le bridage, le type de liquide de refroidissement et la régularité de l'engagement. Une coupe continue et stable peut engendrer des exigences différentes de celles d'une fonction effectuant des mouvements d'entrée et de sortie répétés dans la pièce. Le choix de la plaquette doit donc se baser sur le fonctionnement réel par rapport à l'application prévue, plutôt que d'extrapoler les résultats obtenus sur une pièce non similaire.
Le PCBN est-il le bon point de départ pour le tournage continu à grande vitesse ?
L'utilisation de PCBN pour le tournage continu à grande vitesse peut constituer un point de départ utile lorsque l'opération présente un engagement stable et un montage suffisamment rigide, mais il ne s'agit pas d'une spécification. La dureté de la pièce, la surépaisseur, l'état de finition souhaité et les capacités de la machine déterminent toujours une plage de paramètres viable. Des exemples concrets incluent des applications en coupe continue et des recommandations sur les nuances pour l'usinage continu, mais ces matériaux ne définissent pas une vitesse unique pour chaque pièce. Une équipe de production doit valider l'ensemble du processus, puis confirmer la nuance et la géométrie de l'insert en PCBN adaptées à l'opération choisie.
Comment les découpes interrompues doivent-elles modifier le choix de l'insert PCBN ?
Les coupes interrompues ajoutent des chocs mécaniques répétés aux contraintes thermiques et abrasives. Les informations disponibles sur les nuances d'acier trempé, de fonte et de métallurgie des poudres permettent de distinguer les interruptions légères, moyennes et importantes. Avant de choisir une plaquette de tournage PCBN, les équipes doivent identifier si les interruptions proviennent de rainures de clavette, d'alésages, de croisements, d'irrégularités de matière ou d'autres conditions récurrentes. Cette analyse est plus pertinente que d'affirmer qu'une seule nuance convient à toutes les opérations d'usinage de précision.
Que signifie la construction PCBN pour le choix des applications ?
Il est préférable d'utiliser le PCBN dans le cadre d'un système d'application, plutôt que comme un matériau unique présentant un comportement identique pour tous les outils. Les informations disponibles concernent les plaquettes à pointe PCBN et les plaquettes PCBN pleine face pour des applications de finition spécifiques. Il est conseillé aux acheteurs de se renseigner sur la construction, l'arête de coupe et le corps de l'outil les mieux adaptés à l'opération, plutôt que de se fier uniquement à une étiquette.
Qu’est-ce que le matériau PCBN et quand l’utilisation d’un PCBN sur toute la surface est-elle importante ?
Les propriétés pertinentes du PCBN incluent la résistance à l'usure lors de l'usinage de haute dureté et la stabilité dans les applications avec des matériaux ferreux. Le PCBN pleine face est un format éprouvé pour le tournage et le fraisage de finition de la fonte et des matériaux trempés, mais il ne constitue pas un choix par défaut pour tous les procédés de tournage. Les formats de tournage et de fraisage doivent être comparés en fonction du procédé, de la caractéristique et de l'engagement prévu. Cela évite de confondre un terme technique avec une recommandation absolue.
Comment les acheteurs doivent-ils interpréter le marché des matériaux d'outillage PCD-PCBN ?
L'expression « marché des matériaux d'outillage PCD-PCBN » sert souvent de point de départ aux études de marché, mais une sélection fiable doit privilégier la compatibilité d'usinage plutôt que les allégations non vérifiées du marché. Pour l'usinage dur de précision des matériaux ferreux, les outils PCBN méritent d'être considérés, car les recommandations concernant les matériaux incluent l'acier trempé, la fonte, le fer fritté et la métallurgie des poudres.
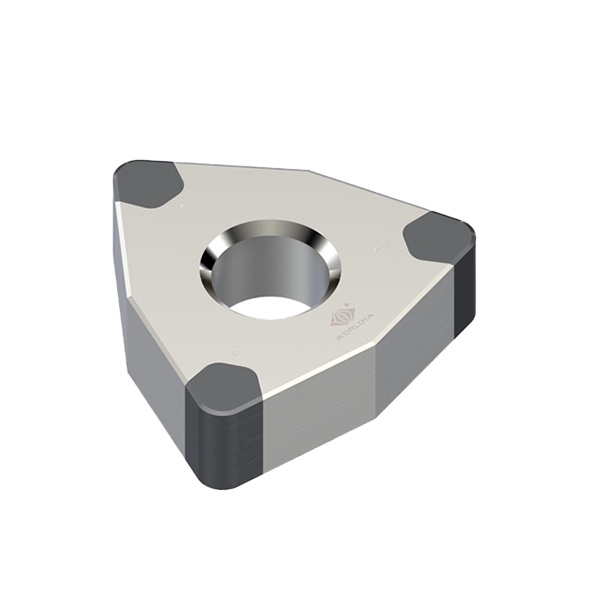
Comment Worldia peut-elle apporter son soutien lors de l'examen d'une demande d'insertion de PCBN ?
Worldia Nous pouvons analyser une application d'insert PCBN en partant de la pièce et du procédé. Nous commençons par la nuance et la dureté du matériau, puis nous évaluons le dessin technique, les surépaisseurs, les tolérances, la rugosité cible, les conditions d'usinage et de bridage, la continuité de la coupe, le type de lubrification et les résultats d'usinage actuels. Cette approche permet de comparer de manière fiable les inserts PCBN pour l'acier trempé, la fonte ou les pièces issues de la métallurgie des poudres, plutôt que de se fier uniquement à une étiquette de catalogue.
Quels détails devons-nous examiner avant de recommander un insert ?
Pour une demande technique pertinente, Worldia a besoin du matériau de la pièce, de sa plage de dureté, de la caractéristique usinée, des dimensions du dessin ou de la caractéristique, de la surépaisseur d'usinage, de la finition souhaitée, du volume de production, des paramètres de coupe et d'une description de toute interruption. Nous examinons également l'outil existant, le mode d'usure observé, la fréquence de changement d'outil et la contrainte de processus la plus importante pour l'acheteur. Worldia peut ainsi associer la demande aux familles de nuances de PCBN et aux gammes d'outillage appropriées, tout en veillant à ce que la recommandation finale soit basée sur des conditions de fonctionnement vérifiées.
Quand les outils PCBN standard et personnalisés sont-ils pertinents ?
Les inserts standard sont pratiques lorsque l'interface et les fonctionnalités du support correspondent à un format établi. Outils PCBN personnalisés Cette approche prend tout son sens lorsque l'accès, le profil, la forme des rainures ou la géométrie des composants ne correspondent pas aux solutions standard. Worldia propose une gamme d'outils de coupe ultra-durs ainsi qu'une gamme d'outils spéciaux sur mesure, permettant ainsi d'axer les discussions techniques sur l'application plutôt que sur une promesse de performance non étayée.
FAQ (questions fréquentes)
Q : Les inserts PCBN sont-ils principalement utilisés pour l'acier trempé et la fonte ?
A : Ce sont des groupes d'applications courants. Les éléments du projet mentionnent également des composants en fer fritté et en métallurgie des poudres. Le choix final doit néanmoins tenir compte des caractéristiques réelles, de la dureté, de la continuité de coupe et de la finition requise.
Q : Le PCBN est-il toujours approprié pour le tournage continu à grande vitesse ?
R : Non. Un engagement continu peut soutenir une discussion pertinente sur l'application PCBN, mais la vitesse doit être validée en fonction de l'état du matériau, de la tolérance, de la rigidité de la machine, du serrage et du système d'outillage sélectionné.
Q : Peut-on utiliser le PCBN pour l'usinage des sièges de soupapes ?
A : L'usinage des sièges de soupapes nécessite une analyse de l'application, notamment du matériau, de la géométrie, des interruptions, des tolérances et de l'accès à l'outil. Aucun exemple d'usinage de siège de soupape validé n'étant disponible, un dessin et un plan d'essai sont nécessaires avant toute recommandation de produit.



