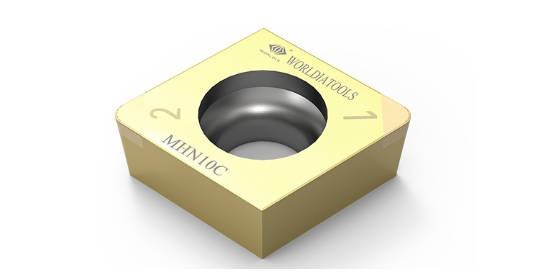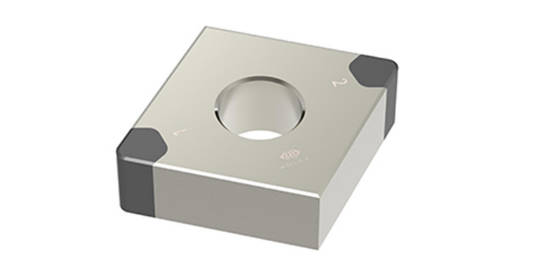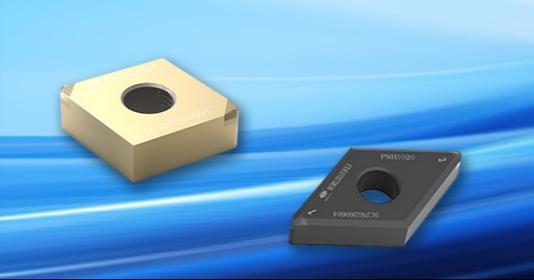
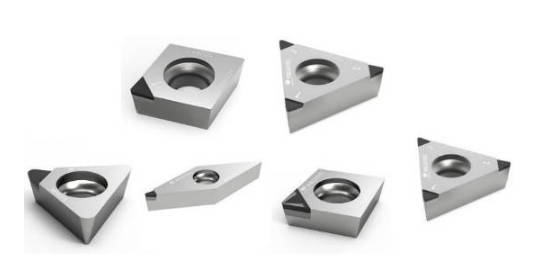
Průmyslové obrábění nepoužívá jeden supertvrdý materiál pro každý obtížný řez. Řezné nástroje PCD PCBN slouží různým skupinám obrobků, protože teplo, chemická afinita, tvrdost a abrazivita mění zatížení břitu. PCD se obecně vybírá pro abrazivní neželezné a nekovové materiály, zatímco PCBN se běžně volí pro kalené železné materiály. Výběr závisí také na operaci, povrchové úpravě, stabilitě procesu a nákladech na odpovídající díl.
Proč se obráběné materiály liší v aplikacích řezání PCD a PCBN?
První otázkou je, zda řezný materiál zůstává chemicky a mechanicky stabilní vůči obrobku. Řezné nástroje PCD PCBN proto potřebují samostatné aplikační mapy. Materiál, který si dobře vede při obrábění hliníku nebo grafitu, by neměl být automaticky určen pro obrábění kalené oceli, zatímco pro dokončování neželezných kovů nemusí být nutná třída pro tvrdé soustružení.
Které neželezné a abrazivní materiály jsou vhodné pro PCD nástroje?
Nástroje pro PCD jsou široce zvažovány pro hliníkové slitiny, kompozity s kovovou matricí, grafit, tvrdou gumu, materiály na bázi dřeva a další abrazivní neželezné nebo nekovové obrobky. Jemnozrnné PCD může podpořit kvalitu hran, zatímco hrubší nebo smíšené struktury zdůrazňují odolnost proti oděru a pevnost hran. Vysoce křemíkové hliníkové a MMC komponenty často způsobují silné opotřebení. Výběr musí stále zohledňovat přerušení, přídavky, drsnost a geometrii hran.
Které kalené železné materiály jsou vhodné pro nástroje s PCBN?
Nástroje z PCBN se obvykle hodnotí pro obrábění kalené oceli, litiny, slinutého litiny a součástek z práškové metalurgie. PCBN kombinuje vysokou tvrdost s tepelnou a chemickou stabilitou pro obrábění železných kovů. Složení jakosti vyvažuje odolnost proti opotřebení, rázovou houževnatost a houževnatost. Kontinuální dokončování kalené oceli může vyžadovat jinou jakost a úpravu hran než těžké přerušované řezání litiny.
Kde přinášejí řezné nástroje z PCD přidanou hodnotu v průmyslové výrobě?
PCD vytváří hodnotu tam, kde abrazivní složky, objem výroby nebo požadavky na povrch ztěžují rychlé opotřebení břitu. Stabilní břit může snížit rozměrové korekce, výměny nástrojů, zmetkovitost a přerušení provozu stroje.
Jak se PCD používá v automobilovém, leteckém a elektronickém průmyslu?
Automobilové a elektromobilní programy používají PCD pro hliníkové skříně motorů, skříně baterií, díly podvozků, hlavy válců, skříně převodovek a brzdové komponenty. Letecký a kosmický průmysl používá PCD na hliníkové a kompozitní prvky, kde je důležitá kontrola oděru a povrchové úpravy. Elektronické programy také používají PCD pro neželezné kovy, grafit a technické nekovové díly. Výběr nástroje by měl odpovídat danému prvku: otvor, těsnicí plocha, osazení, profil nebo přesný otvor mohou vyžadovat jiné těleso a břit.
Které frézovací, vrtací a dokončovací operace vyžadují kontrolu hran PCD?
Čelní a rohové frézování vyžaduje vhodnou geometrii břitové destičky, úhel nastavení, provedení rohu, kontrolu házení a konfiguraci hladiče. Vrtání a vystružování závisí na přesnosti průměru, geometrii hrotu a odvodu třísek. Soustružení a profilové řezání zvyšují požadavky na pevnost břitu a tvar. PCD zrno a úprava břitu vyvažují ostrost, povrchovou úpravu a odolnost proti opotřebení. Proto Řezné nástroje PCD PCBN by mělo být specifikováno podle operace a vlastností, nikoli pouze podle materiálu.
Kde řeší řezné nástroje PCBN problémy s obráběním s vysokou tvrdostí?
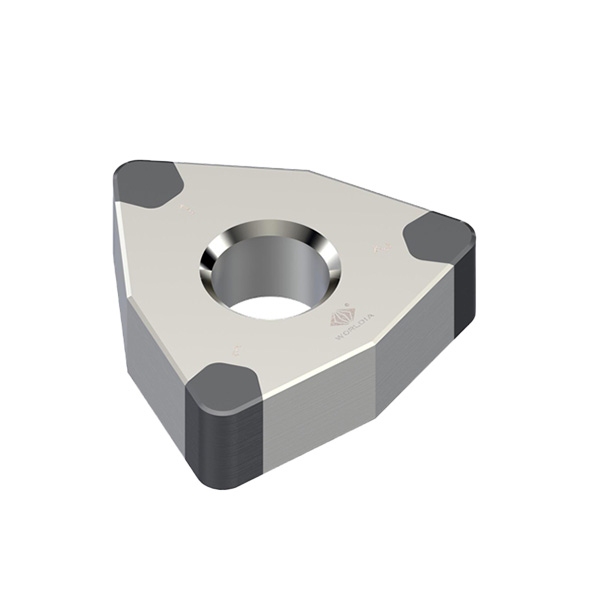
PCBN se stává relevantním, když kalené železné materiály způsobují rychlý oděr, zahřívání a opotřebení hran. V rámci programu řezných nástrojů PCBN pro železné materiály pokrývá PCBN aplikace pro železné materiály mimo běžný rozsah PCD. Mezi typické operace patří soustružení za kalených podmínek, jemné čelní frézování, zapichování, závitování a dokončování profilů. Stabilní upínání, krátké vyložení, kontrolované parametry a definovaný koncový bod životnosti nástroje zůstávají zásadní.
Jak se PCBN břitové destičky používají na kalené oceli a litině?
Ozubená kola, hřídele, ložiskové prvky a profily homokinetických kloubů lze opracovat pomocí destiček z PCBN, pokud jsou známy požadavky na tvrdost, přídavek, kontinuitu a povrch. Mezi aplikace v litině patří součásti motorů, brzd, hydraulických systémů a strojů. Kontinuální řezy mohou upřednostňovat odolnost proti opotřebení, zatímco přerušované řezy vyžadují větší bezpečnost břitu a rázovou houževnatost. Destičky pro soustružení, zapichování, závitování a celoplošné frézování odpovídají různým vlastnostem.
Jaké změny se odehrávají v práškové metalurgii a přerušovaném řezání?
Díly vyrobené práškovou metalurgií mohou kombinovat tvrdé fáze, pórovitost, abrazivní složky a přerušený kontakt. Opotřebitelně orientovaná třída PCBN může být vhodná pro stabilní kontinuální řez, zatímco houževnatější třída může být vhodná pro opakovaný vstup a výstup. Tuhost držáku, upínací síla, přesah, opora obrobku a tepelná regulace mohou určit, zda břit dosáhne opakovatelné životnosti.
Jak by měli kupující hodnotit vhodnost nástrojů PCD a PCBN?
Kupující by měl každé doporučení propojit s obrobkem, jeho vlastností, obsluhou a kritérii přijetí. Řezné nástroje PCD/PCBN se nejlépe porovnávají prostřednictvím kontrolovaných zkoušek s použitím stejného materiálu, stroje, držáku, přídavku, strategie chlazení, šarže a metody kontroly. To odlišuje vhodné řešení od shody s katalogem.
Které aplikační údaje by měly vést k výběru materiálu a geometrie?
Mezi užitečné vstupy patří výkres, materiál, tvrdost nebo abrazivní fáze, rozměry prvku, vzor přerušení, přídavek, tolerance, drsnost, rozhraní stroje, držák, chladicí kapalina, aktuální parametry, způsob selhání a objem. Výběr PCD by měl zohlednit křemík nebo jiné abrazivní složky. Výběr PCBN by měl rozlišovat mezi kontinuálním, mírně přerušovaným a silně přerušovaným řezem. Tyto podrobnosti určují třídu materiálu, přípravu hran, kontrolu třísky, geometrii a rozhodnutí mezi standardním a zakázkovým řezem.
Jak se prokazují vhodnost životnosti nástroje, kvality povrchu a nákladů na díl?
Zkušební práce by měly definovat koncové body životnosti nástroje před řezáním. Záleží na opotřebení, vyštípnutí, drsnosti, rozměrovém posunu, otřepech, době cyklu, výměně nástrojů a konformním výstupu. Cena na díl by měla zahrnovat spíše použitelné hrany, renovaci, prostoje a zmetky, než pouze cenu břitové destičky. Širší srovnání trhu s nástrojovými materiály PCD, PCBN ukazuje technologické směry, ale nemůže nahradit zkušební práce na součásti a procesním okně kupujícího.
Jak může Worldia podpořit programy řezných nástrojů PCD a PCBN?
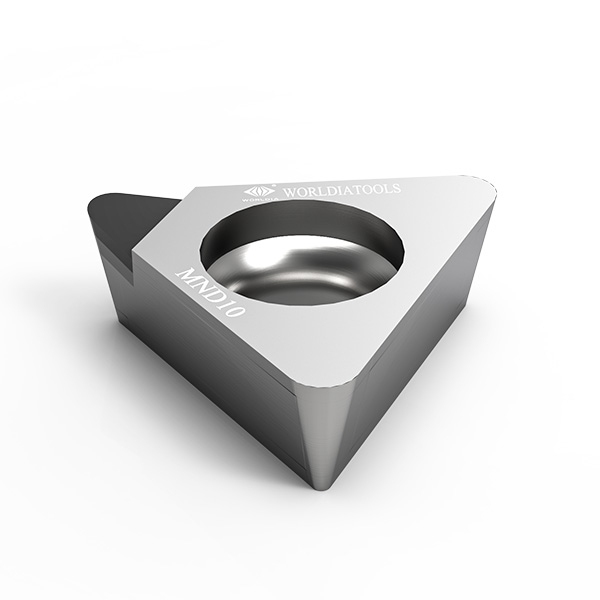
světové dodává destičky z PCD a PCBN, frézy s vyměnitelnými břitovými destičkami a speciální nástroje pro soustružení, frézování, vrtání, vystružování, zapichování, závitování a profilové obrábění. Náš přístup začíná výkresem, materiálem, prvkem, tolerancí, cílovým povrchem, strojem a výrobním cílem. To umožňuje vyhodnocovat řezné nástroje PCD a PCBN v rámci definovaného procesu.
Které standardní a zakázkové formáty nástrojů jsou k dispozici?
Worldia nabízí standardní břitové destičky PCD a PCBN ISO a frézovací řešení s vyměnitelnými břitovými destičkami. Mezi zakázkové formáty patří výstružníky, vrtací výstružníky, vyvrtávací nástroje, čelní frézy, profilové frézy, drážkovací nástroje, závitovací nástroje a speciální břitové destičky. Naši inženýři porovnávají standardní a zakázkové trasy, když dosah, házení, kontura, kontrola třísky nebo víceprvkové obrábění mění ekonomiku procesu.
Jaké funkce životního cyklu jsou důležité po počátečním výběru nástroje?
Worldia podporuje přesné obrábění, broušení, kontrolu, sledovatelnost a kontrolu aplikací. Přebroušení, lapování, přehrotování nebo leštění může prodloužit životnost nástroje, pokud to konstrukce umožňuje. Kupující by měli potvrdit záznamy o kontrolách, kontrolu revizí, identifikaci hran, limity renovace a opakovatelnost mezi novými a servisovanými nástroji. Tyto funkce pomáhají našim zákazníkům posoudit celkové náklady na nástroje nad rámec kupní ceny.
Časté dotazy
Otázka: Jaký je hlavní rozdíl mezi řeznými nástroji PCD a PCBN?
A: PCD se obecně používá pro abrazivní neželezné a nekovové materiály, včetně hliníkových slitin, kompozitů, grafitu a technických materiálů. PCBN se obecně vyhodnocuje pro kalené železné materiály, jako je kalená ocel, litina, slinuté železo a prášková metalurgie. Skutečný výběr stále závisí na provozu a procesních podmínkách.
Otázka: Může PCD nahradit PCBN při obrábění kalené oceli?
A: PCD obvykle není preferovanou volbou pro řezání kalené oceli, protože diamant může při zvýšených řezných teplotách nepříznivě reagovat se železnými materiály. PCBN je obvykle vhodnějším výchozím bodem, následovaným validací jakosti, břitu, geometrie a řezných podmínek.
Otázka: Jaké informace by měly být zaslány dodavateli nástrojů PCD nebo PCBN?
A: Zašlete výkres, specifikaci materiálu, tvrdost, prvek, přídavek, toleranci, cílovou drsnost, kontinuitu, podrobnosti o stroji a držáku, postup při použití chladicí kapaliny, aktuální nástroj a jeho parametry, způsob poruchy, velikost dávky a cílovou produkci. Úplná aplikační data zvyšují spolehlivost doporučení a zkušebního plánu.