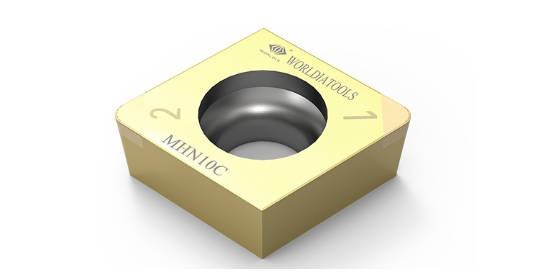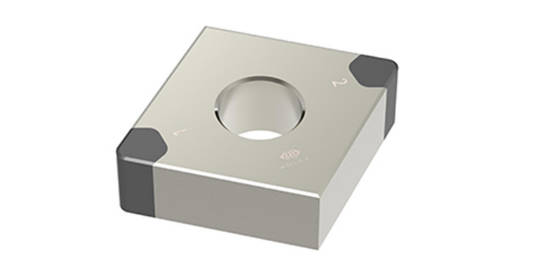
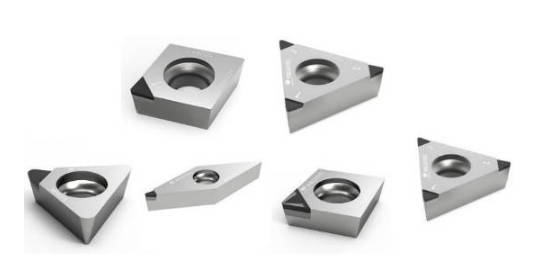
工業機械加工では、あらゆる難削材に単一の超硬材料を使用するわけではありません。PCD、PCBN切削工具は、熱、化学的親和性、硬度、および摩耗性によって刃先にかかる負荷が変化するため、様々な種類の被削材に対応します。PCDは一般的に、摩耗性の高い非鉄金属材料向けに評価され、PCBNは一般的に、硬化処理された鉄系材料向けに選択されます。選択は、加工条件、仕上がり、加工安定性、および適合部品あたりのコストにも左右されます。
加工対象材料によって、PCD切削加工とPCBN切削加工が区別されるのはなぜですか?
まず最初に問われるのは、切削材料が被削材に対して化学的および機械的に安定しているかどうかである。そのため、PCD PCBN切削工具には個別の用途マップが必要となる。アルミニウムやグラファイトで優れた性能を発揮する材料が、必ずしも焼入れ鋼の加工に適しているとは限らないし、非鉄金属の仕上げ加工には硬旋削用グレードは不要かもしれない。
どの非鉄金属および研磨材がPCDツールに適しているか?
PCDツール アルミニウム合金、金属基複合材料、グラファイト、硬質ゴム、木質材料、その他の非鉄金属または非金属の研磨加工材に広く用いられています。微細粒PCDはエッジ品質を向上させる一方、粗粒または混合粒構造は耐摩耗性とエッジ強度を重視します。高ケイ素アルミニウムやMMC部品は摩耗が激しい場合が多いです。選定にあたっては、断続、許容値、粗さ、エッジ形状を考慮する必要があります。
どの硬化鉄系材料がPCBN工具に適しているか?
PCBN工具は、一般的に焼入れ鋼、鋳鉄、焼結鉄、粉末冶金部品の加工用に評価されます。PCBNは、鉄系金属加工において、高い硬度と熱的・化学的安定性を兼ね備えています。グレード組成は、耐摩耗性、耐衝撃性、靭性のバランスが取れています。連続的な焼入れ鋼の仕上げ加工には、重切削の鋳鉄の断続切削とは異なるグレードと刃先加工が必要となる場合があります。
PCD切削工具は、工業生産においてどのような点で付加価値を生み出すのか?
PCDは、研磨性成分、生産量、または表面仕上げの要件によって刃先の摩耗が激しくなりコストがかさむ場合に、価値を生み出します。安定した刃先は、寸法修正、工具交換、不良品の発生、および機械の停止を削減できます。
自動車、航空宇宙、電子機器部品はどのようにPCDを使用しているのか?
自動車および電気自動車関連プログラムでは、アルミニウム製モーターハウジング、バッテリーハウジング、シャーシ部品、シリンダーヘッド、トランスミッションハウジング、ブレーキ関連部品にPCD(精密加工)が用いられます。航空宇宙産業では、耐摩耗性と表面仕上げが重要なアルミニウムおよび複合材部品にPCDが適用されます。電子機器関連プログラムでも、非鉄金属、グラファイト、および加工された非金属部品にPCDが用いられます。工具の選択は加工内容に応じて行う必要があります。穴、シール面、肩部、プロファイル、精密穴など、加工内容によって異なる本体と刃先が必要となる場合があります。
どのフライス加工、穴あけ加工、仕上げ加工にPCDエッジ制御が必要ですか?
正面フライス加工と肩フライス加工には、適切なインサート形状、リード角、コーナー設計、振れ制御、ワイパー構成が必要です。穴あけとリーマ加工は、直径精度、先端形状、切りくず排出に依存します。旋削とプロファイル切削は、刃先強度と輪郭に対する要求を追加します。PCD グレインと刃先準備は、鋭さ、仕上げ、耐摩耗性のバランスをとります。したがって、 PCD PCBN切削工具 材質だけでなく、動作や機能によっても規定されるべきである。
PCBN切削工具は、高硬度材料の加工におけるどのような問題を解決するのか?
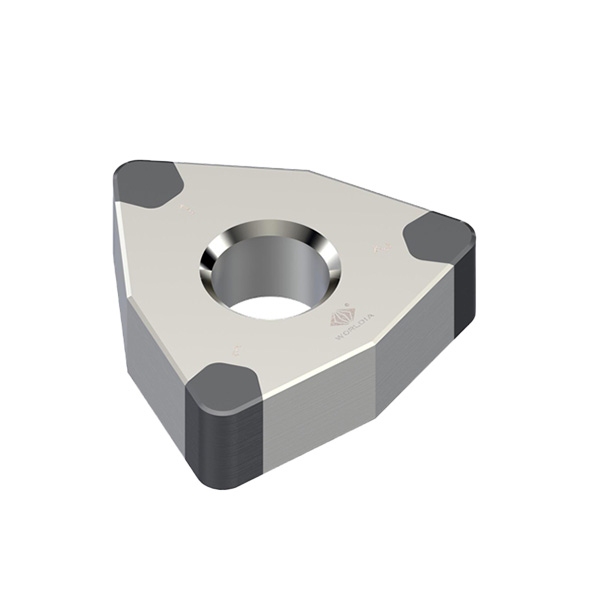
PCBNは、硬化鉄系材料が急速な摩耗、発熱、刃先破損を引き起こす場合に有効です。PCD PCBN切削工具プログラムにおいて、PCBNは通常のPCD範囲外の鉄系材料加工に対応します。代表的な加工例としては、硬質旋削、仕上げ正面フライス加工、溝加工、ねじ切り加工、プロファイル仕上げ加工などがあります。安定したクランプ、短いオーバーハング、データ管理、そして明確な工具寿命終点の設定は、依然として不可欠です。
PCBNインサートは、どのようにして焼入れ鋼や鋳鉄に適用されるのですか?
ギア、シャフト、ベアリング部品、等速ジョイント形状は、硬度、加工代、連続性、表面仕上げの要件が分かっている場合、PCBNインサートを使用して仕上げ加工できます。鋳鉄部品の用途としては、エンジン、ブレーキ、油圧機器、機械部品などがあります。連続切削では耐摩耗性が優先される一方、断続切削ではより高い刃先強度と耐衝撃性が求められます。旋削、溝加工、ねじ切り、全面フライス加工用のインサートは、それぞれ異なる形状に対応します。
粉末冶金と断続切削における変化とは?
粉末冶金部品は、硬質相、多孔性、研磨性成分、断続的な接触といった要素が混在する可能性がある。耐摩耗性を重視したPCBNグレードは安定した連続切削に適している一方、より靭性の高いグレードは繰り返し切削の出し入れに適している。ホルダの剛性、クランプ力、オーバーハング、ワークピースの支持、および熱制御によって、刃先が繰り返し使用できる寿命に達するかどうかが決まる。
購入者はPCDおよびPCBNツールの適合性をどのように評価すべきか?
購入者は、すべての推奨事項を加工対象物、特性、加工工程、および受入基準に照らし合わせて検討する必要があります。PCD PCBN切削工具は、同一の材料条件、機械、ホルダ、加工代、クーラント戦略、バッチ、および検査方法を用いた管理された試験を通じて比較するのが最適です。これにより、カタログ上の適合品と適切なソリューションを区別することができます。
材料と形状の選定には、どのアプリケーションデータを活用すべきか?
有用な入力情報には、図面、材質、硬度または研磨相、形状寸法、中断パターン、許容値、公差、表面粗さ、機械インターフェース、ホルダ、クーラント、電流パラメータ、故障モード、および体積が含まれます。PCDの選択では、シリコンまたはその他の研磨成分を考慮する必要があります。PCBNの選択では、連続切削、軽度中断切削、および重度中断切削を区別する必要があります。これらの詳細情報は、グレード、エッジ準備、チップ制御、形状、および標準品とカスタム品の選択を決定する際の指針となります。
工具寿命、表面品質、部品あたりのコストは、どのようにして適合性を証明するのか?
切削加工前に、工具寿命の終点を試験で明確に定義する必要があります。摩耗、チッピング、表面粗さ、寸法ずれ、バリ、サイクルタイム、工具交換、および適合出力はすべて重要です。部品あたりのコストには、挿入材の価格だけでなく、使用可能なエッジ、再調整、ダウンタイム、および不良品も含める必要があります。PCD PCBN工具材料市場の広範な比較は技術の方向性を示しますが、購入者の部品とプロセス範囲での試験に取って代わることはできません。
WorldiaはPCDおよびPCBN切削工具プログラムをどのようにサポートできますか?
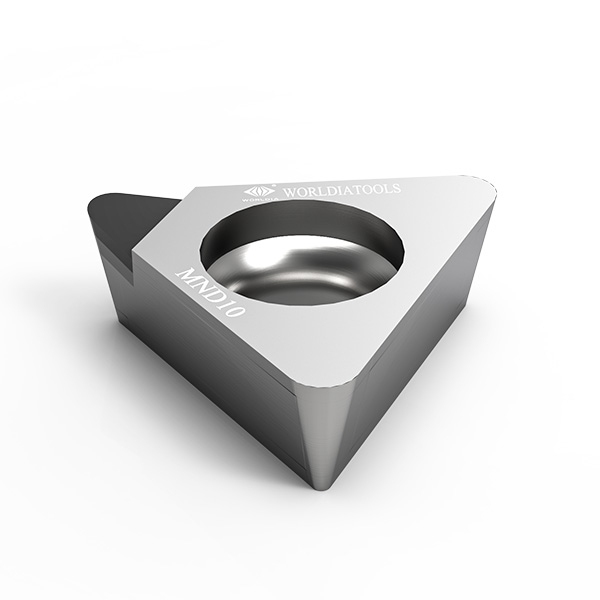
世界 当社は、PCDおよびPCBNインサート、インデックス式フライス、旋削、フライス加工、穴あけ、リーマ加工、ボーリング、溝加工、ねじ切り、プロファイル加工用の特殊工具を提供しています。当社のアプローチは、図面、材料、形状、公差、表面目標、機械、および生産目標から始まります。これにより、PCDおよびPCBN切削工具を定義されたプロセス内で評価することが可能になります。
利用可能な標準およびカスタムツールフォーマットはどれですか?
Worldiaは、標準的なPCDおよびPCBN ISOインサートと、インデックス可能なフライス加工ソリューションを提供しています。カスタムフォーマットには、リーマ、ドリルリーマ、ボーリングツール、エンドミル、プロファイルカッター、溝加工ツール、ねじ切りツール、特殊インサートなどがあります。リーチ、振れ、輪郭、切りくず制御、または多機能加工によって加工コストが変化する場合には、当社のエンジニアが標準ルートとカスタムルートを比較検討します。
初期ツール選定後、ライフサイクル機能において重要となる要素とは?
Worldiaは、精密な成形、研削、検査、トレーサビリティ、およびアプリケーションレビューをサポートします。設計上可能な場合は、再研削、再ラッピング、再チップ加工、または研磨によって工具寿命を延ばすことができます。購入者は、検査記録、改訂管理、エッジ識別、再調整限界、および新品工具と修理済み工具間の再現性を確認する必要があります。これらの機能は、お客様が購入価格だけでなく、工具の総コストを評価するのに役立ちます。
FAQ
Q:PCD切削工具とPCBN切削工具の主な違いは何ですか?
A:PCDは一般的に、アルミニウム合金、複合材料、グラファイト、エンジニアリング材料などの非鉄金属および非金属材料の研磨に使用されます。PCBNは一般的に、焼入れ鋼、鋳鉄、焼結鉄、粉末冶金などの硬化鉄系材料に対して評価されます。実際の選択は、操作およびプロセス条件によって異なります。
Q:焼入れ鋼の機械加工において、PCDはPCBNの代替となり得るか?
A:PCDは通常、焼入れ鋼の切削には推奨されません。なぜなら、ダイヤモンドは高温での切削時に鉄系材料と好ましくない相互作用を起こす可能性があるからです。通常はPCBNがより適切な出発点となり、その後、グレード、刃先、形状、切削データの検証が行われます。
Q:PCDまたはPCBNツールサプライヤーにどのような情報を送るべきですか?
A:図面、材料仕様、硬度、形状、許容差、公差、粗さ目標、導通性、機械およびホルダの詳細、クーラント処理方法、現在の工具およびパラメータ、故障モード、バッチサイズ、生産目標をお送りください。完全なアプリケーションデータがあれば、推奨事項と試作計画の信頼性が高まります。