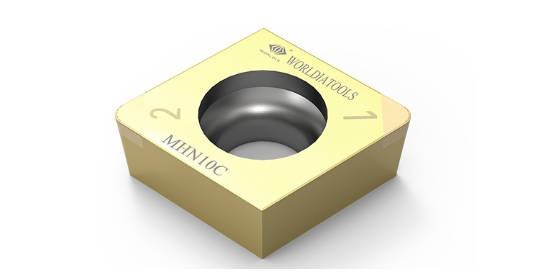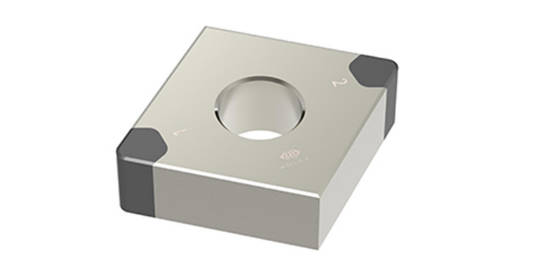
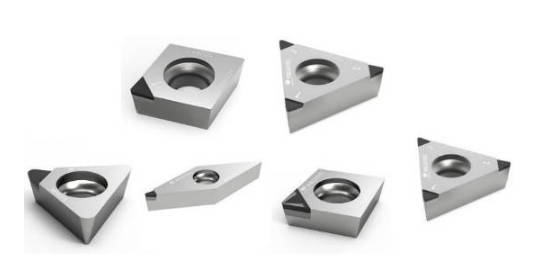
In der industriellen Bearbeitung wird nicht für jeden schwierigen Schnitt ein einziger hochharter Werkstoff verwendet. PCD-PCBN-Schneidwerkzeuge eignen sich für unterschiedliche Werkstücktypen, da Hitze, chemische Affinität, Härte und Abrasivität die Belastung der Schneide beeinflussen. PCD wird im Allgemeinen für abrasive Nichteisenmetalle und nichtmetallische Werkstoffe evaluiert, während PCBN üblicherweise für gehärtete Eisenwerkstoffe eingesetzt wird. Die Auswahl hängt außerdem von der Bearbeitung, der Oberflächengüte, der Prozessstabilität und den Kosten pro gefertigtem Teil ab.
Warum unterscheiden sich die Werkstückmaterialien bei PCD- und PCBN-Schneidanwendungen?
Die erste Frage ist, ob das Schneidmaterial gegenüber dem Werkstück chemisch und mechanisch stabil bleibt. PCD-PCBN-Schneidwerkzeuge benötigen daher separate Anwendungsbereiche. Ein Material, das sich bei Aluminium oder Graphit bewährt, ist nicht automatisch für die Bearbeitung von gehärtetem Stahl geeignet, während für die Feinbearbeitung von Nichteisenmetallen eine Hartdrehsorte unter Umständen nicht erforderlich ist.
Welche Nichteisenmetalle und Schleifmittel eignen sich für PKD-Werkzeuge?
PCD-Werkzeuge Sie werden häufig für Aluminiumlegierungen, Metallmatrix-Verbundwerkstoffe, Graphit, Hartgummi, Holzwerkstoffe und andere abrasive, nichteisenhaltige oder nichtmetallische Werkstücke in Betracht gezogen. Feinkörniges PKD kann die Kantenqualität verbessern, während gröbere oder gemischtkörnige Strukturen die Abriebfestigkeit und Kantenfestigkeit erhöhen. Hochsiliziumhaltige Aluminium- und MMC-Bauteile weisen oft starken Verschleiß auf. Bei der Auswahl müssen weiterhin Unterbrechungen, Toleranzen, Rauheit und Kantengeometrie berücksichtigt werden.
Welche gehärteten Eisenwerkstoffe eignen sich für PCBN-Werkzeuge?
PCBN-Werkzeuge werden typischerweise für die Bearbeitung von gehärtetem Stahl, Gusseisen, Sintereisen und pulvermetallurgischen Bauteilen eingesetzt. PCBN vereint hohe Härte mit thermischer und chemischer Stabilität für die Bearbeitung von Eisenwerkstoffen. Die Materialzusammensetzung gewährleistet ein ausgewogenes Verhältnis von Verschleißfestigkeit, Schlagfestigkeit und Zähigkeit. Die kontinuierliche Bearbeitung von gehärtetem Stahl kann eine andere Materialgüte und Schneidkantenpräparation erfordern als die Bearbeitung von Gusseisen mit starker, unterbrochener Bearbeitung.
Wo schaffen PCD-Schneidwerkzeuge Mehrwert in der industriellen Produktion?
PKD schafft Mehrwert dort, wo abrasive Bestandteile, Produktionsvolumen oder Oberflächenanforderungen einen schnellen Schneidkantenverschleiß kostspielig machen. Eine stabile Schneidkante kann Maßkorrekturen, Werkzeugwechsel, Ausschuss und Maschinenstillstände reduzieren.
Wie wird PCD in Automobil-, Luft- und Raumfahrt- sowie Elektronikkomponenten eingesetzt?
In der Automobil- und Elektromobilitätsbranche wird das PKD-Verfahren für Aluminium-Motorgehäuse, Batteriegehäuse, Fahrwerksteile, Zylinderköpfe, Getriebegehäuse und Bremskomponenten eingesetzt. In der Luft- und Raumfahrtindustrie findet PKD Anwendung bei Aluminium- und Verbundwerkstoffteilen, bei denen Abriebfestigkeit und Oberflächengüte entscheidend sind. Auch in der Elektronikindustrie wird PKD für Nichteisenmetalle, Graphit und technische Nichtmetallteile verwendet. Die Werkzeugwahl richtet sich nach dem jeweiligen Bauteil: Bohrungen, Dichtflächen, Schultern, Profile oder Präzisionslöcher erfordern unter Umständen unterschiedliche Werkzeugkörper und Schneidkanten.
Welche Fräs-, Bohr- und Bearbeitungsvorgänge erfordern eine PKD-Kantensteuerung?
Das Plan- und Schulterfräsen erfordert eine geeignete Schneidplattengeometrie, einen passenden Anstellwinkel, eine präzise Eckengestaltung, eine präzise Rundlaufkontrolle und eine geeignete Abstreiferkonfiguration. Bohren und Reiben hängen von der Durchmessergenauigkeit, der Spitzengeometrie und der Spanabfuhr ab. Drehen und Profilfräsen stellen zusätzliche Anforderungen an die Schneidkantenfestigkeit und die Kontur. Die Korn- und Schneidenpräparation von PKD-Frästeilen sorgt für ein optimales Verhältnis von Schärfe, Oberflächengüte und Verschleißfestigkeit. Daher… PCD PCBN Schneidwerkzeuge sollte nach Funktion und Eigenschaften spezifiziert werden, nicht nur nach Material.
Wo lösen PCBN-Schneidwerkzeuge Probleme bei der Bearbeitung von hochharten Werkstoffen?
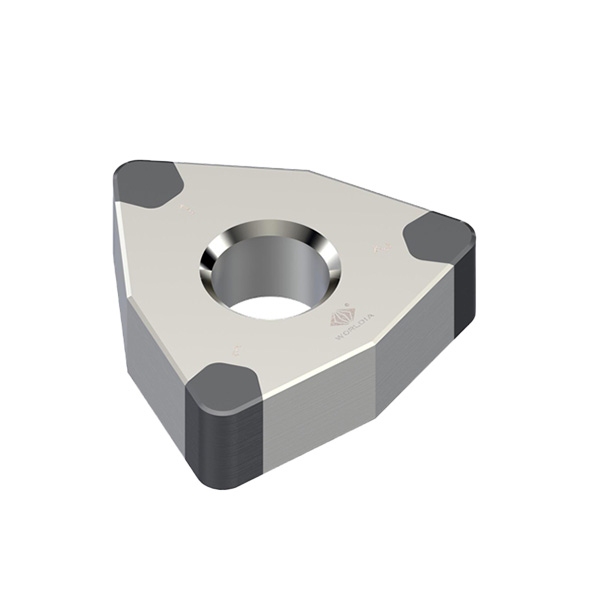
PCBN wird relevant, wenn gehärtete Eisenwerkstoffe zu schnellem Abrieb, starker Hitzeentwicklung und Schneidkantenverschleiß führen. Im Rahmen eines Programms für PCD-PCBN-Schneidwerkzeuge deckt PCBN Anwendungen mit Eisenwerkstoffen ab, die über den üblichen PCD-Bereich hinausgehen. Typische Bearbeitungsvorgänge sind Hartdrehen, Planfräsen, Einstechen, Gewindeschneiden und Profilbearbeitung. Stabile Aufspannung, geringer Überhang, kontrollierte Daten und eine definierte Werkzeugstandzeit sind weiterhin unerlässlich.
Wie werden PCBN-Einsätze auf gehärteten Stahl und Gusseisen aufgebracht?
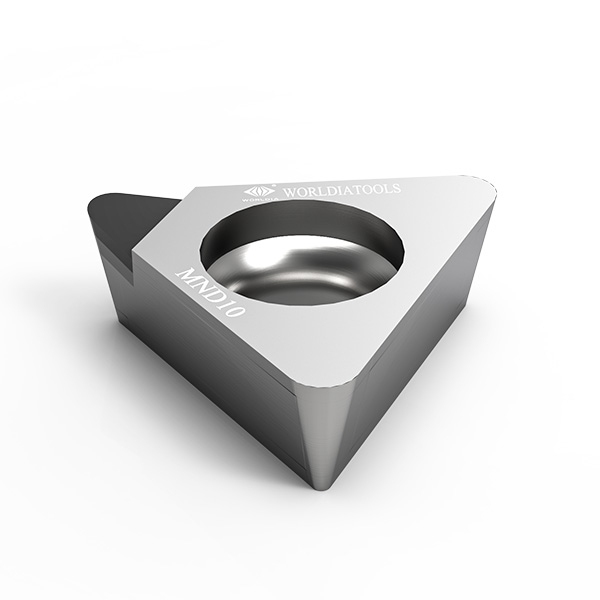
Zahnräder, Wellen, Lager und Profile von Gleichlaufgelenken lassen sich mit PCBN-Wendeschneidplatten bearbeiten, sofern Härte, Aufmaß, Kontinuität und Oberflächenanforderungen bekannt sind. Anwendungsgebiete bei Gusseisen sind Motoren-, Bremsen-, Hydraulik- und Maschinenbauteile. Bei kontinuierlichen Schnitten ist Verschleißfestigkeit von Bedeutung, während bei Unterbrechungen höhere Schneidkantensicherheit und Schlagzähigkeit erforderlich sind. Wendeschneidplatten zum Drehen, Einstechen, Gewindeschneiden und Planfräsen eignen sich für unterschiedliche Bearbeitungsanforderungen.
Welche Änderungen gibt es in der Pulvermetallurgie und beim unterbrochenen Schneiden?
Pulvermetallurgische Bauteile können harte Phasen, Porosität, abrasive Bestandteile und unterbrochenen Kontakt aufweisen. Eine verschleißfeste PCBN-Sorte eignet sich für einen stabilen, kontinuierlichen Schnitt, während eine zähere Sorte für wiederholtes Ein- und Ausfahren geeignet ist. Die Steifigkeit des Halters, die Spannkraft, der Überhang, die Werkstückauflage und die Wärmeregulierung bestimmen, ob die Schneide eine reproduzierbare Standzeit erreicht.
Wie sollten Käufer die Werkzeugpassung von PCD- und PCBN-Systemen beurteilen?
Ein Käufer sollte jede Empfehlung mit dem Werkstück, den Eigenschaften, der Bedienung und den Abnahmekriterien verknüpfen. PCD-PCBN-Schneidwerkzeuge lassen sich am besten durch kontrollierte Versuche mit identischen Materialbedingungen, Maschinen, Halterungen, Aufmaßen, Kühlstrategien, Chargen und Prüfmethoden vergleichen. So lässt sich eine geeignete Lösung von einem Katalogprodukt unterscheiden.
Welche Anwendungsdaten sollten die Material- und Geometrieauswahl leiten?
Nützliche Eingabeparameter sind Zeichnung, Material, Härte bzw. Schleifmittelphase, Merkmalsabmessungen, Unterbrechungsmuster, Aufmaß, Toleranz, Rauheit, Maschinenschnittstelle, Halter, Kühlmittel, aktuelle Parameter, Ausfallmodus und Volumen. Bei der Auswahl von PKD-Schneidmitteln sollten Silizium oder andere Schleifmittelbestandteile berücksichtigt werden. Bei der Auswahl von PCBN-Schneidmitteln sollte zwischen kontinuierlichem, leicht unterbrochenem und stark unterbrochenem Schneiden unterschieden werden. Diese Details bestimmen die Körnung, die Schneidkantenvorbereitung, die Spanabfuhr, die Geometrie und die Entscheidung zwischen Standard- und Sonderanfertigungen.
Wie beweisen Werkzeugstandzeit, Oberflächenqualität und Kosten pro Teil die Passgenauigkeit?
Vor dem eigentlichen Schneidprozess sollten Versuche durchgeführt werden, um die Werkzeugstandzeit zu definieren. Verschleiß, Ausbrüche, Rauheit, Maßabweichungen, Gratbildung, Zykluszeit, Werkzeugwechsel und die Korrektheit der Werkstücke spielen dabei eine wichtige Rolle. Die Kosten pro Werkstück sollten neben dem Preis der Wendeschneidplatte auch die nutzbaren Schneidkanten, die Nachbearbeitung, Ausfallzeiten und Ausschuss berücksichtigen. Vergleiche des breiteren Marktes für PKD-PCBN-Werkzeugmaterialien zeigen zwar technologische Entwicklungen auf, können aber Versuche im Hinblick auf die Bauteile und Prozesse des Käufers nicht ersetzen.
Wie kann Worldia PCD- und PCBN-Schneidwerkzeugprogramme unterstützen?
Worldia Wir liefern Wendeschneidplatten aus PKD und PCBN, Wendeschneidplattenfräser und Spezialwerkzeuge zum Drehen, Fräsen, Bohren, Reiben, Ausdrehen, Einstechen, Gewindeschneiden und Profilieren. Unser Ansatz beginnt mit der Zeichnung, dem Werkstoff, den Merkmalen, den Toleranzen, dem Oberflächenziel, der Maschine und den Produktionsvorgaben. So können PKD- und PCBN-Schneidwerkzeuge innerhalb eines definierten Prozesses bewertet werden.
Welche Standard- und benutzerdefinierten Werkzeugformate sind verfügbar?
Worldia bietet standardmäßige ISO-Wendeschneidplatten aus PCD und PCBN sowie Lösungen für das Fräsen mit Wendeschneidplatten. Zu den kundenspezifischen Ausführungen gehören Reibahlen, Bohrreibahlen, Ausdrehwerkzeuge, Schaftfräser, Profilfräser, Einstichwerkzeuge, Gewindewerkzeuge und Spezialwendeschneidplatten. Unsere Ingenieure vergleichen Standard- und kundenspezifische Bearbeitungswege, wenn Reichweite, Rundlaufgenauigkeit, Kontur, Spankontrolle oder die Bearbeitung mehrerer Merkmale die Wirtschaftlichkeit des Prozesses beeinflussen.
Welche Lebenszyklusfunktionen sind nach der ersten Werkzeugauswahl relevant?
Worldia unterstützt Präzisionsformen, Schleifen, Inspektion, Rückverfolgbarkeit und Anwendungsprüfung. Nachschleifen, Läppen, Neubestücken oder Polieren können die Werkzeugstandzeit verlängern, sofern die Konstruktion dies zulässt. Käufer sollten Inspektionsprotokolle, Revisionskontrolle, Schneidkantenkennzeichnung, Aufarbeitungsgrenzen und Wiederholgenauigkeit zwischen neuen und überholten Werkzeugen überprüfen. Diese Funktionen helfen unseren Kunden, die gesamten Werkzeugkosten über den Kaufpreis hinaus zu ermitteln.
FAQ (häufig gestellte Fragen)
F: Was ist der Hauptunterschied zwischen PCD- und PCBN-Schneidwerkzeugen?
A: PCD wird im Allgemeinen für abrasive Nichteisenmetalle und nichtmetallische Werkstoffe, einschließlich Aluminiumlegierungen, Verbundwerkstoffe, Graphit und technische Werkstoffe, eingesetzt. PCBN wird im Allgemeinen für gehärtete Eisenwerkstoffe wie gehärteten Stahl, Gusseisen, Sintereisen und pulvermetallurgische Werkstoffe evaluiert. Die tatsächliche Auswahl hängt jedoch weiterhin von den Betriebs- und Prozessbedingungen ab.
F: Kann PCD PCBN bei der Bearbeitung von gehärtetem Stahl ersetzen?
A: PKD ist normalerweise nicht die erste Wahl für das Schneiden von gehärtetem Stahl, da Diamant bei erhöhten Schnitttemperaturen ungünstig mit Eisenwerkstoffen reagieren kann. PCBN ist in der Regel der geeignetere Ausgangspunkt, gefolgt von der Auswahl der Sorte, der Schneidkante, der Geometrie und der Validierung der Schnittdaten.
F: Welche Informationen sollten an einen Lieferanten von PCD- oder PCBN-Werkzeugen gesendet werden?
A: Bitte senden Sie die Zeichnung, die Materialspezifikation, die Härte, die Merkmale, die Toleranz, das Rauheitsziel, die Kontinuität, die Maschinen- und Halterdetails, die Kühlmittelanwendung, die aktuellen Werkzeugparameter, die Ausfallart, die Losgröße und das Produktionsziel. Vollständige Anwendungsdaten erhöhen die Zuverlässigkeit der Empfehlungen und der Versuchsplanung.