Čím se liší PCD a PCBN v obráběcích aplikacích?
Jak se liší PCD a PCBN ve složení materiálu a chování při řezání?
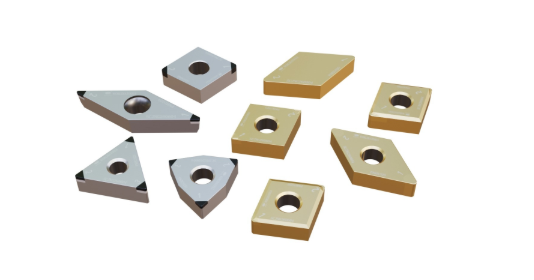
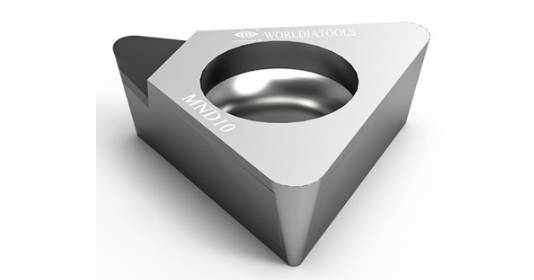
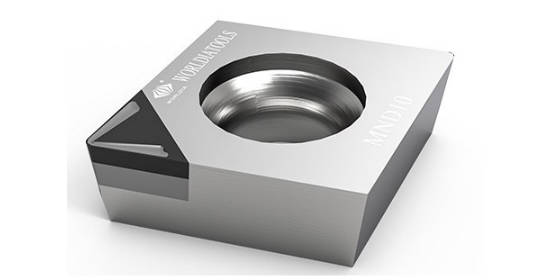
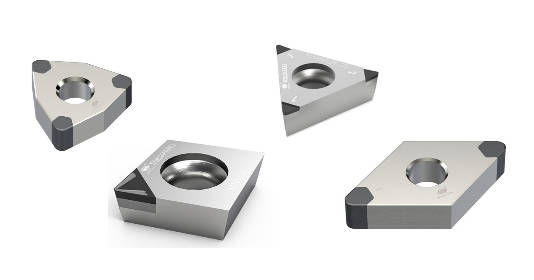
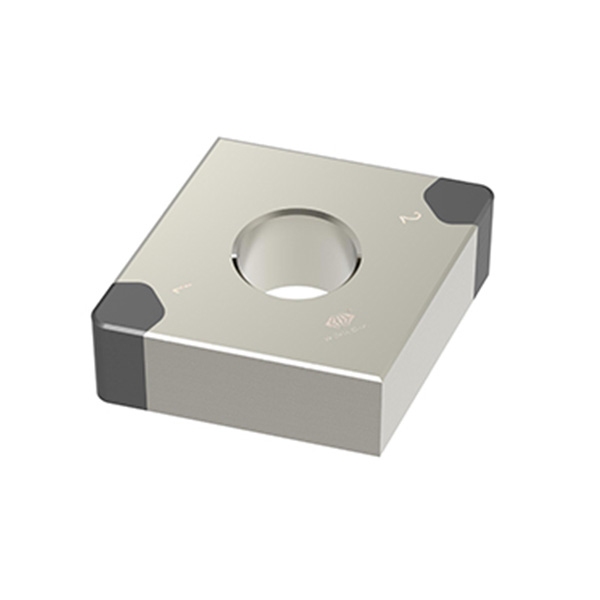
PCD a PCBN jsou oba supertvrdé nástrojové materiály, ale jsou vyrobeny pro velmi odlišná řezná prostředí. Vnitřní destička PCD v plném tvaru je polykrystalická diamantová vložkaa je založen na diamantových částicích slinutých na substrátu. Polykrystalický diamant (PCD) je vyroben z diamantových částic a substrátů ze slinutého karbidu.
Díky tomu má PCD materiál výjimečnou tvrdost, nízké tření a vynikající přenos tepla. PCD nástroje mají extrémně vysokou tvrdost, vynikající tepelnou vodivost, extrémně nízký koeficient tření a tepelné roztažnosti a větší chemickou inertnost vůči neželezným kovům a nekovovým materiálům.
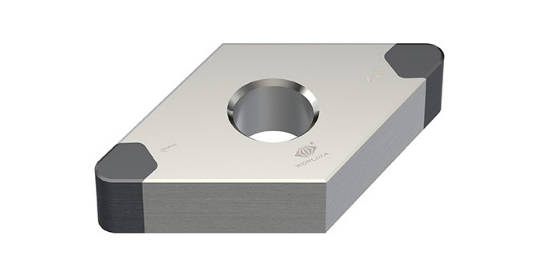
PCBN je naopak vyroben z kubického nitridu boru a je určen pro řezání železných kovů. Polykrystalický kubický nitrid boru je supertvrdý materiál vyrobený z mikroprášků kubického nitridu boru slinutých při vysoké teplotě a vysokém tlaku v přítomnosti pojiva. Jeho největší výhodou je tepelná a chemická stabilita při kontaktu s materiály na bázi železa. PCBN nereaguje s železnými kovy při teplotách 1200–1300 °C chemicky.
Tento rozdíl v krystalové chemii vysvětluje chování při řezu. Diamant si skvěle vede v neželezných kovech a abrazivních aplikacích, zatímco materiál PCBN zůstává spolehlivý tam, kde kalené oceli a litiny generují vysoké teplo a velké zatížení řezné hrany.
Proč se pro obrábění neželezných kovů upřednostňuje PCD, zatímco pro kalené materiály se používá PCBN?
Mnoho obráběcích dílen volí pro své každodenní úkoly materiál PCD. Potřebují zařízení, které vydrží dlouho. Tyto dílny také hledají ostré hrany pro dosažení vynikající povrchové úpravy. Velmi dobře funguje na hliníku, mědi a hořčíku. Lze s ním také obrábět kompozity a grafit. Výrobci se primárně spoléhají na nástroje PCD k řezání různých neželezných kovů. Tyto nástroje jsou stejně skvělé pro tvarování nekovových předmětů. Mezi běžné příklady patří technická keramika, kámen a dřevo. Bez problémů zvládají plasty z uhlíkových vláken a syntetické dráty. Fréza PCD navíc zabraňuje přilepení přebytečného kovu na čepel. Tím se zabrání tvorbě nárůstků na hraně. Díky tomuto působení si díly zachovávají vysokou přesnost rozměrů. Tato konzistence zůstává platná i při rychlých obráběcích operacích.
Nástroje z PCBN se lépe hodí pro kalenou ocel, litinu a slinuté železné materiály. Hlavními oblastmi použití řezných nástrojů z PCBN jsou kalené oceli, litiny a slinuté železné materiály, stejně jako součásti vyrobené práškovou metalurgií. U těchto materiálů je tepelná odolnost, tvrdost za červena a bezpečnost řezné hrany důležitější než výhody diamantu v oblasti neželezných kovů.
Jak se PCD používá při obrábění neželezných materiálů?
Které neželezné materiály se běžně obrábějí pomocí PCD?
Hliníkové slitiny patří mezi nejčastější cíle pro řezné nástroje z PCD, zejména v automobilovém průmyslu a dílech pro elektromobilitu. V oblasti elektromobility uvádí Worldia jako klíčové aplikace obrábění hliníkových součástí, jako jsou skříně motorů, přihrádky na baterie a součásti podvozku. Měď a mosaz se také dobře obrábějí diamantovými nástroji z PCD, protože ostré hrany snižují rozmazávání a zlepšují povrchovou úpravu.
PCD je také vysoce účinný na abrazivních neželezných a nekovových materiálech. Tyto jakosti se běžně používají pro obrábění neželezných kovů. Mezi další úspěšné aplikace patří obrábění dřeva, MDF, MMC, karbidu, tvrdé gumy, grafitu atd. U hliníku s vysokým obsahem křemíku, MMC a grafitu je odolnost nástrojů z PCD proti opotřebení obzvláště cenná.
Jaké výhody obrábění nabízí PCD při zpracování neželezných kovů?
Hlavní výhoda PCD spočívá v odolnosti proti opotřebení, ostrosti hran a tepelné vodivosti. PD32E má velikost zrna 2~30μm; vyznačuje se jedinečnou kombinací odolnosti proti opotřebení, pevnosti hran a kvality hran. Jemnozrnné třídy se často volí pro kvalitu povrchové úpravy, zatímco houževnatější třídy podporují hrubování a přerušované řezy.
PCD také zvyšuje produktivitu v opakované výrobě. PD10E má velikost třídy 10 μm; je to univerzální třída na trhu a první volba pro mnoho aplikací, kde je vyžadována dobrá rovnováha mezi houževnatostí a odolností proti opotřebení. Pro mnoho výrobců to znamená méně výměn nástrojů, čistší třísky a nižší celkové náklady na díl než karbid ve vhodných aplikacích.
Kde se PCD běžně používá v reálných obráběcích úlohách?
Soustružení a vyvrtávání hliníkových součástí
Soustružení a vyvrtávání jsou hlavními oblastmi použití pro PCD břitové destičky, zejména v pouzdrech a přesných otvorech. TYPICKÁ POUŽITÍ je přesné obrábění otvorů v automobilových dílech. To je důležité tam, kde velikost otvoru, kruhovitost a povrchová úprava ovlivňují kvalitu montáže.
Frézování abrazivních neželezných materiálů
Frézování PCD je běžné u hliníku s vysokým obsahem křemíku, MMC a kompozitních materiálů. Jeho oblasti použití zahrnují obrábění abrazivních obrobků, jako je MMC a slitiny hliníku s vysokým obsahem křemíku, a také obrábění karbidu, tvrdé pryže, grafitu a dalších materiálů.
Vrtání a vystružování pro přesné otvory
Mikrovrtání a vystružování z PCD podporuje přesné vytváření otvorů v elektronice, lékařství a lehkých kovových dílech. Mikrovrták z PCD se vyznačuje vysokou tvrdostí, odolností proti opotřebení a relativně dlouhou životností ve srovnání s tradičním karbidovým mikrovrtákem. Mikrovrták z PCD dokáže ve srovnání s tradičním karbidovým mikrovrtákem opracovat stěnu otvoru s lepší kvalitou.
Proč se PCBN dobře osvědčuje při obrábění kalených materiálů?
Které kalené materiály jsou vhodné pro nástroje z PCBN?
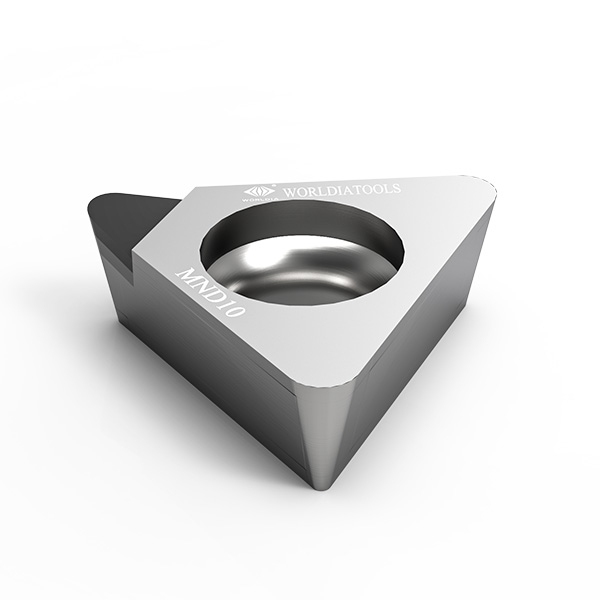
PCBN vložky se široce používají na kalené oceli, litiny a díly vyrobené práškovou metalurgií. Nyní se staly preferovaným materiálem pro obrábění obtížně obrobitelných materiálů, s aplikacemi zahrnujícími kalené oceli, litiny, vysokoteplotní slitiny a práškovou metalurgii. Volba jakosti závisí na úrovni tvrdosti a na tom, zda je řez kontinuální, přerušovaný nebo silně přerušovaný.
Jak PCBN podporuje soustružení tvrdých materiálů a přesné dokončování?
Nástroje z PCBN se často volí jako náhrada nebo omezení broušení při dokončovacích operacích, protože si udržují břit i při vysokých teplotách. CBN má vysokou odolnost proti oxidaci, neoxiduje ani při 1000 °C a chemicky nereaguje se železnými materiály při 1200–1300 °C. Proto se nástroje z CBN často používají pro suché obrábění, což dává CBN jedinečnou výhodu při obrábění železných kovů.
Tato kombinace podporuje stabilní soustružení tvrdých materiálů, přesné rozměry a jemnou povrchovou úpravu. Schopnost obrábět vysoce kvalitní obrobky. Zvyšuje efektivitu obrábění obrobků.
Jaké procesní podmínky ovlivňují výkon PCBN?
Plynulé versus přerušované řezání
Kontinuální řezy obecně preferují otěruvzdorné třídy, zatímco přerušované řezy vyžadují tvrdší strukturu řezných hran. PNH0120: Vhodné pro kontinuální obrábění. PNH2018: Vhodné pro přerušované obrábění. PNH3019: Vhodné pro těžké přerušované obrábění.
Řezná rychlost, posuv a hloubka řezu
Vyšší řezná rychlost, vyšší posuv a velká hloubka řezu mohou zvýšit výkon, ale vyvážení je nezbytné. Vyšší rychlosti mohou zlepšit produktivitu, ale vyvážení parametrů je nezbytné pro ochranu břitu. Při soustružení za tvrdých podmínek silně ovlivňuje tuhost stroje a přídavek na parametry optimální rozmezí.
Geometrie nástroje a příprava břitu
Příprava hran je u materiálu PCBN zásadní. Zkosení, velikost honovacího hrotu, poloměr špičky a konstrukce utvařeče třísek přímo ovlivňují řezné síly a odolnost proti vylamování. V praxi je správně sladěná geometrie často stejně důležitá jako výběr třídy.
Jaké faktory pomáhají přizpůsobit PCD a PCBN správnému obráběcímu úkolu?
Jak by měli uživatelé porovnávat materiál obrobku, výstupní cíle a náklady?
Materiál je na prvním místě: neželezné díly se obvykle shodují s nástroji z PCD, zatímco kalené železné díly se shodují s břitovými destičkami z PCBN. Poté by uživatelé měli porovnat životnost nástroje, dobu cyklu, povrchovou úpravu a konzistenci.
Jaké příznaky naznačují nesoulad mezi materiálem nástroje a jeho použitím?
Rychlé opotřebení břitu hliníku může naznačovat nesprávnou třídu PCD nebo nestabilní ustavení. Nárůstek na břitu může ukazovat na nevhodnou geometrii. Vylamování v kalené oceli často naznačuje přerušené zatížení překračující houževnatost břitu. V takovém případě by uživatelé měli zkontrolovat materiálovou skupinu, geometrii břitové destičky, tuhost a přístup k chlazení.
Jak může Worldia podpořit potřeby obrábění pomocí produktů PCD a PCBN?
Při světovéNabízíme širokou škálu supertvrdých řešení pro obě strany tohoto srovnání. S důrazem na přesnost a inovace se specializujeme na vývoj řezných nástrojů a diamantových funkčních materiálů. Díky neustálému technickému pokroku jsme provedli významné inovace v oblasti designu a výroby, spolu s souvisejícími produkty.
Časté dotazy
Otázka: Jaký je rozdíl mezi PCD a PCBN?
A: PCD se používá hlavně pro neželezné kovy a materiály, zatímco PCBN se používá hlavně pro kalené železné materiály. Nástroje PCD se používají hlavně pro zpracování neželezných kovů a nekovových materiálů, jako je technická keramika, kámen, dřevo, plasty z uhlíkových vláken a syntetické dráty. Hlavními oblastmi použití řezných nástrojů PCBN jsou kalené oceli, litiny a slinuté litiny, stejně jako součásti z práškové metalurgie.
Otázka: Kdy bych měl použít PCD místo karbidu?
A: Používejte řezné nástroje z PCD, pokud obrábění neželezných kovů zahrnuje vysokou rychlost, abrazivní opotřebení, dlouhé výrobní série nebo přísné požadavky na konečnou úpravu. PCD obvykle stojí více zpočátku, ale ve vhodných materiálech často poskytuje delší životnost a konzistenci.
Otázka: Je PCBN vhodný pro obrábění kalené oceli?
A: Ano. CBN má vysokou odolnost proti oxidaci, neoxiduje ani při 1000 ℃ a chemicky nereaguje se železnými materiály při 1200~1300 ℃. Proto se břitové destičky PCBN široce používají pro soustružení za tvrda, dokončování a přesné obrábění kalených ocelových dílů.