

PCD elmas uçlar, aşındırıcı parçacıkların geleneksel bir kesici kenarı hızla aşındıracağı veya hasar vereceği durumlarda işleme stabilitesini artırabilir. Bununla birlikte, elmas sertliği tek başına öngörülebilir sonuçları garanti etmez. Kalite yapısı, kenar hazırlığı, uç geometrisi, uç yerleşimi, salınım, makine rijitliği, kesme parametreleri ve seçilen aşınma limiti birlikte çalışmalıdır. İyi eşleşen bir uç kademeli olarak aşınır, böylece operatörler bir üretim partisi boyunca boyutları ve yüzey kalitesini kontrol edebilir. Kötü bir eşleşme yine de talaşlanmaya, ani boyut kaymasına, kararsız yüzey kalitesine veya gereksiz takım değişikliklerine neden olabilir. Bu nedenle pratik amaç, sadece mümkün olan en uzun kesme süresi değil, kontrollü aşınma ve tekrarlanabilir parça kalitesidir.
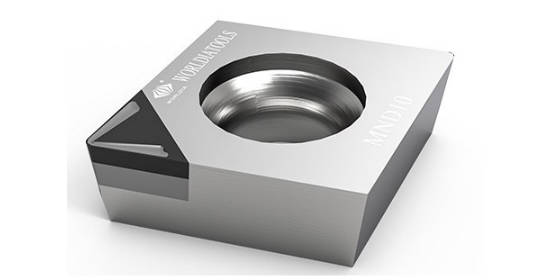
PCD Elmas Uçlar Nedir ve Aşındırıcı Malzemeler İçin Neden Uygundurlar?
Kesici uçta Polikristalin Elmas (PCD) ne anlama gelir?
Polikristalin elmas (PCD) Farklı bileşimlere sahip bağlayıcı malzemelerle elmas parçacıklarının yüksek sıcaklık ve basınç altında sinterlenmesiyle üretilir. Yapı, elmasın aşınma direncini alt tabaka desteğiyle birleştirir ve yüksek ısı iletkenliği, düşük sürtünme ve düşük termal genleşme sunar. PCD veya polikristalin elmas, kesici malzemeyi tanımlar. PCD malzemesi Sadece kesme katmanını oluşturur; eksiksiz bir PCD kesici uç ayrıca tanımlanmış bir kenar, köşe şekli, montaj arayüzü ve boyut spesifikasyonu gerektirir.
PCD uçlarına en uygun aşındırıcı iş parçası malzemeleri hangileridir?
Yaygın uygulamalar arasında yüksek silikonlu alüminyum, metal matrisli kompozitler, grafit, sert kauçuk, fiber takviyeli plastikler, ahşap esaslı malzemeler ve karbür bulunur. Her iş parçası farklı bir aşınma, kenar yükleme ve yüzey işleme gereksinimleri kombinasyonu oluşturur. PCD uçlar genellikle sertleştirilmiş demirli iş parçalarından ziyade demir dışı ve metal olmayan işleme ile ilişkilendirilir, bu nedenle alıcılar bileşimi, aşındırıcı fazı, toleransı ve kesme sürekliliğini doğrulamalıdır.
PCD insert tasarımında hangi faktörler aşınma direncini artırır?
PCD Tane Boyutu ve Kalite Yapısı Aşınma Direncini Nasıl Değiştirir?
PCD kaliteleri, farklı özellik dengeleri sunar. İnce taneli malzeme, hassas bir kenar ve ince yüzey oluşumunu destekleyebilir. Genel amaçlı bir kalite, tokluk ve aşınma direncini dengeleyebilirken, karışık taneli bir yapı, MMC veya yüksek silikonlu alüminyum için kenar kalitesini, termal kararlılığı ve güçlü aşınma direncini birleştirebilir. Kalite seçimi, mevcut en sert PCD elmasından ziyade, beklenen arıza modu, kesme sürekliliği, rijitlik ve gerekli yüzey kalitesine göre yapılmalıdır.
Kenar hazırlığı, burun geometrisi ve silecek tasarımı neden önemlidir?
Keskin bir kenar kuvveti azaltır ve ince bir yüzey işlemesini destekleyebilir, ancak yetersiz destek mikro kırılmayı artırabilir. Daha güçlü bir kenar hazırlığı güvenliği artırır, ancak aşırı güçlendirme kuvveti ve ısıyı artırabilir. Daha büyük bir burun yarıçapı teorik profili iyileştirebilir, ancak titreşimi veya sapmayı artırabilir. Silecek geometrisi, hizalama, salınım, rijitlik ve iş parçası desteği kontrol edildiğinde yüzey işleme veya ilerleme iyileştirmelerini destekleyebilir. Kenar tasarımı, komple PCD takım sistemi kapsamında değerlendirilmelidir.
PCD Elmas Uçlar Boyutsal Tutarlılığı Nasıl Korur?
Zamanla oluşan kenar aşınması, boyut ve yüzey bozulmasına nasıl yol açar?
Kesici kenar aşındıkça, etkili takım ucu ve iş parçası teması değişir. Kuvvet artabilir ve kenar görsel olarak sağlam kalırken bitmiş boyut değişebilir. PCD elmas uçlar, aşınma, muayene ve ofset kurallarının hareketi tespit edebileceği kadar yavaş geliştiğinde tutarlılığı destekler. Takım ömrü, yalnızca kenar kırıldığında değil, boyutsal hata, pürüzlülük, çapak oluşumu veya proses kararlılığı üzerinde anlaşılmış bir sınırı aştığında sona ermelidir.
Ekleme Yerleşimi, Salınım ve İndeksleme Tekrarlanabilirliği Neden Önemlidir?
Talaş, artık veya cep hasarı, kesici ucun aynı kesme pozisyonunu tekrarlamasını engeller. Sıkıştırma kuvveti, konumlandırma yüzeyleri, vida durumu ve montaj sırası da etkili kesme derinliğini ve kenar yüklemesini etkiler. Salınım, nominal toleranslardan varsayılmak yerine, montajdan sonra ölçülmelidir. Kontrollü bir kurulum, tam üretime devam etmeden önce temiz temas yüzeyleri, tekrarlanabilir sıkma, doğrulanmış tutucu durumu ve belgelenmiş sapmalar kullanır.
Taşlama, alıştırma, inceleme ve yenileme işlemleri tutarlılığı nasıl destekler?
Kenar geometrisi, köşe konumu, yüzey durumu ve parti tekrarlanabilirliği, kontrollü üretim ve denetime bağlıdır. Yeniden bileme veya yeniden alıştırma, tutucu ve işlem sapmalarının gerektirdiği geometriyi korumalıdır. Tasarım servis desteği sağladığında, yeniden işleme yaşam döngüsü ekonomisini iyileştirebilir, ancak alıcılar yalnızca nominal uç kodlarına veya servis fiyatına güvenmek yerine, ilk kullanım ve servis görmüş aletleri aynı boyut, yüzey ve aşınma kriterleriyle karşılaştırmalıdır.
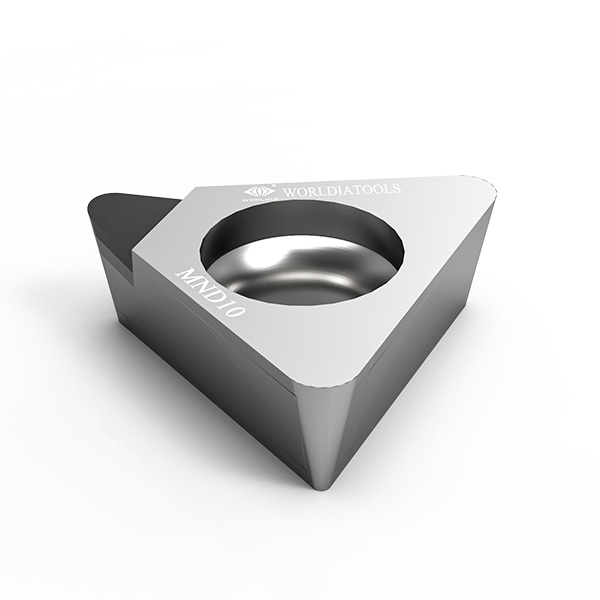
Üreticiler PCD takımlarını aşındırıcı iş parçalarına nasıl uyarlamalıdır?
Yüksek silikonlu alüminyum, metal matris kompozit (MMC), grafit ve sert kauçuk arasında ne gibi değişiklikler vardır?
Yüksek silikonlu alüminyum ve metal matris kompozitler (MMC), hassas yüzey kontrolü gerektirirken ciddi aşınmaya neden olabilir. Grafit, aşındırıcı toz ekler ve kenar kalitesi ile toz emme özelliğine önem verir. Sert kauçuk farklı tepki verebilir çünkü kesme kuvveti, ısı ve malzeme geri kazanımı yüzeyi etkiler. Tek bir PCD kesici uç evrensel bir çözüm olamaz: kalite, kenar hazırlığı, tırmık açısı, boşluk, burun şekli ve parametreler, malzeme yapısı, işleme özelliği ve kesme sürekliliği ile uyumlu olmalıdır.
Kontrollü bir PCD yerleştirme denemesinde ne ölçülmelidir?
Faydalı bir deneme, malzeme özelliklerini, aşındırıcı içeriğini, toleransı, tutucu koşulunu, salınımı, hızı, ilerlemeyi, kesme derinliğini, toleransı ve yüzey hedefini belirler. Daha sonra PCD elmas uçlar, aşınma ilerlemesi, kenar başına uyumlu parça sayısı, boyutsal eğilim, yüzey tutarlılığı, çevrim süresi, ofset sıklığı ve kabul edilen bileşen başına maliyet açısından karşılaştırılmalıdır. Aşınma alanı kayıtları, normal aşınmayı talaşlanmadan veya kurulumla ilgili arızadan ayırt etmeye yardımcı olarak, tek bir nihai takım ömrü rakamından daha güçlü bir karar vermeyi sağlar.
Worldia, istikrarlı üretim için PCD elmas uçlarının belirlenmesinde nasıl yardımcı olabilir?
Worldia PCD ve CVDD uç seçeneklerinden hangileri farklı aşındırma koşullarına uygundur?
Worldia'nın Farklı kenar ve aşınma gereksinimleri için PCD elmas uçlar ve CVDD yöntemleri sunuyoruz. PD01E, rafine kenar kalitesi için ince taneli bir seçenektir, PD10E tokluk ve aşınma direncini dengeler ve karışık taneli PD32E aşınma direncini, kenar mukavemetini ve termal kararlılığı destekler. CVDD, şiddetli aşınma ve ince kenar gereksinimleri için bağlayıcı içermeyen bir seçenek sunar. Yöntemlerimiz ayrıca MANANOVA PCD uçları, indekslenebilir PCD frezeleme sistemleri, özel süper sert takımlar ve desteklenen yenileme hizmetlerini de içerir.
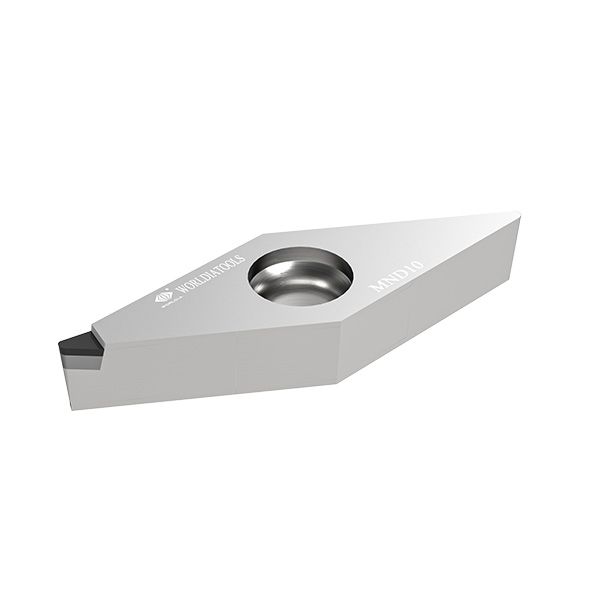
Bir kesici uç veya takım sistemi önermeden önce hangi uygulama verilerini incelemeliyiz?
Aşındırma aşamasını, çizimi, işleme özelliğini, toleransı, yüzey hedefini, makineyi, tutucuyu, salınımı, parametreleri ve gözlemlenen arıza modunu gözden geçirmeliyiz. Uygulama incelememiz, standart bir uç gereksinimini özel bir kalite, kenar, silecek, köşe veya takım sistemi gereksiniminden ayırabilir. Worldia, önerilen çözümün kontrollü üretim verileri, üzerinde anlaşılmış aşınma limitleri ve uygun bileşen başına maliyet ile doğrulanmasını önermektedir.
Sık Sorulan Sorular
S: PCD insert'te PCD'nin açılımı nedir?
A: PCD, polikristalin elmas anlamına gelir. Kesici malzeme, karbür bir alt tabaka tarafından desteklenen, birbirine bağlı elmas parçacıkları içerir. Tam PCD kesici uç, bu kesici malzemeye ek olarak, işleme operasyonu için gerekli olan kenar geometrisini, köşe şeklini ve montaj özelliklerini de içerir.
S: PCD elmas uçlar sertleştirilmiş çelik için uygun mudur?
A: PCD genellikle demir dışı ve aşındırıcı metal olmayan malzemeler için seçilir. Sertleştirilmiş çelik demirli bir malzemedir ve genellikle demirle yüksek sıcaklıkta temas için tasarlanmış bir kesici malzeme gerektirir. Nihai seçim, malzemenin ve işlemin özelliklerine göre yapılmalıdır.
S: PCD uçlar için takım ömrü ve boyutsal sapma nasıl değerlendirilmelidir?
A: Boyutları, yüzey kalitesini, aşınmayı, ofset düzeltmelerini, çevrim süresini ve uygun parçaları planlanan aralıklarla kaydedin. Kırılmayı beklemek yerine, onaylanmış bir kalite veya stabilite sınırına ulaşıldığında takım ömrünü sonlandırın. Bu yöntem, öngörülebilir aşınmayı kurulum veya kenar arızası sorunlarından ayırır.



