

PCDダイヤモンドインサートは、研磨粒子によって従来の切削刃がすぐに摩耗または損傷してしまうような場合でも、加工の安定性を向上させることができます。しかし、ダイヤモンドの硬度だけでは予測可能な結果を保証することはできません。グレード構造、刃先の準備、ノーズ形状、インサートの装着状態、振れ、機械の剛性、切削パラメータ、および選択した摩耗限界が連携して機能する必要があります。適切に適合したインサートは徐々に摩耗するため、オペレーターは生産バッチ全体で寸法と表面仕上げを制御できます。適合性が低い場合は、欠け、急激な寸法変化、不安定な仕上げ、または不要な工具交換が発生する可能性があります。したがって、実用的な目標は、単に可能な限り長い切削時間ではなく、制御された摩耗と再現性のある部品品質を実現することです。
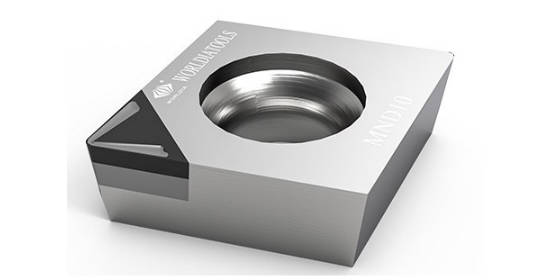
PCDダイヤモンドインサートとは何ですか?また、なぜ研磨材に適しているのですか?
切削インサートにおける多結晶ダイヤモンド(PCD)とはどういう意味ですか?
ポリ結晶ダイヤモンド(PCD) は、高温高圧下で組成の異なる結合材を用いてダイヤモンド粒子を焼結することによって製造されます。この構造は、ダイヤモンドの耐摩耗性と基板支持を兼ね備え、高い熱伝導率、低い摩擦、低い熱膨張率を提供します。PCD、すなわち多結晶ダイヤモンドは、切削材料を識別するものです。 PCD素材 切削層を形成するだけであり、完全なPCDインサートには、定義されたエッジ、コーナー形状、取り付けインターフェース、および寸法仕様も必要となる。
PCDインサートに最適な研磨加工材料はどれですか?
一般的な用途としては、高ケイ素アルミニウム、金属マトリックス複合材料、グラファイト、硬質ゴム、繊維強化プラスチック、木質系材料、超硬合金などが挙げられます。加工対象物ごとに、摩耗、刃先荷重、仕上げ条件の要求が異なります。PCDインサートは通常、焼入れされた鉄系ワークピースではなく、非鉄金属および非金属材料の加工に使用されるため、購入者は組成、研磨相、切削代、切削連続性を確認する必要があります。
PCDインサートの設計要因のうち、どの要素が耐摩耗性を向上させるのか?
PCDの粒径と粒度構造は、耐摩耗性にどのような影響を与えるのか?
PCDグレードは、それぞれ異なる特性バランスを提供します。微細粒材料は、洗練された刃先と滑らかな表面生成を可能にします。汎用グレードは、靭性と耐摩耗性のバランスを取ることができ、混合粒構造は、MMCや高ケイ素アルミニウムにおいて、刃先品質、熱安定性、および高い耐摩耗性を兼ね備えることができます。グレードの選択は、入手可能な最も硬いPCDダイヤモンドではなく、想定される破損モード、切削の連続性、剛性、および必要な仕上げに基づいて行うべきです。
エッジの準備、ノーズ形状、ワイパー設計が重要な理由とは?
鋭利な刃先は切削力を低減し、精密な仕上げを可能にしますが、支持が不十分な場合は微細な欠けが生じる可能性があります。刃先加工を強化することで安全性が向上しますが、過度に強化すると切削力と発熱が増加する場合があります。ノーズ半径を大きくすることで理論的な形状は改善されますが、振動やたわみが生じる可能性があります。ワイパーの形状は、アライメント、振れ、剛性、およびワークピースの支持が適切に制御されている場合に、仕上げや送り速度の向上に役立ちます。刃先設計は、PCDツーリングシステム全体の一部として評価する必要があります。
PCDダイヤモンドインサートはどのようにして寸法精度を維持しているのですか?
刃の摩耗が進むにつれて、サイズや仕上げのずれが生じるのはなぜか?
切削刃が摩耗すると、有効な工具先端と被削材の接触面が変化します。その結果、切削力が増大し、加工寸法がずれることがあります。一方、刃先は見た目には損傷がないように見えます。PCDダイヤモンドインサートは、摩耗がゆっくりと進行し、検査やオフセットルールによって動きを検出できる場合に、一貫性を維持します。工具寿命は、刃先が破損した時だけでなく、寸法誤差、表面粗さ、バリの発生、または加工安定性が合意された限界値を超えた時に終了するべきです。
挿入物の着座精度、振れ精度、およびインデックス精度が重要な理由とは?
切りくず、残留物、またはポケットの損傷により、インサートが同じ切削位置を繰り返して切削することができません。クランプ力、位置決め面、ねじの状態、および取り付け順序も、有効切削深さとエッジ負荷に影響します。振れは、公称公差から推測するのではなく、取り付け後に測定する必要があります。管理されたセットアップでは、クリーンな接触面、再現性のある締め付け、検証済みのホルダ状態、および文書化されたオフセットを使用して、本格的な生産を再開します。
研削、ラッピング、検査、および再調整は、どのように一貫性を支えるのか?
刃先形状、コーナー位置、表面状態、およびバッチの再現性は、管理された製造と検査に依存します。再研削または再ラッピングでは、ホルダとプロセスオフセットによって要求される形状を維持する必要があります。設計がサービスをサポートしている場合、再調整によってライフサイクル経済性を向上させることができますが、購入者は、公称インサートコードやサービス価格だけに頼るのではなく、同じ寸法、仕上げ、および摩耗基準で初回使用工具とサービス済み工具を比較する必要があります。
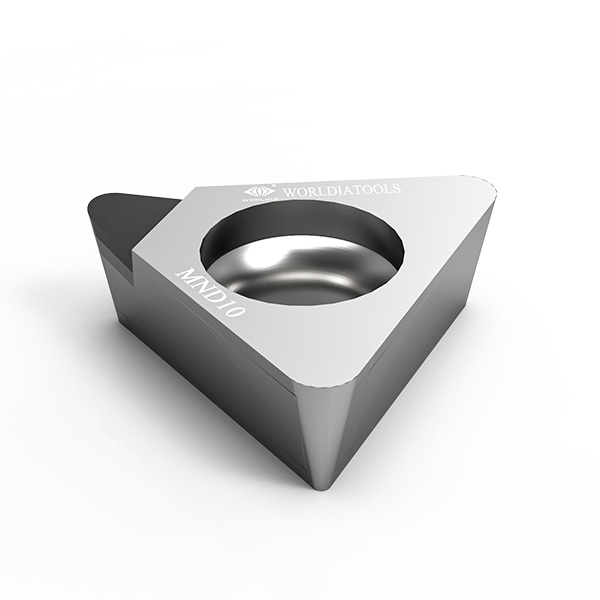
製造業者は、PCD加工用工具を研磨加工対象物にどのように適合させるべきか?
高ケイ素アルミニウム、MMC、グラファイト、硬質ゴムの間にはどのような違いがあるのか?
高ケイ素アルミニウムやMMCは、厳しい仕上げ精度が求められる一方で、激しい摩耗を引き起こす可能性があります。グラファイトは研磨粉を発生させるため、刃先の品質と切削屑の排出が重要になります。硬質ゴムは、切削力、熱、材料の回収率が表面に影響を与えるため、異なる反応を示すことがあります。PCDインサートは万能なソリューションとはなり得ません。グレード、刃先加工、すくい角、クリアランス、ノーズ形状、およびパラメータは、材料構造、加工特性、および切削の連続性に合わせて調整する必要があります。
対照群を設けたPCD挿入試験では、何を測定すべきでしょうか?
有効な試作では、材料仕様、研磨材含有量、許容差、ホルダの状態、振れ、速度、送り、切削深さ、公差、および表面目標値を設定します。次に、PCDダイヤモンドインサートを、摩耗の進行、エッジあたりの適合部品数、寸法傾向、表面の一貫性、サイクルタイム、オフセット頻度、および合格部品あたりのコストで比較します。摩耗面の記録は、通常の摩耗とチッピングまたはセットアップ関連の故障を区別するのに役立ち、最終的な工具寿命の数値よりも強力な判断材料となります。
Worldiaは、安定した生産のためにPCDダイヤモンドインサートの選定をどのように支援できるのでしょうか?
WorldiaのPCDおよびCVDDインサートオプションのうち、どのオプションがさまざまな摩耗条件に適しているのでしょうか?
世界 弊社では、さまざまな刃先形状や耐摩耗性要件に対応するPCDダイヤモンドインサートとCVDD加工ルートをご用意しています。PD01Eは、洗練された刃先品質を実現する微細粒タイプ、PD10Eは靭性と耐摩耗性のバランスに優れたタイプ、そして混合粒タイプのPD32Eは、耐摩耗性、刃先強度、熱安定性を兼ね備えています。CVDD加工は、過酷な摩耗や微細な刃先形状が求められる用途向けに、バインダーフリーのオプションを提供します。また、MANANOVA PCDインサート、インデックス式PCDフライス加工システム、カスタム超硬工具、およびサポート付きの再加工サービスもご提供しています。
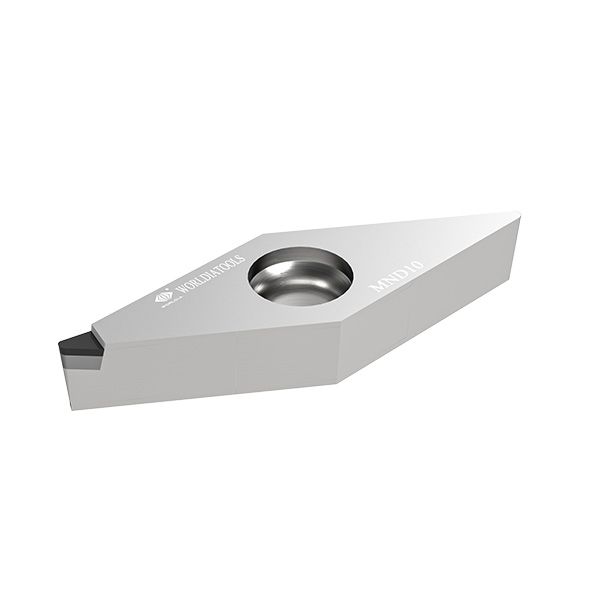
インサートやツーリングシステムを推奨する前に、どのようなアプリケーションデータを検討すべきでしょうか?
研磨工程、図面、加工特性、許容差、公差、表面目標値、機械、ホルダ、振れ、パラメータ、および観察された故障モードを検討する必要があります。当社のアプリケーションレビューにより、標準インサートの要件と、カスタムグレード、エッジ、ワイパー、コーナー、またはツーリングシステムの要件を区別できます。Worldiaは、管理された生産データ、合意された摩耗限界、および適合部品あたりのコストを使用して、提案されたソリューションを検証することを推奨します。
FAQ
Q: PCD挿入文書におけるPCDの正式名称は何ですか?
A:PCDは多結晶ダイヤモンドの略です。切削材料は、超硬合金基板に結合したダイヤモンド粒子で構成されています。完全なPCDインサートには、この切削材料に加え、加工に必要な刃先形状、コーナー形状、および取り付け機能が含まれています。
Q:PCDダイヤモンドインサートは焼入れ鋼に適していますか?
A:PCDは通常、非鉄金属や研磨性の高い非金属材料に使用されます。焼入れ鋼は鉄系材料であり、一般的に高温下での鉄との接触を想定した切削材が必要です。最終的な選定は、材料と加工工程に合わせて行う必要があります。
Q:PCDインサートの工具寿命と寸法ずれはどのように評価すべきですか?
A:寸法、仕上げ、摩耗、オフセット補正、サイクルタイム、適合部品を定期的に記録します。工具寿命は、破損を待つのではなく、承認された品質または安定性の限界に達した時点で終了します。この方法により、予測可能な摩耗と、セットアップや刃先破損の問題を区別できます。



