

PKD-Diamanteinsätze verbessern die Bearbeitungsstabilität, wenn abrasive Partikel eine herkömmliche Schneide schnell abnutzen oder beschädigen würden. Die Diamanthärte allein garantiert jedoch keine vorhersehbaren Ergebnisse. Kornstruktur, Schneidkantenpräparation, Geometrie der Schneidkante, Einpassung des Einsatzes, Rundlaufgenauigkeit, Maschinensteifigkeit, Schnittparameter und die gewählte Verschleißgrenze müssen optimal aufeinander abgestimmt sein. Ein gut abgestimmter Einsatz verschleißt gleichmäßig, sodass die Bediener die Abmessungen und die Oberflächengüte über eine Produktionscharge hinweg kontrollieren können. Ein unpassender Einsatz kann hingegen zu Ausbrüchen, plötzlichen Maßabweichungen, instabiler Oberflächengüte oder unnötigen Werkzeugwechseln führen. Das praktische Ziel ist daher kontrollierter Verschleiß und reproduzierbare Teilequalität, nicht einfach die längstmögliche Bearbeitungszeit.
Was sind PCD-Diamanteinsätze und warum eignen sie sich für Schleifmittel?
Was bedeutet polykristalliner Diamant (PCD) bei einem Schneideinsatz?
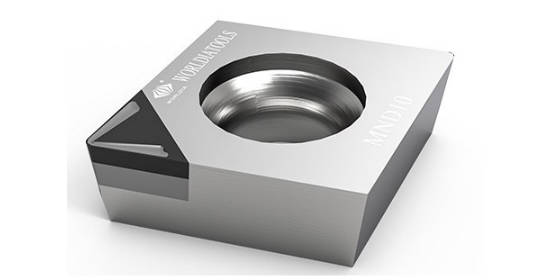
Polykristalliner Diamant (PCD) Es wird durch Sintern von Diamantpartikeln mit Bindemitteln unterschiedlicher Zusammensetzung unter hohem Druck und hoher Temperatur hergestellt. Die Struktur vereint die Verschleißfestigkeit des Diamanten mit der Substratunterstützung und bietet eine hohe Wärmeleitfähigkeit, geringe Reibung und geringe Wärmeausdehnung. PCD, oder polykristalliner Diamant, kennzeichnet das Schneidmaterial. PCD-Material bildet nur die Schneidschicht; ein vollständiger PKD-Einsatz erfordert zusätzlich eine definierte Kante, Eckform, Montagefläche und Maßvorgaben.
Welche Schleifmittel eignen sich am besten für PKD-Wendeschneidplatten?
Gängige Anwendungsgebiete sind hochsiliziumhaltiges Aluminium, Metallmatrix-Verbundwerkstoffe, Graphit, Hartgummi, faserverstärkte Kunststoffe, Holzwerkstoffe und Hartmetall. Jedes Werkstück stellt unterschiedliche Anforderungen an Abrieb, Kantenbelastung und Oberflächengüte. PKD-Wendeschneidplatten werden üblicherweise eher für die Bearbeitung von Nichteisenmetallen und nichtmetallischen Werkstoffen als für gehärtete Eisenwerkstoffe verwendet. Daher sollten Käufer die Zusammensetzung, die Schleifmittelphase, die Aufmaße und die Schnittkontinuität überprüfen.
Welche Konstruktionsfaktoren für PKD-Einsätze verbessern die Verschleißfestigkeit?
Wie beeinflussen Korngröße und Gefügestruktur von PCD die Abriebfestigkeit?
PCD-Sorten bieten unterschiedliche Eigenschaftsprofile. Feinkörniges Material ermöglicht eine präzise Schneidkante und eine feine Oberflächenbearbeitung. Eine Allzwecksorte bietet ein ausgewogenes Verhältnis von Zähigkeit und Verschleißfestigkeit, während eine Mischkornstruktur Schneidkantenqualität, thermische Stabilität und hohe Abriebfestigkeit für MMC oder hochsiliziumhaltiges Aluminium vereint. Die Sortenwahl sollte sich nach dem zu erwartenden Bruchverhalten, der Schnittkontinuität, der Steifigkeit und der geforderten Oberflächengüte richten und nicht nach dem härtesten verfügbaren PCD-Diamanten.
Warum sind Kantenpräparation, Nasengeometrie und Wischerdesign wichtig?
Eine scharfe Schneide reduziert die Krafteinwirkung und ermöglicht eine feine Oberflächengüte, jedoch kann unzureichende Unterstützung das Auftreten von Mikroausbrüchen begünstigen. Eine verstärkte Schneidkantenpräparation verbessert die Sicherheit, allerdings kann eine übermäßige Verstärkung Krafteinwirkung und Wärmeentwicklung erhöhen. Ein größerer Schneidkantenradius kann das theoretische Profil verbessern, jedoch Vibrationen oder Durchbiegungen begünstigen. Die Geometrie des Abstreifers kann die Oberflächengüte oder den Vorschub verbessern, sofern Ausrichtung, Rundlaufgenauigkeit, Steifigkeit und Werkstückauflage kontrolliert werden. Die Schneidkantengestaltung muss als Teil des gesamten PKD-Werkzeugsystems bewertet werden.
Wie wird die Maßhaltigkeit von PCD-Diamanteinsätzen gewährleistet?
Wie führt progressiver Kantenverschleiß zu Größen- und Oberflächenabweichungen?
Mit zunehmendem Verschleiß der Schneidkante verändern sich die effektive Werkzeugspitze und der Werkstückkontakt. Die Kraft kann ansteigen und die Fertigmaße können sich verändern, obwohl die Schneide optisch intakt erscheint. PKD-Diamanteinsätze gewährleisten gleichbleibende Ergebnisse, wenn der Verschleiß so langsam fortschreitet, dass Inspektions- und Ausgleichsregeln die Veränderung erkennen können. Die Werkzeugstandzeit sollte enden, wenn Maßabweichungen, Rauheit, Gratbildung oder Prozessstabilität einen vereinbarten Grenzwert überschreiten, nicht nur bei Schneidkantenbruch.
Warum sind die Passgenauigkeit, der Rundlauf und die Wiederholgenauigkeit der Indexierung wichtig?
Späne, Rückstände oder Beschädigungen der Aufnahme verhindern, dass ein Wendeschneidplatteneinsatz dieselbe Schnittposition wiederholt anfährt. Spannkraft, Auflageflächen, Schraubenzustand und Montagereihenfolge beeinflussen ebenfalls die effektive Schnitttiefe und die Kantenbelastung. Der Rundlauf sollte nach der Montage gemessen und nicht anhand von Nenntoleranzen angenommen werden. Eine kontrollierte Einrichtung erfordert saubere Kontaktflächen, wiederholgenaues Anziehen, einen geprüften Halterzustand und dokumentierte Abweichungen, bevor die Serienproduktion wieder aufgenommen wird.
Wie tragen Schleifen, Läppen, Inspektion und Aufarbeitung zur Konsistenz bei?
Kantengeometrie, Eckposition, Oberflächenbeschaffenheit und Chargenwiederholgenauigkeit hängen von kontrollierter Fertigung und Prüfung ab. Nachschleifen oder Läppen muss die für den Halter und die Prozesskorrekturen erforderliche Geometrie erhalten bleiben. Die Aufarbeitung kann die Wirtschaftlichkeit über den gesamten Lebenszyklus verbessern, wenn die Konstruktion eine Wartung ermöglicht. Käufer sollten jedoch neu verwendete und gewartete Werkzeuge anhand derselben Maß-, Oberflächen- und Verschleißkriterien vergleichen, anstatt sich nur auf Nennwerte für Wendeschneidplatten oder den Servicepreis zu verlassen.
Wie sollten Hersteller PKD-Werkzeuge auf abrasive Werkstücke abstimmen?
Was unterscheidet hochsiliziumhaltiges Aluminium, MMC, Graphit und Hartgummi?
Hochsiliziumhaltiges Aluminium und MMC können starken Abrieb verursachen und erfordern eine präzise Oberflächenbearbeitung. Graphit trägt zur Staubentwicklung bei und legt besonderen Wert auf Schneidkantenqualität und Materialabfuhr. Hartgummi reagiert anders, da Schnittkraft, Wärme und Materialrückgewinnung die Oberfläche beeinflussen. Ein PKD-Wendeschneidplatteneinsatz kann nicht als Universallösung dienen: Körnung, Schneidkantenpräparation, Spanwinkel, Freiwinkel, Schneidenform und Parameter müssen auf die Materialstruktur, die Bearbeitungseigenschaften und die Schnittkontinuität abgestimmt sein.
Was sollte eine kontrollierte PCD-Insertionsstudie messen?
Ein aussagekräftiger Probelauf optimiert Materialspezifikation, Schleifmittelanteil, Aufmaß, Halterzustand, Rundlauf, Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Toleranz und Oberflächenvorgabe. Anschließend sollten PKD-Diamanteinsätze hinsichtlich Verschleißverlauf, Anzahl konformer Teile pro Schneide, Maßtrend, Oberflächenkonsistenz, Zykluszeit, Versatzhäufigkeit und Kosten pro akzeptiertem Bauteil verglichen werden. Verschleißspurenanalysen helfen, normalen Abrieb von Ausbrüchen oder einrichtungsbedingten Ausfällen zu unterscheiden und liefern somit eine fundiertere Entscheidung als die alleinige Angabe der Werkzeugstandzeit.
Wie kann Worldia bei der Spezifizierung von PCD-Diamanteinsätzen für eine stabile Produktion helfen?
Welche Worldia PCD- und CVDD-Wendeschneidplattenoptionen eignen sich für unterschiedliche abrasive Bedingungen?
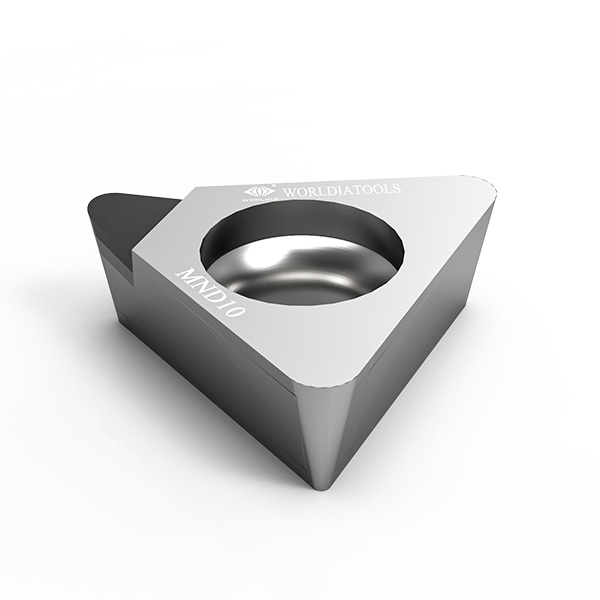
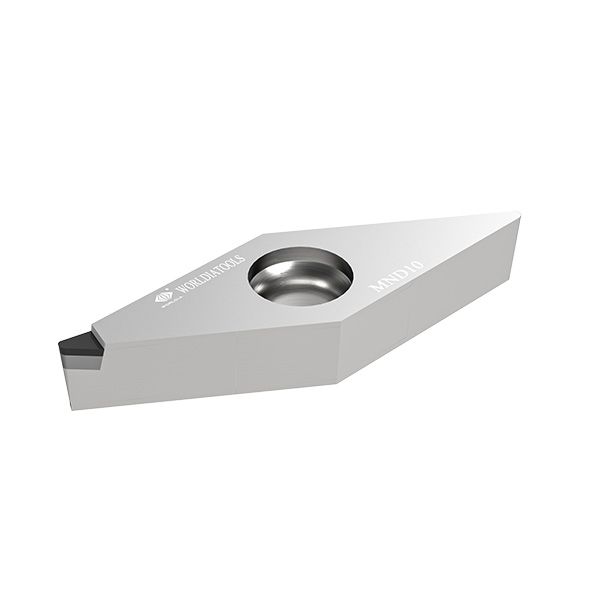
Worldia Wir bieten PKD-Diamant-Wendeschneidplatten und CVDD-Verfahren für unterschiedliche Anforderungen an Schneidkante und Verschleißfestigkeit. PD01E ist eine feinkörnige Option für höchste Schneidkantenqualität, PD10E bietet ein ausgewogenes Verhältnis von Zähigkeit und Verschleißfestigkeit, und PD32E mit gemischter Körnung unterstützt Abriebfestigkeit, Schneidkantenfestigkeit und thermische Stabilität. CVDD ist eine bindemittelfreie Option für hohe Abriebfestigkeit und feine Schneidkanten. Unser Angebot umfasst außerdem MANANOVA PKD-Wendeschneidplatten, indexierbare PKD-Frässysteme, kundenspezifische superharte Werkzeuge und zugehörige Aufbereitungsdienstleistungen.
Welche Anwendungsdaten sollten wir prüfen, bevor wir ein Einsatz- oder Werkzeugsystem empfehlen?
Wir sollten die Schleifphase, die Zeichnung, die Bearbeitungsmerkmale, die Aufmaße, die Toleranzen, die Oberflächenvorgabe, die Maschine, den Halter, den Rundlauf, die Parameter und die beobachteten Ausfallarten überprüfen. Unsere Anwendungsprüfung kann die Anforderungen an Standardeinsätze von kundenspezifischen Anforderungen an Körnung, Schneide, Abstreifer, Ecken oder Werkzeugsysteme unterscheiden. Worldia empfiehlt, die vorgeschlagene Lösung anhand kontrollierter Produktionsdaten, vereinbarter Verschleißgrenzen und der Kosten pro konformem Bauteil zu validieren.
FAQ (häufig gestellte Fragen)
F: Was ist die ausgeschriebene Form von PCD in einem PCD-Beipackzettel?
A: PCD steht für polykristalliner Diamant. Das Schneidmaterial besteht aus gebundenen Diamantpartikeln auf einem Hartmetallsubstrat. Der vollständige PCD-Wendeeinsatz umfasst dieses Schneidmaterial sowie die für den Bearbeitungsprozess erforderliche Schneidengeometrie, Eckform und Befestigungselemente.
F: Sind PKD-Diamanteinsätze für gehärteten Stahl geeignet?
A: PKD wird üblicherweise für Nichteisenmetalle und abrasive, nichtmetallische Werkstoffe gewählt. Gehärteter Stahl ist ein Eisenwerkstoff und erfordert im Allgemeinen ein Schneidwerkzeug, das für den Hochtemperaturkontakt mit Eisen ausgelegt ist. Die endgültige Auswahl sollte sich nach dem jeweiligen Werkstoff und Prozess richten.
F: Wie sollten Werkzeugstandzeit und Maßabweichung bei PKD-Wendeschneidplatten bewertet werden?
A: Abmessungen, Oberflächenbeschaffenheit, Verschleiß, Korrekturen, Zykluszeit und Ausschussteile werden in geplanten Abständen erfasst. Die Werkzeugstandzeit wird beendet, sobald eine genehmigte Qualitäts- oder Stabilitätsgrenze erreicht ist, anstatt auf einen Bruch zu warten. Dieses Verfahren trennt vorhersehbaren Verschleiß von Einrichtungs- oder Schneidkantenfehlern.



