

Diamantové břitové destičky z PCD mohou zlepšit stabilitu obrábění v situacích, kdy by abrazivní částice rychle opotřebovaly nebo poškodily konvenční řeznou hranu. Samotná tvrdost diamantu však nezaručuje předvídatelné výsledky. Struktura třídy, příprava břitu, geometrie špičky, uložení břitové destičky, házení, tuhost stroje, řezné parametry a zvolená mez opotřebení musí fungovat společně. Dobře sladěná břitová destička se opotřebovává postupně, takže obsluha může kontrolovat rozměry a kvalitu povrchu v celé výrobní dávce. Špatné sladění může stále způsobovat vylamování, náhlý posun rozměrů, nestabilní povrchovou úpravu nebo zbytečné výměny nástrojů. Praktickým cílem je proto kontrolované opotřebení a opakovatelná kvalita dílu, nikoli pouze co nejdelší doba řezání.
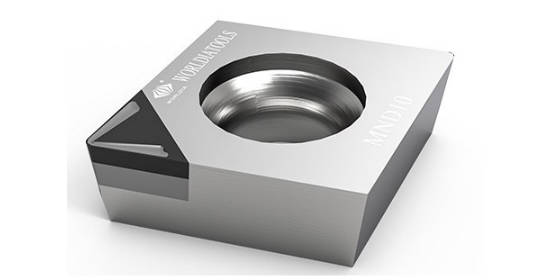
Co jsou diamantové břitové destičky z PCD a proč jsou vhodné pro abrazivní materiály?
Co znamená polykrystalický diamant (PCD) v řezné břitové destičce?
Polykrystalický diamant (PCD) se vyrábí slinováním diamantových částic s pojivy různého složení za vysoké teploty a tlaku. Struktura kombinuje odolnost diamantu proti opotřebení s podporou substrátu a nabízí vysokou tepelnou vodivost, nízké tření a nízkou tepelnou roztažnost. PCD neboli polykrystalický diamant označuje řezný materiál. PCD materiál tvoří pouze řeznou vrstvu; kompletní PCD břitová destička vyžaduje také definovanou hranu, tvar rohu, montážní rozhraní a rozměrovou specifikaci.
Které abrazivní materiály obrobků nejlépe pasují na PCD břitové destičky?
Mezi běžné aplikace patří hliník s vysokým obsahem křemíku, kompozity s kovovou matricí, grafit, tvrdá pryž, plasty vyztužené vlákny, materiály na bázi dřeva a karbidy. Každý obrobek vytváří jinou kombinaci požadavků na oděr, zatížení hran a povrchovou úpravu. Vložky z PCD se obvykle používají spíše pro obrábění neželezných a nekovových kovů než pro kalené železné obrobky, proto by si kupující měli ověřit složení, abrazivní fázi, přídavek a kontinuitu řezu.
Které konstrukční faktory PCD břitových destiček zlepšují odolnost proti opotřebení?
Jak velikost zrna a struktura třídy PCD mění odolnost proti oděru?
PCD třídy poskytují různou rovnováhu vlastností. Jemnozrnný materiál může podporovat vytvoření jemné hrany a jemného povrchu. Univerzální třída může vyvážit houževnatost a odolnost proti opotřebení, zatímco smíšená zrnitá struktura může kombinovat kvalitu hrany, tepelnou stabilitu a silnou odolnost proti oděru pro MMC nebo hliník s vysokým obsahem křemíku. Výběr třídy by se měl řídit očekávaným způsobem selhání, kontinuitou řezu, tuhostí a požadovanou povrchovou úpravou, spíše než nejtvrdším dostupným PCD diamantem.
Proč záleží na přípravě hran, geometrii nosu a designu stěrače?
Ostrá hrana snižuje sílu a může podpořit jemné obrábění, ale nedostatečná opora může zvýšit mikrovyštěpení. Silnější příprava hrany zvyšuje bezpečnost, i když nadměrné zpevnění může zvýšit sílu a teplo. Větší poloměr špičky může zlepšit teoretický profil, ale může podpořit vibrace nebo průhyb. Geometrie hladicího prvku může podpořit zlepšení povrchové úpravy nebo posuvu, pokud je řízeno souosost, házení, tuhost a opora obrobku. Návrh hrany musí být vyhodnocen jako součást kompletního systému nástrojů pro PCD.
Jak si diamantové břitové destičky z PCD udržují rozměrovou konzistenci?
Jak progresivní opotřebení hran způsobuje posun velikosti a povrchové úpravy?
S opotřebením břitu se mění efektivní bod nástroje a kontakt s obrobkem. Síla se může zvyšovat a konečný rozměr se může pohybovat, zatímco břit zůstává vizuálně neporušený. Diamantové břitové destičky z PCD podporují konzistenci, když se opotřebení vyvíjí dostatečně pomalu, aby kontrola a pravidla ofsetu detekovaly pohyb. Životnost nástroje by měla skončit, když rozměrová chyba, drsnost, tvorba otřepů nebo stabilita procesu překročí dohodnutou mez, nejen když se břit zlomí.
Proč je důležité usazení břitových destiček, házivost a opakovatelnost indexování?
Třísky, zbytky nebo poškození kapes brání břitové destičce v opakování stejné řezné polohy. Upínací síla, dosedací plochy, stav šroubu a postup montáže také ovlivňují efektivní hloubku řezu a zatížení hran. Házení by se mělo měřit po montáži, nikoli předpokládat z nominálních tolerancí. Řízené nastavení využívá čisté kontaktní plochy, opakovatelné utahování, ověřený stav držáku a zdokumentované ofsety před obnovením plné výroby.
Jak broušení, lapování, kontrola a renovace přispívají ke konzistenci?
Geometrie břitu, umístění rohů, stav povrchu a opakovatelnost šarže závisí na kontrolované výrobě a kontrole. Přebroušení nebo lapování musí zachovat geometrii požadovanou držákem a procesními ofsety. Rekonstrukce může zlepšit ekonomiku životního cyklu, pokud konstrukce podporuje servis, ale kupující by měli porovnávat nástroje pro první použití a nástroje po servisu se stejnými kritérii rozměrů, povrchové úpravy a opotřebení, spíše než se spoléhat pouze na nominální kódy břitových destiček nebo cenu servisu.
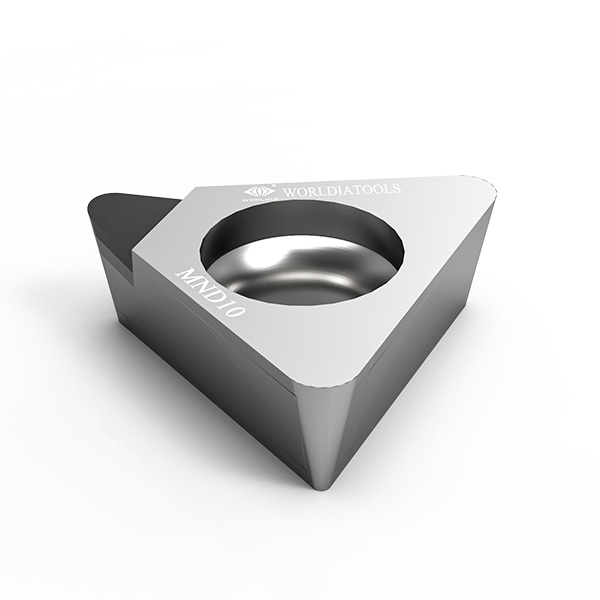
Jak by měli výrobci přizpůsobit nástroje z PCD brusným strojům a brusným obrobkům?
Jaké jsou rozdíly mezi hliníkem s vysokým obsahem křemíku, MMC, grafitem a tvrdou pryží?
Vysoce křemíkový hliník a MMC mohou způsobovat silné oděrky a zároveň vyžadovat přesnou kontrolu povrchu. Grafit přidává abrazivní prach a klade důraz na kvalitu a odsávání břitů. Tvrdá pryž může reagovat odlišně, protože řezná síla, teplo a zpětné získávání materiálu ovlivňují povrch. Jedna destička z PCD nemůže sloužit jako univerzální řešení: třída, příprava břitu, úhel čela, vůle, tvar špičky a parametry musí odpovídat struktuře materiálu, obráběným vlastnostem a kontinuitě řezu.
Co by měla měřit kontrolovaná zkušební vložka PCD?
Užitečná zkušební metoda určí specifikaci materiálu, obsah abraziva, přídavek, stav držáku, házení, rychlost, posuv, hloubku řezu, toleranci a cílový povrch. Diamantové břitové destičky z PCD by pak měly být porovnány podle postupu opotřebení, počtu shodných dílů na břit, rozměrového trendu, konzistence povrchu, doby cyklu, frekvence ofsetů a nákladů na přijatelnou součást. Záznamy o opotřebení a opracování mohou pomoci rozlišit běžný oděr od vylamování nebo selhání souvisejícího s nastavením, což vede k silnějšímu rozhodnutí než jedno konečné číslo životnosti nástroje.
Jak vám může Worldia pomoci se specifikací diamantových destiček z PCD pro stabilní výrobu?
Které destičky Worldia PCD a CVDD jsou vhodné pro různé abrazivní podmínky?
světové Nabízíme diamantové destičky PCD a CVDD metody pro různé požadavky na břity a opotřebení. PD01E je jemnozrnná varianta pro vylepšenou kvalitu břitů, PD10E vyvažuje houževnatost a odolnost proti opotřebení a smíšená zrnitost PD32E podporuje odolnost proti oděru, pevnost břitů a tepelnou stabilitu. CVDD nabízí bezpojivovou variantu pro náročné obrábění a požadavky na jemné břity. Naše metody zahrnují také PCD destičky MANANOVA, vyměnitelné PCD frézovací systémy, zakázkové supertvrdé nástroje a podporované repasované služby.
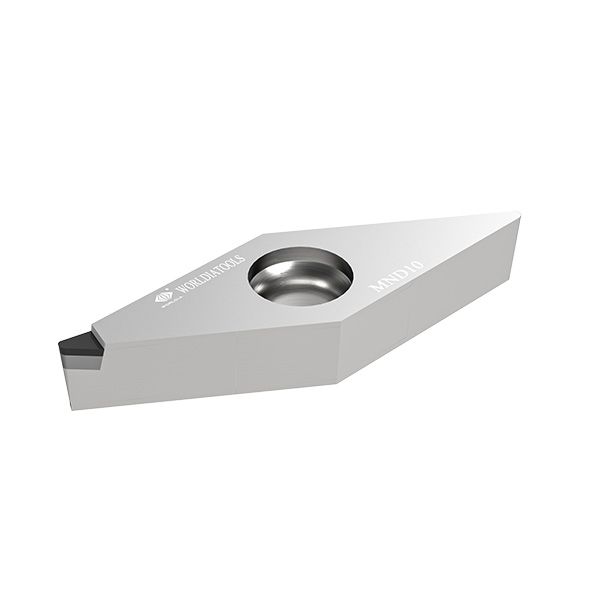
Jaké aplikační údaje bychom měli zkontrolovat před doporučením břitových destiček nebo nástrojového systému?
Měli bychom zkontrolovat abrazivní fázi, výkres, obráběcí prvek, přídavek, toleranci, cílový povrch, stroj, držák, házení, parametry a pozorovaný režim selhání. Naše kontrola aplikace dokáže oddělit požadavek na standardní břitovou destičku od požadavku na zakázkovou třídu, hranu, hladicí prostředek, roh nebo nástrojový systém. Worldia doporučuje ověřit navrhované řešení s kontrolovanými výrobními daty, dohodnutými mezemi opotřebení a náklady na shodný komponent.
Časté dotazy
Otázka: Jaký je úplný tvar PCD v destičce PCD?
A: PCD je zkratka pro polykrystalický diamant. Řezný materiál obsahuje vázané diamantové částice podepřené karbidovým substrátem. Kompletní břitová destička PCD zahrnuje tento řezný materiál a geometrii břitu, tvar rohu a montážní prvky požadované pro obráběcí operaci.
Otázka: Jsou diamantové destičky z PCD vhodné pro kalené oceli?
A: PCD se obvykle volí pro neželezné a abrazivní nekovové materiály. Kalená ocel je železný materiál a obecně vyžaduje řezný materiál určený pro kontakt se železem za vysokých teplot. Konečný výběr by měl odpovídat přesnému materiálu a procesu.
Otázka: Jak by se měla vyhodnocovat životnost nástroje a rozměrový drift u PCD břitových destiček?
A: Zaznamenávejte rozměry, povrchovou úpravu, opotřebení, korekce odsazení, dobu cyklu a shodné díly v plánovaných intervalech. Životnost nástroje ukončujte při dosažení schválené meze kvality nebo stability, namísto čekání na lom. Tato metoda odděluje předvídatelný oděr od problémů s nastavením nebo selháním hran.



