

Proč složité obráběcí úkoly vyžadují více než standardní řezný nástroj?
Složité problémy s obráběním zřídka pramení z jedné proměnné. Abrazivní materiál se může objevit s tenkými stěnami, úzkými tolerancemi, nestabilním odváděním třísek, přerušeným záběrem a agresivními cílovými časy cyklu. Nástroj může projít ranou zkouškou, ale během výroby ztratit geometrii břitu. Může následovat rozměrový drift, tvorba otřepů, špatná kvalita povrchu nebo neočekávané výměny nástroje. Řešení nástrojů PCD řeší celý řezný systém, spíše než aby se s břitovou destičkou zacházelo jako s izolovaným nákupem.
Které režimy selhání odhalují problém na úrovni systému?
Rychlé opotřebení břitu obvykle ukazuje na abrazivní kontakt, nevhodný výběr třídy, nadměrnou rychlost nebo špatné házení. Nárůstek na břitu často signalizuje nepříznivý tvar břitu, řezné podmínky nebo interakci materiálu. Vylamování může být způsobeno přerušovaným zatížením, slabým podepřením, vibracemi nebo nedostatečnou pevností břitu. Pokud se objeví několik příznaků současně, jednoduchá náhrada třídy může problém posunout namísto řešení procesu. Kontrola musí zahrnovat materiál, geometrii, držák, stav stroje, upínání, přívod chladicí kapaliny a kritéria kontroly.
Proč je stabilita procesu důležitější než špičkový výkon zkušebního procesu?
Krátká zkušební doba může upřednostňovat nejrychlejší sadu parametrů, zatímco ekonomika výroby závisí na opakovatelnosti v celé dávce. Stabilní životnost nástroje snižuje korekce ofsetů, přerušení kontroly a neplánované zastavení. Předvídatelné opotřebení také chrání následnou montáž, protože velikost otvoru, rovinnost, drsnost povrchu a stav otřepů zůstávají v užším rozmezí. Pro kupující B2B je ústředním měřítkem cena za přijatelnou součást, nikoli pouze řezná rychlost nebo cena nástroje.
Jak se řešení pro výrobu nástrojů z PCD hodí pro abrazivní a neželezné materiály?
Jak výběr PCD třídy vyvažuje povrchovou úpravu a odolnost proti opotřebení?
Polykrystalický diamant kombinuje velmi vysokou tvrdost, nízké tření a silnou tepelnou vodivost, díky čemuž je PCD vhodný pro neželezné a abrazivní nekovové materiály. Jemnozrnné struktury podporují ostré hrany a jemné opracování, zatímco smíšené nebo hrubší struktury zlepšují odolnost proti abrazivnímu opotřebení. PD01E využívá strukturu zrn o velikosti 1 mikrometru pro zrcadlový lesk a kombinuje kvalitu hran s odolností proti nárazu a oděru. PD10E používá velikost zrna 10 mikrometrů a nabízí obecnou rovnováhu mezi houževnatostí a odolností proti opotřebení pro běžné neželezné aplikace.
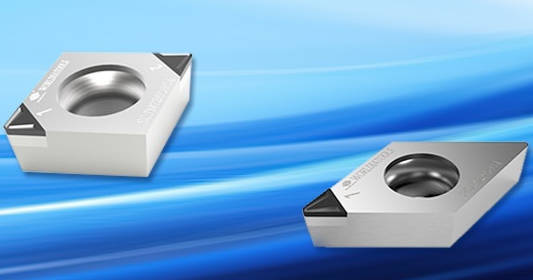
PD32E kombinuje diamantové částice o velikosti od 2 do 30 mikrometrů pro abrazivní obrobky, jako jsou kompozity s kovovou matricí a hliník s vysokým obsahem křemíku. CVDD neobsahuje žádné pojivo a nabízí extrémní odolnost proti oděru, tepelnou vhodnost a velmi jemnou řeznou hranu. Zákazníci, kteří hodnotí možnosti třídy a řezné hrany, si mohou prohlédnout... PCD a CVDD břitové destičky pro dokončování, hrubování a specifické obrábění neželezných kovů.
Jak geometrie a úprava hran ovlivňují chování při řezání?
Volba třídy nemůže kompenzovat nevhodnou geometrii. Úhel čela, hřbet, rohový rádius, velikost honovacího nástroje, tvar utvařeče třísek a kvalita břitu určují, jak zatížení vstupuje do nástroje. Ostrá kladná hrana může snížit sílu na tenkou hliníkovou stěnu. Pevnější hrana může odolat přerušenému kontaktu. Geometrie hladiče může zlepšit povrchovou úpravu nebo podpořit vyšší posuv, pokud je dostatečná tuhost stroje a opora součásti. Řízení třísek také chrání automatizované buňky tím, že zabraňuje dlouhým třískám, aby znehodnocovaly obrobené povrchy nebo narušovaly zatížení.

Kde může PCD nástrojová konstrukce zlepšit přesnost a propustnost?
Jaký je přínos soustružnických a vyvrtávacích operací?
Soustružení a vyvrtávání často vyžadují konzistentní průměr, kruhovitost a kvalitu povrchu u velkých dávek. PCD břity mohou omezit tvorbu nárůstků a zachovat čistý řezný profil u hliníku, slitin mědi, hořčíku, grafitu a vybraných kompozitních materiálů. Stabilní geometrie břitu pomáhá snižovat změny kompenzace během přesného obrábění otvorů. Úspěch stále závisí na házivosti, upínání, usazení břitových destiček, tuhosti stroje a realistickém kritériu konce životnosti.
Jaké jsou změny v abrazivních složkách frézování?
Frézování s sebou nese opakovaná vstupní a výstupní zatížení, takže vyvážení frézy, přesnost kapsy břitové destičky, pevnost břitu a podepření součásti se stávají kritickými. Vysoce křemíkové hliníkové a kovové kompozity se mohou rychle opotřebovávat z karbidu, což činí PCD atraktivním řešením pro delší frézování. Řešení pro čelní nebo rohové frézování by mělo odpovídat obsahu křemíku, hloubce řezu, záběru, výkonu vřetena a cílové úrovni dokončení. Nastavitelné konstrukce mohou pomoci kontrolovat házení, když více řezných hran sdílí jeden dokončovací průchod.
Jak vrtání a vystružování vytvářejí další rizika?
Mikrovrtáky PCD poskytují vysokou tvrdost, odolnost proti opotřebení a relativně dlouhou životnost ve srovnání s konvenčními mikrovrtáky ze slitin. Vhodné aplikace zahrnují kovové a anorganické nekovové materiály, kde je vyžadována vysoká přesnost zpracování. Mikrovrtání PCD může také zlepšit kvalitu stěny otvoru. U hlubších nebo menších otvorů musí být kontrolován odvod třísek, házení vřetena, podpora vstupu, stav drážky a délka výstupku, protože opotřebení odolná hrana nemůže korigovat nestabilní uchycení.
Jak by si měli inženýři vybrat a ověřit sadu nástrojů pro PCD?
Jaká aplikační data by měl dodavatel obdržet?
Užitečný technický dotaz zahrnuje výkres součásti, specifikaci materiálu, přídavek na obrábění, sled operací, aktuální řezné podmínky, dominantní režim selhání atd. Jasné vstupy umožňují aplikačnímu inženýrovi porovnat standardní břitovou destičku, vyměnitelnou frézu, pájený speciální nástroj, vrták-výstružník nebo kombinovaný nástroj s více funkcemi, aniž by se spoléhal na obecné sliby.
Jak by se měla měřit produkční zkušební doba?
Zkouška by měla pro každého kandidáta použít stejnou dávku obrobků, stroj, metodu upínání, stav chladicí kapaliny, plán kontroly a kritérium selhání. Týmy by měly zaznamenávat přijatelné komponenty na hranu, dobu cyklu, změny ofsetu, frekvenci kontroly, zmetkovitost, dobu výměny nástroje a potenciál pro renovaci. Okno parametrů je užitečnější než jediný špičkový výsledek, protože skutečná výroba zahrnuje malé odchylky. Konečné srovnání by mělo vypočítat celkové náklady na shodný komponent a potvrdit způsobilost procesu v rámci reprezentativního cyklu.
Kdy nástroj na míru vytváří měřitelnou hodnotu?
Řešení na míru se stává atraktivním, pokud součást obsahuje propojené otvory, čelní plochy, osazení, drážky nebo referenční plochy, které v současné době vyžadují několik nástrojů. Kombinace operací může zkrátit dobu neproveditelnou obráběním a omezit chyby při skládání jednotlivých prvků. Úpravy na míru také pomáhají s obtížným přístupem, speciálními průměry, dlouhým dosahem nebo přísnými požadavky na tuhost. Ekonomické zhodnocení by mělo zahrnovat náklady na konstrukci, dodací lhůtu, servisovatelnost, přebroušení, přepichování a výrobní riziko spojené s použitím speciálního nástroje z jednoho zdroje.

Jak může Worldia podpořit program řešení pro nástroje PCD?
Které produktové trasy jsou k dispozici?
Ve společnosti Worldia dodáváme rotační nástroje, jako jsou vysoce přesné PCD výstružníky, profilové frézy, spolu s vyměnitelnými břitovými destičkami, drážkovacími nástroji a speciálními soustružnickými nástroji. Program speciálních PCD nástrojů podporuje geometrii specifickou pro jednotlivé součásti, zatímco širší supertvrdé řezné nástroje Portfolio zahrnuje břitové destičky, frézy, drážkovací produkty, gravírovací nástroje a související řešení.
Jak by měl kupující zahájit technickou spolupráci?
Kupující může začít s výkresy, procesními daty, aktuálním výkonem nástroje a jasně definovaným cílem zlepšení. světové může pak pomoci s vytvořením kontrolované studie zaměřené na přesnost, životnost nástroje, dobu cyklu a náklady na součást. Požadavky na přebrušování a přepichování by měly být diskutovány předtím, než se návrh nástroje stane konečným. Tento přístup poskytuje týmům pro nákup a inženýrství společnou komerční základnu a zabraňuje rozhodování založenému pouze na katalogových specifikacích.
Časté dotazy
Otázka: Jaké materiály jsou nejvhodnější pro řešení PCD nástrojů?
A: PCD se běžně hodí pro neželezné a abrazivní nekovové materiály, včetně hliníkových slitin, hliníku s vysokým obsahem křemíku, kompozitů s kovovou matricí, grafitu, tvrdé gumy, panelů na bázi dřeva a vybraných kompozitních struktur. Železné materiály obvykle vyžadují jiný řezný materiál, protože diamant může nepříznivě reagovat na řezné teplo.
Otázka: Mohou nástroje z PCD nahradit karbid v každé operaci?
A: Ne. PCD vytváří největší hodnotu tam, kde abrazivní opotřebení, dlouhé výrobní série, konzistence povrchu nebo menší počet výměn nástrojů ospravedlňují vyšší počáteční náklady. Karbid může zůstat lepší volbou pro krátké série, nevhodné materiály, nestabilní zařízení nebo operace s omezeným vystavením opotřebení.
Otázka: Jak by měla být definována životnost nástroje PCD?
A: Životnost nástroje by měla používat měřitelné kritérium selhání, jako je například posun průměru, drsnost povrchu, výška otřepu, opotřebení boku, řezné zatížení nebo nepřijatelné poškození břitu. Počítání pouze hodin nebo celkového počtu dílů může skrýt klesající kvalitu ke konci cyklu nástroje.
Otázka: Kdy by si měl výrobce vyžádat zakázkový nástroj Worldia PCD?
A: Zakázkový nástroj si zaslouží posouzení, pokud několik propojených prvků, obtížný přístup, vysoký objem výroby, přísné polohové tolerance nebo nadměrná doba výměny nástrojů způsobují měřitelný dopad na produkci. Kontrolované srovnání nákladů by mělo potvrdit očekávanou návratnost.



