Quais são as diferenças entre PCD e PCBN em aplicações de usinagem?
Quais as diferenças entre PCD e PCBN em termos de composição de materiais e comportamento de corte?
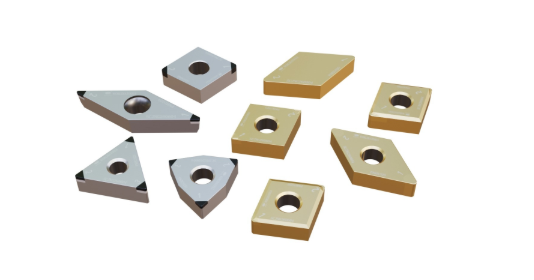
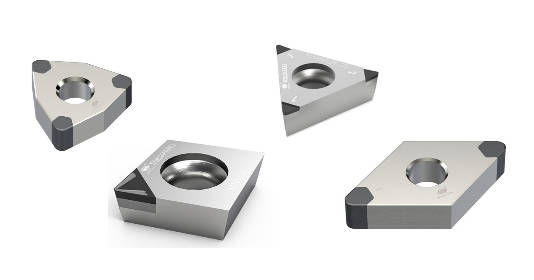
O PCD e o PCBN são ambos materiais superduros para ferramentas, mas são projetados para ambientes de corte muito diferentes. A sigla PCD significa inserto de PCD. inserção de diamante policristalinoe é baseado em partículas de diamante sinterizadas sobre um substrato. O diamante policristalino (PCD) é feito de partículas de diamante e substratos de carboneto cimentado.
Isso confere ao material PCD dureza excepcional, baixo atrito e excelente transferência de calor. As ferramentas de PCD possuem dureza extremamente alta, excelente condutividade térmica, coeficiente de atrito e expansão térmica extremamente baixos, além de maior inércia química com metais não ferrosos e materiais não metálicos.
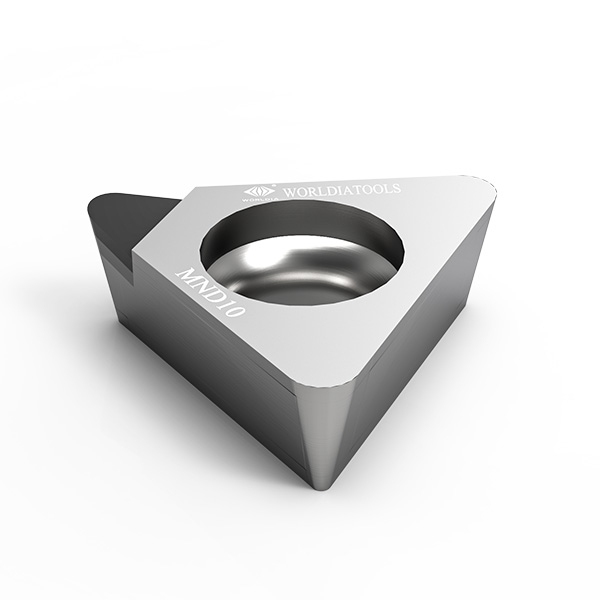
O PCBN, por outro lado, é feito de nitreto de boro cúbico e destina-se ao corte de materiais ferrosos. O nitreto de boro cúbico policristalino é um material superduro, composto por micropós de nitreto de boro cúbico sinterizados a alta temperatura e pressão na presença de um aglutinante. Sua maior vantagem é a estabilidade térmica e química em contato com materiais à base de ferro. O PCBN não apresenta reação química com materiais ferrosos a temperaturas entre 1200 e 1300 °C.
Essa diferença na composição química dos cristais explica o comportamento de corte. O diamante tem um desempenho excelente em aplicações com metais não ferrosos e abrasivos, enquanto o material PCBN permanece confiável onde aços endurecidos e ferros fundidos geram alto calor e grande carga nas arestas de corte.
Por que o PCD é preferido para usinagem de metais não ferrosos, enquanto o PCBN é usado para materiais endurecidos?
Muitas oficinas mecânicas escolhem o PCD para suas tarefas diárias. Elas precisam de equipamentos duráveis e buscam arestas de corte precisas para obter excelentes acabamentos superficiais. O PCD funciona muito bem em alumínio, cobre e magnésio, além de permitir a usinagem de compósitos e grafite. Os fabricantes utilizam ferramentas de PCD principalmente para cortar diversos metais não ferrosos. Essas ferramentas também são excelentes para moldar itens não metálicos, como cerâmica de engenharia, pedra e madeira. Elas também processam plásticos de fibra de carbono e fios sintéticos sem problemas. Além disso, uma ferramenta de corte de PCD impede que o excesso de metal grude na lâmina, evitando a formação de aresta postiça. Graças a essa característica, as peças mantêm alta precisão dimensional, mesmo em operações de usinagem de alta velocidade.
As ferramentas de PCBN são mais adequadas para aço temperado, ferro fundido e materiais ferrosos sinterizados. As principais áreas de aplicação para ferramentas de corte de PCBN são aços temperados, ferros fundidos e ferros sinterizados, bem como componentes de metalurgia do pó. Nesses materiais, a resistência ao calor, a dureza a quente e a segurança da aresta de corte são mais importantes do que as vantagens do diamante para materiais não ferrosos.
Como o PCD é aplicado na usinagem de materiais não ferrosos?
Quais materiais não ferrosos são comumente usinados com PCD?
As ligas de alumínio estão entre os materiais mais comuns utilizados em ferramentas de corte com diamante PCD, especialmente em peças automotivas e de mobilidade elétrica. Para a eletromobilidade, a Worldia cita a usinagem de componentes de alumínio, como carcaças de motores, compartimentos de baterias e componentes de chassis, como aplicações principais. Cobre e latão também são usinados com facilidade com ferramentas de diamante PCD, pois as arestas afiadas reduzem o embaçamento e melhoram o acabamento.
O PCD também é altamente eficaz em materiais abrasivos não ferrosos e não metálicos. Essas classes de metal duro são comumente usadas em aplicações de usinagem de materiais não ferrosos. Outras aplicações bem-sucedidas incluem a usinagem de madeira, MDF, MMC, carboneto, borracha dura, grafite e assim por diante. Para alumínio com alto teor de silício, MMC e grafite, a resistência ao desgaste das ferramentas de PCD torna-se especialmente valiosa.
Quais as vantagens de usinagem que o PCD oferece no processamento de metais não ferrosos?
O principal valor do PCD reside na sua resistência ao desgaste, nitidez da aresta de corte e condutividade térmica. O PD32E possui granulometria de 2 a 30 μm e apresenta uma combinação única de resistência ao desgaste, resistência da aresta de corte e qualidade do corte. As classes de granulometria fina são frequentemente escolhidas para acabamentos de alta qualidade, enquanto as classes mais resistentes são indicadas para desbaste e cortes interrompidos.
O PCD também melhora a produtividade na produção repetitiva. O PD10E possui granulometria de 10 μm; é a classe universal no mercado e a primeira escolha para muitas aplicações onde se exige um bom equilíbrio entre tenacidade e resistência ao desgaste. Para muitos fabricantes, isso significa menos trocas de ferramentas, cavacos mais limpos e menor custo total por peça em comparação com o metal duro em aplicações adequadas.
Onde o PCD é comumente usado em tarefas reais de usinagem?
Torneamento e furação de componentes de alumínio
Torneamento e mandrilamento são aplicações essenciais para insertos de PCD, especialmente em carcaças e furos de precisão. Uma aplicação típica é a usinagem de precisão de furos em autopeças. Isso é importante onde o diâmetro do furo, a circularidade e o acabamento afetam a qualidade da montagem.
Fresagem de materiais abrasivos não ferrosos
A fresagem com PCD é comum em alumínio com alto teor de silício, MMC e materiais compósitos. Suas áreas de aplicação incluem a usinagem de peças abrasivas, como MMC e ligas de alumínio com alto teor de silício, bem como a usinagem de carboneto, borracha dura, grafite e outros materiais.
Perfuração e alargamento para furos de precisão
A microfuração e o alargamento com PCD permitem a usinagem de furos de precisão em componentes eletrônicos, médicos e metálicos leves. A microbroca de PCD apresenta alta dureza, resistência ao desgaste e vida útil relativamente longa em comparação com a microbroca de metal duro tradicional. Além disso, a microbroca de PCD proporciona um acabamento de melhor qualidade na parede do furo.
Por que o PCBN apresenta bom desempenho na usinagem de materiais endurecidos?
Quais materiais endurecidos são adequados para ferramentas de PCBN?
Insere PCBN São amplamente utilizadas em aços temperados, ferros fundidos e peças de metalurgia do pó. Tornaram-se um material preferido para usinagem de materiais de difícil usinagem, com aplicações que incluem aço temperado, ferro fundido, ligas de alta temperatura e metalurgia do pó. A escolha da classe depende do nível de dureza e se o corte é contínuo, interrompido ou fortemente interrompido.
Como o PCBN auxilia na usinagem de materiais duros e no acabamento de precisão?
As ferramentas de PCBN são frequentemente escolhidas para substituir ou reduzir a retificação em operações de acabamento, pois mantêm a aresta de corte em altas temperaturas. O CBN possui alta resistência à oxidação, não oxidando mesmo a 1000 °C, e não reage quimicamente com materiais ferrosos a 1200~1300 °C. Portanto, as ferramentas de CBN são frequentemente utilizadas para corte a seco, conferindo ao CBN uma vantagem única na usinagem de metais ferrosos.
Essa combinação proporciona torneamento estável de materiais duros, dimensões precisas e acabamento superficial fino. Capaz de processar peças de alta qualidade. Melhora a eficiência do processamento de peças.
Quais condições de processo influenciam o desempenho do PCBN?
corte contínuo versus corte interrompido
Cortes contínuos geralmente favorecem classes resistentes ao desgaste, enquanto cortes interrompidos exigem estruturas de borda mais robustas. PNH0120: Adequado para usinagem contínua. PNH2018: Adequado para usinagem intermitente. PNH3019: Adequado para usinagem interrompida pesada.
Velocidade de corte, avanço e profundidade de corte
Velocidades de corte mais altas, taxas de avanço maiores e profundidades de corte maiores podem aumentar a produção, mas o equilíbrio é essencial. Velocidades mais altas podem melhorar a produtividade, mas o equilíbrio dos parâmetros é necessário para proteger a aresta de corte. Na usinagem de materiais duros, a rigidez da máquina e a sobremedida influenciam fortemente a faixa ideal de parâmetros.
Geometria da ferramenta e preparação da aresta
A preparação das arestas de corte é crucial com o material PCBN. Chanfros, tamanho da aresta de afiar, raio da ponta e design do quebra-cavacos afetam diretamente as forças de corte e a resistência a lascas. Na prática, uma geometria adequadamente ajustada costuma ser tão importante quanto a escolha da classe de material.
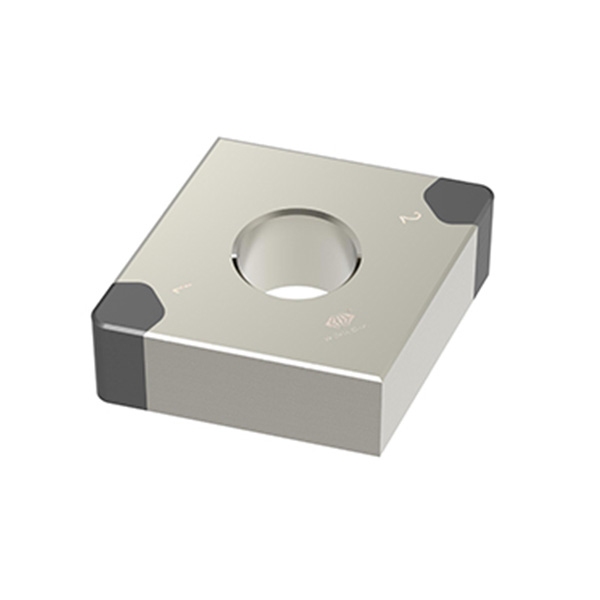
Quais fatores ajudam a selecionar PCD e PCBN para a tarefa de usinagem adequada?
Como os usuários devem comparar o material da peça de trabalho, as metas de produção e o custo?
O material vem em primeiro lugar: peças não ferrosas geralmente se alinham com ferramentas de PCD, enquanto peças ferrosas endurecidas se alinham com insertos de PCBN. Em seguida, os usuários devem comparar a vida útil da ferramenta, o tempo de ciclo, o acabamento e a consistência.
Que sinais indicam uma incompatibilidade entre o material da ferramenta e a sua aplicação?
O desgaste rápido da aresta de corte em alumínio pode indicar o uso de um PCD de grau incorreto ou uma configuração instável. Uma aresta postiça pode apontar para uma geometria inadequada. Lascamento em aço temperado geralmente sugere uma carga interrompida que ultrapassa a resistência da aresta. Quando isso ocorre, os usuários devem revisar o grupo de materiais, a geometria do inserto, a rigidez e o método de resfriamento.
Como a Worldia pode atender às necessidades de usinagem com produtos de PCD e PCBN?
Em MundialOferecemos uma ampla gama de soluções superduras para ambos os lados dessa comparação. Com um forte foco em precisão e inovação, especializamo-nos no desenvolvimento de ferramentas de corte e materiais funcionais diamantados. Através de avanços técnicos contínuos, realizamos inovações significativas no design e na fabricação, juntamente com produtos relacionados.
FAQ
P: Qual a diferença entre PCD e PCBN?
A: O PCD é usado principalmente para materiais não ferrosos, enquanto o PCBN é usado principalmente para materiais ferrosos endurecidos. As ferramentas de PCD são usadas principalmente para processar metais não ferrosos e materiais não metálicos, como cerâmicas de engenharia, pedra, madeira, plásticos de fibra de carbono e fios sintéticos. As principais áreas de aplicação para ferramentas de corte de PCBN são aços endurecidos, ferros fundidos e ferros sinterizados, bem como componentes de metalurgia do pó.
P: Quando devo usar PCD em vez de carboneto?
A: Utilize ferramentas de corte de PCD quando a usinagem de metais não ferrosos envolver alta velocidade, desgaste abrasivo, longos períodos de produção ou requisitos rigorosos de acabamento. O PCD geralmente tem um custo inicial mais elevado, mas, em materiais adequados, costuma oferecer maior durabilidade e consistência.
P: O PCBN é adequado para usinagem de aço temperado?
R: Sim. O CBN possui alta resistência à oxidação, não oxidando mesmo a 1000 °C, e não reage quimicamente com materiais ferrosos a 1200~1300 °C. É por isso que as pastilhas de PCBN são amplamente utilizadas para torneamento duro, acabamento e usinagem de precisão de peças de aço temperado.