¿Qué diferencias existen entre el PCD y el PCBN en las aplicaciones de mecanizado?
¿En qué se diferencian el PCD y el PCBN en cuanto a composición del material y comportamiento de corte?
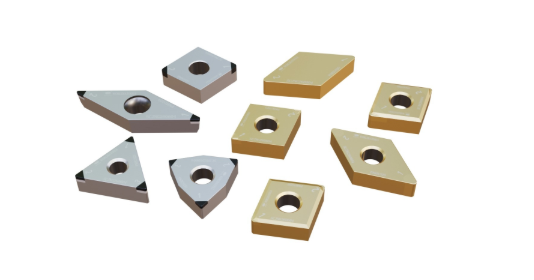
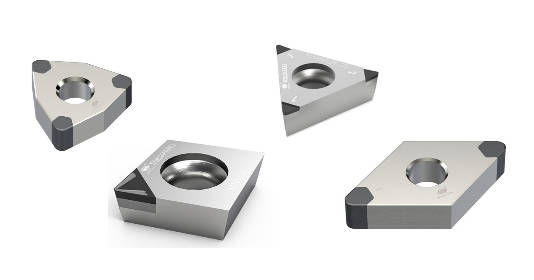
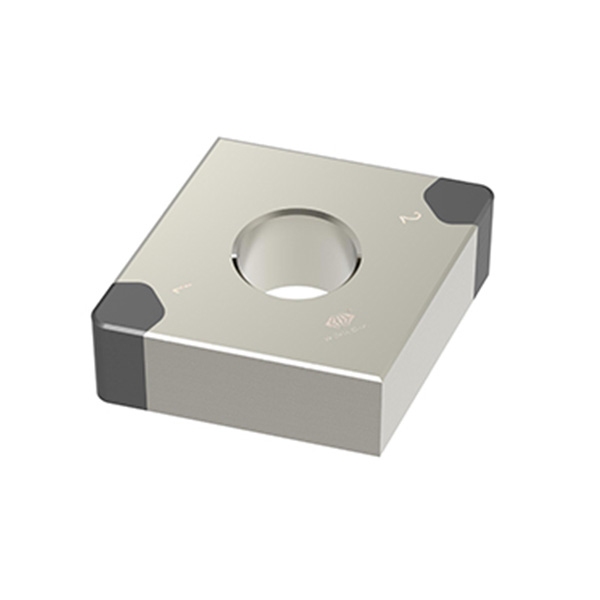
El PCD y el PCBN son materiales para herramientas súper duros, pero están diseñados para entornos de corte muy diferentes. La forma completa del inserto de PCD es Inserto de diamante policristalinoy se basa en partículas de diamante sinterizadas sobre un sustrato. El diamante policristalino (PCD) está compuesto de partículas de diamante y sustratos de carburo cementado.
Esto confiere al material PCD una dureza excepcional, baja fricción y excelente transferencia de calor. Las herramientas de PCD poseen una dureza extremadamente alta, una conductividad térmica excelente, un coeficiente de fricción y dilatación térmica extremadamente bajos, y una mayor inercia química con metales no ferrosos y materiales no metálicos.
Por el contrario, el PCBN está compuesto de nitruro de boro cúbico y está diseñado para el mecanizado de metales ferrosos. El nitruro de boro cúbico policristalino es un material superduro formado por micropartículas de nitruro de boro cúbico sinterizadas a alta temperatura y alta presión en presencia de un aglutinante. Su principal ventaja reside en su estabilidad térmica y química en contacto con materiales a base de hierro. El PCBN no reacciona químicamente con materiales ferrosos a temperaturas de entre 1200 y 1300 °C.
Esa diferencia en la química cristalina explica el comportamiento de corte. El diamante ofrece un rendimiento excelente en aplicaciones con metales no ferrosos y abrasivos, mientras que el material PCBN sigue siendo fiable en aplicaciones donde los aceros endurecidos y las fundiciones generan altas temperaturas y una gran carga en el filo.
¿Por qué se prefiere el PCD para el mecanizado de materiales no ferrosos, mientras que el PCBN se utiliza para materiales endurecidos?
Muchos talleres mecánicos eligen el material PCD para sus tareas diarias. Necesitan equipos duraderos y buscan bordes nítidos para obtener excelentes acabados superficiales. Funciona muy bien con aluminio, cobre y magnesio. También se pueden mecanizar materiales compuestos y grafito. Los fabricantes confían principalmente en las herramientas de PCD para cortar diversos metales no ferrosos. Estas herramientas son igualmente excelentes para dar forma a artículos no metálicos. Algunos ejemplos comunes incluyen cerámica de ingeniería, piedra y madera. Manejan plásticos de fibra de carbono y alambres sintéticos sin problemas. Además, una fresa de PCD evita que el metal se adhiera a la hoja, lo que previene la formación de un borde recrecido. Gracias a esto, las piezas mantienen una alta precisión dimensional, incluso durante operaciones de mecanizado rápidas.
Las herramientas de PCBN son más adecuadas para acero templado, hierro fundido y materiales ferrosos sinterizados. Sus principales aplicaciones son el acero templado, el hierro fundido y el hierro sinterizado, así como los componentes de metalurgia de polvos. En estos materiales, la resistencia al calor, la dureza en caliente y la seguridad del filo son más importantes que las ventajas del diamante en materiales no ferrosos.
¿Cómo se aplica el PCD en el mecanizado de materiales no ferrosos?
¿Qué materiales no ferrosos se mecanizan habitualmente con PCD?
Las aleaciones de aluminio son uno de los materiales más utilizados para las herramientas de corte de PCD, especialmente en componentes para la industria automotriz y la movilidad eléctrica. En este sector, Worldia destaca el mecanizado de componentes de aluminio, como carcasas de motor, compartimentos de batería y componentes del chasis, como aplicaciones clave. El cobre y el latón también se mecanizan con éxito con herramientas de diamante PCD, ya que sus bordes afilados reducen las manchas y mejoran el acabado.
El PCD también es altamente eficaz en materiales abrasivos no ferrosos y no metálicos. Estos grados se utilizan comúnmente en aplicaciones de mecanizado de materiales no ferrosos. Otras aplicaciones exitosas incluyen el mecanizado de madera, MDF, MMC, carburo, caucho duro, grafito, etc. Para aluminio con alto contenido de silicio, MMC y grafito, la resistencia al desgaste de las herramientas de PCD resulta especialmente valiosa.
¿Qué ventajas de mecanizado ofrece el PCD en el procesamiento de metales no ferrosos?
El principal valor del PCD reside en su resistencia al desgaste, el filo afilado y la conductividad térmica. El PD32E tiene un tamaño de grano de 2 a 30 μm y ofrece una combinación única de resistencia al desgaste, resistencia del filo y calidad del filo. Los grados de grano fino se suelen elegir para obtener un acabado de calidad, mientras que los grados más duros permiten realizar desbaste y cortes interrumpidos.
El PCD también mejora la productividad en la producción repetitiva. El PD10E tiene un tamaño de grano de 10 μm; es el grado universal en el mercado y la primera opción para muchas aplicaciones donde se requiere un buen equilibrio entre tenacidad y resistencia al desgaste. Para muchos fabricantes, esto significa menos cambios de herramienta, virutas más limpias y un menor costo total por pieza que el carburo en las aplicaciones adecuadas.
¿Dónde se utiliza habitualmente el PCD en tareas de mecanizado reales?
Torneado y mandrinado de componentes de aluminio
El torneado y el mandrinado son usos fundamentales para las plaquitas de PCD, especialmente en carcasas y orificios de precisión. Su aplicación típica es el mecanizado de precisión de orificios en autopartes. Esto es importante cuando el tamaño, la redondez y el acabado del orificio afectan la calidad del ensamblaje.
Fresado de materiales abrasivos no ferrosos
El fresado con PCD es común en aluminio con alto contenido de silicio, MMC y materiales compuestos. Sus áreas de aplicación incluyen el mecanizado de piezas abrasivas como MMC y aleaciones de aluminio con alto contenido de silicio, así como el mecanizado de carburo, caucho duro, grafito y otros materiales.
Perforación y escariado para agujeros de precisión
El microperforado y escariado con PCD permite realizar orificios de precisión en componentes electrónicos, médicos y de metal ligero. Las microbrocas de PCD presentan alta dureza, resistencia al desgaste y una vida útil relativamente larga en comparación con las microbrocas de carburo tradicionales. Además, las microbrocas de PCD permiten obtener paredes de orificio de mayor calidad que las de carburo tradicionales.
¿Por qué el PCBN ofrece buenos resultados en el mecanizado de materiales endurecidos?
¿Qué materiales endurecidos son adecuados para las herramientas de PCBN?
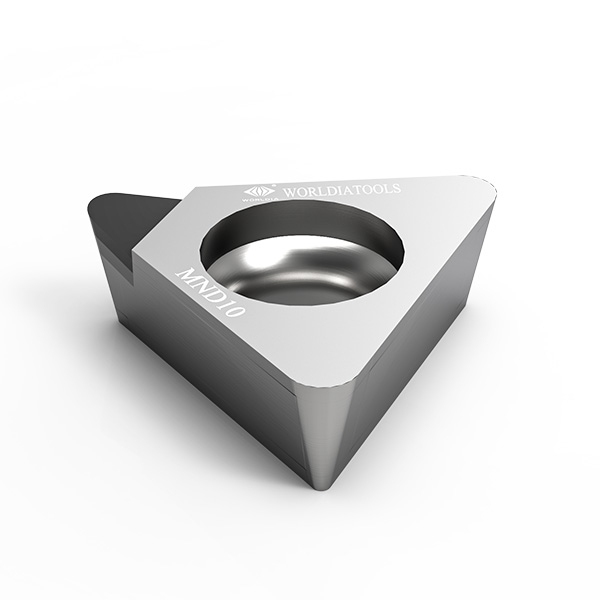
Insertos de PCBN Se utilizan ampliamente en aceros templados, fundiciones y piezas de metalurgia de polvos. Actualmente, se han convertido en un material preferido para el mecanizado de materiales difíciles de trabajar, con aplicaciones que incluyen acero templado, fundición, aleaciones de alta temperatura y metalurgia de polvos. La elección del grado depende del nivel de dureza y de si el corte es continuo, discontinuo o con muchas interrupciones.
¿Cómo facilita el torneado duro y el acabado de precisión?
Las herramientas de PCBN se suelen elegir para sustituir o reducir el rectificado en las operaciones de acabado, ya que mantienen el filo a altas temperaturas. El CBN presenta una alta resistencia a la oxidación, sin oxidarse incluso a 1000 °C, y no reacciona químicamente con materiales ferrosos a 1200-1300 °C. Por lo tanto, las herramientas de CBN se utilizan frecuentemente para el mecanizado en seco, lo que confiere al CBN una ventaja única en el mecanizado de metales ferrosos.
Esta combinación permite un torneado duro estable, dimensiones precisas y un acabado superficial fino. Capaz de procesar piezas de alta calidad. Mejora la eficiencia del procesamiento de piezas.
¿Qué condiciones del proceso influyen en el rendimiento del PCBN?
Corte continuo versus corte interrumpido
Los cortes continuos generalmente favorecen el uso de aceros resistentes al desgaste, mientras que los cortes intermitentes requieren estructuras de filo más robustas. PNH0120: Adecuado para mecanizado continuo. PNH2018: Adecuado para mecanizado intermitente. PNH3019: Adecuado para mecanizado intermitente intensivo.
Velocidad de corte, avance y profundidad de corte
Una mayor velocidad de corte, una mayor velocidad de avance y una mayor profundidad de corte pueden aumentar la producción, pero el equilibrio es esencial. Las velocidades más altas pueden mejorar la productividad, pero es necesario un equilibrio de parámetros para proteger el filo de corte. En el torneado de materiales duros, la rigidez de la máquina y la tolerancia influyen notablemente en el rango óptimo de parámetros.
Geometría de la herramienta y preparación del filo
La preparación de los bordes es fundamental en el material PCBN. Los chaflanes, el tamaño de la punta de afilado, el radio de la punta y el diseño del rompevirutas influyen directamente en las fuerzas de corte y la resistencia al astillamiento. En la práctica, una geometría adecuada suele ser tan importante como la elección del grado.
¿Qué factores ayudan a seleccionar el PCD y el PCBN adecuados para la tarea de mecanizado correcta?
¿Cómo deben comparar los usuarios el material de la pieza de trabajo, los objetivos de producción y el coste?
El material es lo primero: las piezas no ferrosas suelen requerir herramientas de PCD, mientras que las piezas ferrosas endurecidas requieren insertos de PCBN. A continuación, los usuarios deben comparar la vida útil de la herramienta, el tiempo de ciclo, el acabado y la consistencia.
¿Qué señales indican una incompatibilidad entre el material de la herramienta y su aplicación?
El desgaste rápido del flanco en aluminio puede indicar un grado de PCD incorrecto o una configuración inestable. Un filo recrecido puede señalar una geometría inadecuada. El astillamiento en acero endurecido suele indicar una carga intermitente que supera la resistencia del filo. En estos casos, los usuarios deben revisar el grupo de materiales, la geometría del inserto, la rigidez y el método de refrigeración.
¿Cómo puede Worldia satisfacer las necesidades de mecanizado con productos de PCD y PCBN?
En WorldiaOfrecemos una amplia gama de soluciones de alta dureza para ambos lados de esta comparación. Con un fuerte enfoque en la precisión y la innovación, nos especializamos en el desarrollo de herramientas de corte y materiales funcionales de diamante. Gracias a los continuos avances técnicos, hemos logrado importantes innovaciones en el diseño y la fabricación, así como en productos relacionados.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre PCD y PCBN?
A: El PCD se utiliza principalmente para materiales no ferrosos, mientras que el PCBN se utiliza principalmente para materiales ferrosos endurecidos. Las herramientas de PCD se utilizan principalmente para el procesamiento de metales no ferrosos y materiales no metálicos como cerámicas de ingeniería, piedra, madera, plásticos de fibra de carbono y alambres sintéticos. Las principales áreas de aplicación de las herramientas de corte de PCBN son los aceros endurecidos, las fundiciones y las fundiciones sinterizadas, así como los componentes de metalurgia de polvos.
P: ¿Cuándo debo usar PCD en lugar de carburo?
A: Utilice herramientas de corte de PCD cuando el mecanizado de metales no ferrosos implique alta velocidad, desgaste abrasivo, series de producción largas o requisitos de acabado estrictos. Si bien el PCD suele tener un costo inicial mayor, en materiales adecuados, a menudo ofrece una mayor durabilidad y consistencia.
P: ¿Es el PCBN adecuado para el mecanizado de acero endurecido?
R: Sí. El CBN tiene una alta resistencia a la oxidación, no se oxida ni siquiera a 1000 °C y no reacciona químicamente con materiales ferrosos a 1200-1300 °C. Por eso, las plaquitas de PCBN se utilizan ampliamente para el torneado duro, el acabado y el mecanizado de precisión de piezas de acero endurecido.