Quali sono le differenze tra PCD e PCBN nelle applicazioni di lavorazione meccanica?
In che modo il PCD e il PCBN differiscono per composizione del materiale e comportamento al taglio?
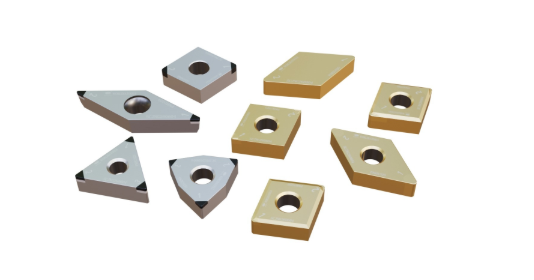
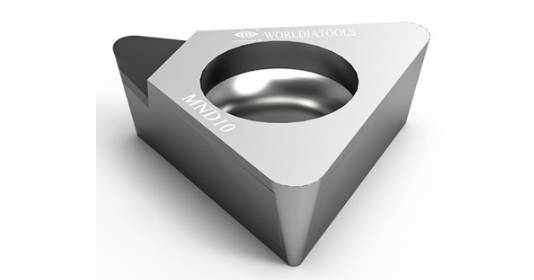
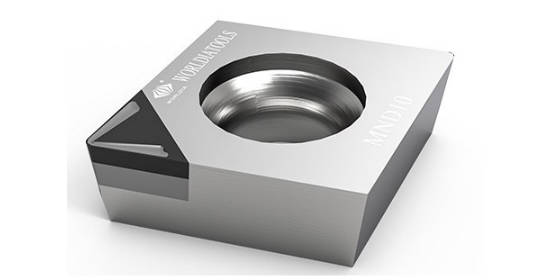
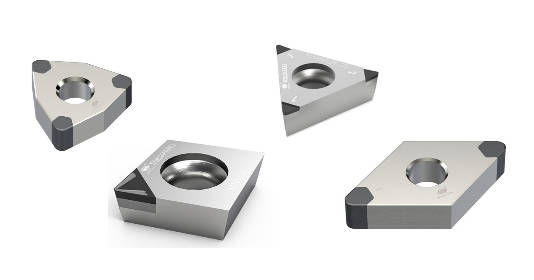
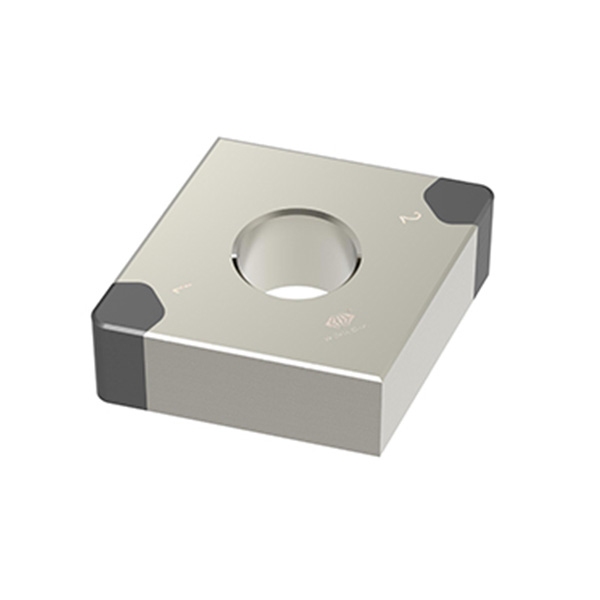
PCD e PCBN sono entrambi materiali per utensili superduri, ma sono costruiti per ambienti di taglio molto diversi. La forma completa dell'inserto PCD è inserto in diamante policristallinoe si basa su particelle di diamante sinterizzate su un substrato. Il diamante policristallino (PCD) è costituito da particelle di diamante e substrati di carburo cementato.
Questo conferisce al materiale PCD una durezza eccezionale, un basso attrito e un'eccellente conducibilità termica. Gli utensili in PCD presentano una durezza estremamente elevata, un'eccellente conducibilità termica, un coefficiente di attrito e dilatazione termica estremamente bassi e una maggiore inerzia chimica nei confronti dei metalli non ferrosi e dei materiali non metallici.
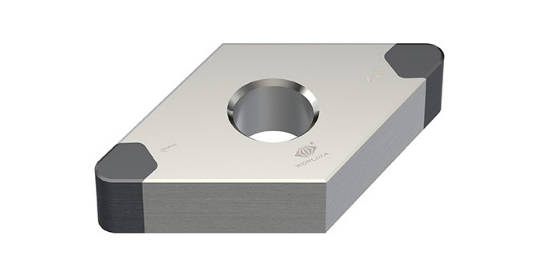
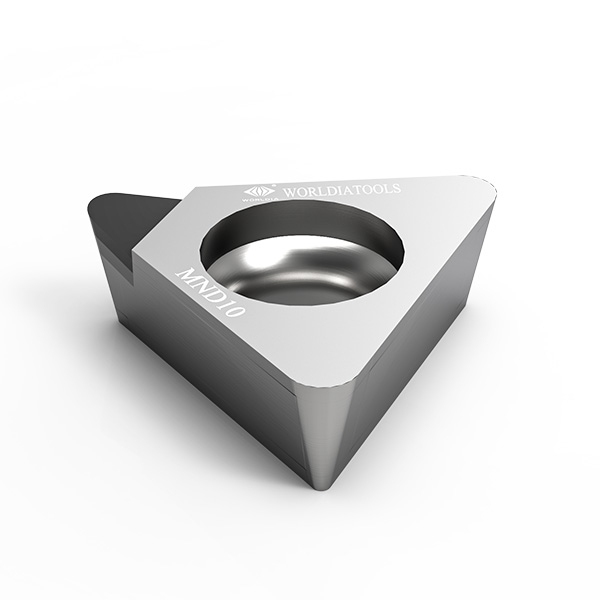
Il PCBN, al contrario, è costituito da nitruro di boro cubico ed è destinato al taglio di materiali ferrosi. Il nitruro di boro cubico policristallino è un materiale superduro composto da micropolveri di nitruro di boro cubico sinterizzate ad alta temperatura e alta pressione in presenza di un legante. Il suo principale vantaggio è la stabilità termica e chimica a contatto con materiali a base di ferro. Il PCBN non reagisce chimicamente con i materiali ferrosi a temperature comprese tra 1200 e 1300 °C.
Questa differenza nella composizione cristallografica spiega il comportamento di taglio. Il diamante offre prestazioni eccellenti in applicazioni con materiali non ferrosi e abrasivi, mentre il materiale PCBN si dimostra affidabile anche in presenza di acciai temprati e ghise che generano calore elevato e un carico tagliente considerevole.
Perché il PCD è preferito per la lavorazione dei materiali non ferrosi, mentre il PCBN è utilizzato per i materiali temprati?
Molte officine meccaniche scelgono il materiale PCD per le loro lavorazioni quotidiane. Hanno bisogno di attrezzature durevoli e cercano bordi netti per ottenere finiture superficiali eccellenti. Funziona molto bene su alluminio, rame e magnesio. È possibile lavorarlo anche su materiali compositi e grafite. I produttori si affidano principalmente agli utensili in PCD per tagliare vari metalli non ferrosi. Questi utensili sono altrettanto validi per la sagomatura di oggetti non metallici, come ad esempio ceramiche tecniche, pietra e legno. Lavorano senza problemi anche plastica in fibra di carbonio e fili sintetici. Inoltre, una fresa in PCD impedisce che il metallo in eccesso si attacchi alla lama, evitando la formazione di un bordo di riporto. Grazie a questa caratteristica, i pezzi mantengono un'elevata precisione dimensionale, che si conserva anche durante le lavorazioni ad alta velocità.
Gli utensili in PCBN sono più adatti per acciaio temprato, ghisa e materiali ferrosi sinterizzati. Le principali aree di applicazione per gli utensili da taglio in PCBN sono acciai temprati, ghise e ghise sinterizzate, nonché componenti per metallurgia delle polveri. In questi materiali, la resistenza al calore, la durezza a caldo e la sicurezza del tagliente sono più importanti dei vantaggi del diamante per i materiali non ferrosi.
Come viene applicato il PCD nella lavorazione di materiali non ferrosi?
Quali materiali non ferrosi vengono comunemente lavorati con PCD?
Le leghe di alluminio sono tra i materiali più comunemente utilizzati per gli utensili da taglio in PCD, soprattutto nel settore automobilistico e della mobilità elettrica. Per quanto riguarda l'elettromobilità, Worldia cita la lavorazione di componenti in alluminio come carter motore, vani batteria e componenti del telaio come applicazioni principali. Anche il rame e l'ottone si prestano bene alla lavorazione con utensili diamantati in PCD, poiché i taglienti riducono le sbavature e migliorano la finitura.
Il PCD è altamente efficace anche su materiali abrasivi non ferrosi e non metallici. Queste leghe sono comunemente utilizzate per applicazioni di lavorazione di materiali non ferrosi. Altre applicazioni di successo includono la lavorazione di legno, MDF, MMC, carburo, gomma dura, grafite e così via. Per l'alluminio ad alto contenuto di silicio, l'MMC e la grafite, la resistenza all'usura degli utensili in PCD diventa particolarmente preziosa.
Quali vantaggi offre il PCD nella lavorazione dei metalli non ferrosi?
Il valore principale del PCD deriva dalla resistenza all'usura, dall'affilatura dei bordi e dalla conduttività termica. Il PD32E ha una granulometria di 2~30 μm; possiede una combinazione unica di resistenza all'usura, robustezza e qualità del bordo. I gradi a grana fine sono spesso scelti per la qualità della finitura, mentre i gradi più tenaci sono adatti per la sgrossatura e i tagli interrotti.
Il PCD migliora anche la produttività nella produzione ripetitiva. Il PD10E ha una granulometria di 10 μm; è il grado universale sul mercato e la prima scelta per molte applicazioni in cui è richiesto un buon equilibrio tra tenacità e resistenza all'usura. Per molti produttori, questo significa meno cambi utensile, trucioli più puliti e un costo totale per pezzo inferiore rispetto al carburo nelle applicazioni idonee.
In quali ambiti pratici di lavorazione meccanica viene comunemente utilizzato il PCD?
Tornitura e alesatura di componenti in alluminio
La tornitura e l'alesatura sono le principali applicazioni degli inserti in PCD, soprattutto nella lavorazione di alloggiamenti e fori di precisione. L'APPLICAZIONE TIPICA è la lavorazione di precisione di fori in componenti automobilistici. Questo è importante laddove le dimensioni del foro, la rotondità e la finitura influiscono sulla qualità dell'assemblaggio.
Fresatura di materiali non ferrosi abrasivi
La fresatura con utensili in PCD è comune nella lavorazione di alluminio ad alto contenuto di silicio, materiali compositi a matrice metallica (MMC) e materiali compositi. Le sue aree di applicazione includono la lavorazione di pezzi abrasivi come MMC e leghe di alluminio ad alto contenuto di silicio, nonché la lavorazione di carburo, gomma dura, grafite e altri materiali.
Foratura e alesatura per fori di precisione
La microforatura e l'alesatura in PCD consentono la realizzazione di fori di precisione in componenti elettronici, medicali e in metallo leggero. Le micropunte in PCD presentano caratteristiche di elevata durezza, resistenza all'usura e una durata relativamente lunga rispetto alle tradizionali micropunte in carburo. Rispetto alle tradizionali micropunte in carburo, le micropunte in PCD consentono di ottenere una qualità superiore delle pareti del foro.
Perché il PCBN offre prestazioni ottimali nella lavorazione di materiali temprati?
Quali materiali induriti sono adatti per utensili in PCBN?
Inserti PCBN Sono ampiamente utilizzati su acciai temprati, ghise e componenti ottenuti tramite metallurgia delle polveri. Sono ormai diventati un materiale di elezione per la lavorazione di materiali difficili da lavorare, con applicazioni che includono acciaio temprato, ghisa, leghe ad alta temperatura e metallurgia delle polveri. La scelta del grado dipende dal livello di durezza e dal tipo di taglio: continuo, interrotto o fortemente interrotto.
In che modo il PCBN supporta la tornitura di precisione e la finitura di alta qualità?
Gli utensili in PCBN vengono spesso scelti per sostituire o ridurre la rettifica nelle operazioni di finitura perché mantengono il tagliente anche ad alte temperature. Il PCBN ha un'elevata resistenza all'ossidazione, non si ossida nemmeno a 1000 °C e non reagisce chimicamente con i materiali ferrosi a 1200-1300 °C. Pertanto, gli utensili in PCBN sono spesso utilizzati per il taglio a secco, conferendo al PCBN un vantaggio unico nella lavorazione dei metalli ferrosi.
Questa combinazione garantisce tornitura stabile di materiali duri, dimensioni precise e una finitura superficiale di alta qualità. Permette la lavorazione di pezzi di pregio. Migliora l'efficienza del processo di lavorazione.
Quali condizioni di processo influenzano le prestazioni dei PCBN?
Taglio continuo contro taglio interrotto
Le lavorazioni continue generalmente prediligono gradi resistenti all'usura, mentre le lavorazioni interrotte richiedono strutture del tagliente più robuste. PNH0120: Adatto per lavorazioni continue. PNH2018: Adatto per lavorazioni intermittenti. PNH3019: Adatto per lavorazioni interrotte pesanti.
Velocità di taglio, avanzamento e profondità di taglio
Una maggiore velocità di taglio, un avanzamento più elevato e una maggiore profondità di taglio possono aumentare la produzione, ma l'equilibrio è essenziale. Velocità più elevate possono migliorare la produttività, ma è necessario bilanciare i parametri per proteggere il tagliente. Nella tornitura di materiali duri, la rigidità della macchina e il sovrametallo influenzano fortemente l'intervallo ottimale dei parametri.
Geometria dell'utensile e preparazione del tagliente
La preparazione del tagliente è fondamentale con il materiale PCBN. Smussi, dimensioni dell'affilatura, raggio di punta e design del rompitruciolo influiscono direttamente sulle forze di taglio e sulla resistenza alla scheggiatura. In pratica, una geometria correttamente abbinata è spesso importante quanto la scelta del grado di durezza.
Quali fattori contribuiscono a scegliere il PCD e il PCBN più adatti alla lavorazione meccanica?
Come dovrebbero gli utenti confrontare il materiale del pezzo da lavorare, gli obiettivi di produzione e i costi?
Innanzitutto, va considerato il materiale: i pezzi non ferrosi si adattano generalmente agli utensili in PCD, mentre i pezzi ferrosi temprati si adattano agli inserti in PCBN. Successivamente, gli utenti dovrebbero confrontare la durata dell'utensile, il tempo di ciclo, la finitura e la uniformità.
Quali sono i segnali che indicano un'incompatibilità tra il materiale dell'utensile e l'applicazione?
L'usura rapida del fianco dell'alluminio può indicare un grado PCD errato o una configurazione instabile. Un bordo di riporto può indicare una geometria inadeguata. La scheggiatura nell'acciaio temprato spesso suggerisce un carico interrotto che supera la tenacità del bordo. In questi casi, gli utenti dovrebbero rivedere il gruppo di materiali, la geometria dell'inserto, la rigidità e il metodo di raffreddamento.
In che modo Worldia può supportare le esigenze di lavorazione con prodotti in PCD e PCBN?
Al WorldiaOffriamo una vasta gamma di soluzioni superdure per entrambi i lati di questo confronto. Con una forte attenzione alla precisione e all'innovazione, siamo specializzati nello sviluppo di utensili da taglio e materiali funzionali diamantati. Grazie al continuo progresso tecnico, abbiamo apportato significative innovazioni nella progettazione e nella produzione, nonché nei prodotti correlati.
Domande frequenti
D: Qual è la differenza tra PCD e PCBN?
A: Il PCD è utilizzato principalmente per materiali non ferrosi, mentre il PCBN è utilizzato principalmente per materiali ferrosi induriti. Gli utensili in PCD sono utilizzati principalmente per la lavorazione di metalli non ferrosi e materiali non metallici come ceramiche tecniche, pietra, legno, plastica in fibra di carbonio e fili sintetici. I principali campi di applicazione per gli utensili da taglio in PCBN sono acciai temprati, ghise e ghise sinterizzate, nonché componenti di metallurgia delle polveri.
D: Quando dovrei usare il PCD invece del carburo?
A: Utilizzare utensili da taglio in PCD quando la lavorazione di materiali non ferrosi prevede alta velocità, usura abrasiva, lunghe serie di produzione o requisiti di finitura rigorosi. Il PCD solitamente ha un costo iniziale più elevato, ma nei materiali idonei offre spesso una maggiore durata e uniformità.
D: Il PCBN è adatto alla lavorazione dell'acciaio temprato?
A: Sì. Il CBN ha un'elevata resistenza all'ossidazione, non si ossida nemmeno a 1000℃ e non reagisce chimicamente con i materiali ferrosi a 1200~1300℃. Per questo motivo gli inserti in PCBN sono ampiamente utilizzati nella tornitura, finitura e lavorazione di precisione di componenti in acciaio temprato.