機械加工用途において、PCDとPCBNの違いは何ですか?
PCDとPCBNは、材料組成と切削特性においてどのような違いがありますか?
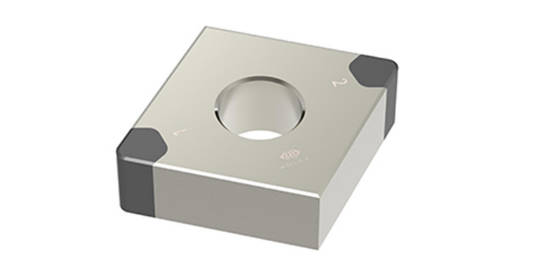
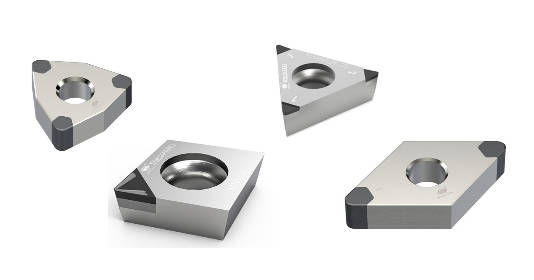
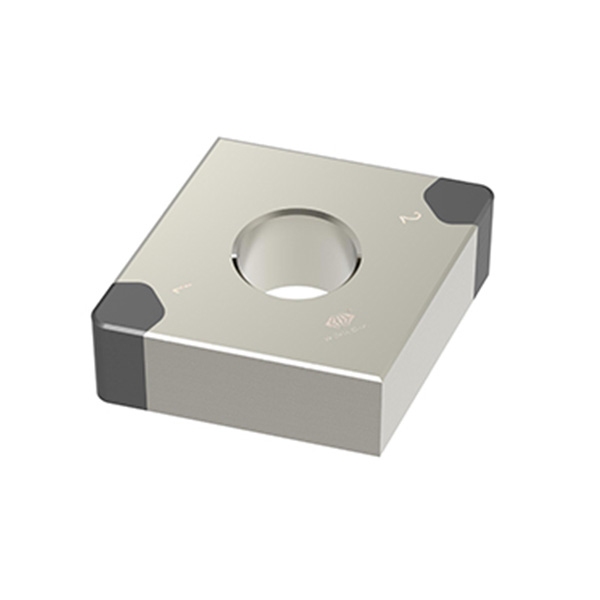
PCDとPCBNはどちらも超硬工具材料ですが、非常に異なる切削環境向けに設計されています。PCDインサートの正式名称は 多結晶ダイヤモンドインサート多結晶ダイヤモンド(PCD)は、基板上に焼結されたダイヤモンド粒子をベースとしています。PCDは、ダイヤモンド粒子と超硬合金基板から構成されています。
これにより、PCD材料は卓越した硬度、低摩擦性、優れた熱伝導性を備えています。PCD工具は、極めて高い硬度、優れた熱伝導性、極めて低い摩擦係数と熱膨張率を持ち、非鉄金属や非金属材料に対する化学的不活性性も優れています。
一方、PCBNは立方晶窒化ホウ素から作られており、鉄系材料の切削加工を目的としています。多結晶立方晶窒化ホウ素は、立方晶窒化ホウ素の微粉末をバインダーの存在下で高温高圧下で焼結して作られる超硬質材料です。最大の利点は、鉄系材料との接触における熱的および化学的安定性です。PCBNは1200~1300℃の温度では鉄系材料と化学反応を起こしません。
結晶化学の違いが切削特性を説明する。ダイヤモンドは非鉄金属や研磨材の加工において優れた性能を発揮する一方、PCBN材料は高熱や大きな刃先負荷が発生する焼入れ鋼や鋳鉄の加工において高い信頼性を維持する。
非鉄金属の加工にはPCDが好まれるのに、硬化材にはPCBNが使われるのはなぜですか?
多くの機械加工工場では、日常業務にPCD材料を選択しています。これらの工場では、長持ちする機器が必要であり、また、優れた表面仕上げを得るために、シャープなエッジも求めています。PCDはアルミニウム、銅、マグネシウムに非常に適しており、複合材やグラファイトの加工にも使用できます。製造業者は主に、さまざまな非鉄金属の切断にPCD工具を使用しています。これらの工具は、非金属製品の成形にも同様に優れています。一般的な例としては、エンジニアリングセラミックス、石、木材などがあります。炭素繊維プラスチックや合成ワイヤーも問題なく加工できます。さらに、PCDカッターは余分な金属が刃に付着するのを防ぎます。これにより、構成刃先の形成を防ぎます。この作用により、部品のサイズ精度が非常に高くなります。この一貫性は、高速加工操作でも維持されます。
PCBN工具は、焼入れ鋼、鋳鉄、焼結鉄材料に最適です。PCBN切削工具の主な用途は、焼入れ鋼、鋳鉄、焼結鉄、および粉末冶金部品です。これらの材料では、ダイヤモンドの非鉄金属に対する利点よりも、耐熱性、赤熱硬度、および刃先の安定性が重要になります。
PCDは非鉄金属加工においてどのように応用されるのか?
PCD加工で一般的に加工される非鉄金属材料はどれですか?
アルミニウム合金は、特に自動車や電気自動車部品において、PCD切削工具の最も一般的な加工対象の一つです。Worldia社は、電気自動車分野において、モーターハウジング、バッテリーコンパートメント、シャーシ部品などのアルミニウム部品の機械加工を主要な用途として挙げています。銅や真鍮も、鋭利な刃先によってスミアが軽減され、仕上がりが向上するため、PCDダイヤモンド工具による加工に適しています。
PCDは、非鉄金属や非金属材料の研磨にも非常に効果的です。これらのグレードは、非鉄金属の機械加工用途で一般的に使用されています。その他にも、木材、MDF、MMC、超硬合金、硬質ゴム、グラファイトなどの加工にも有効です。特に高ケイ素アルミニウム、MMC、グラファイトなどの加工においては、PCD工具の耐摩耗性が大きな利点となります。
PCDは非鉄金属加工においてどのような加工上の利点をもたらしますか?
PCDの主な利点は、耐摩耗性、刃先の鋭さ、および熱伝導性にあります。PD32Eは2~30μmの粒径を持ち、耐摩耗性、刃先の強度、および刃先の品質という独自の組み合わせを備えています。微細粒グレードは仕上げ加工の品質を重視する場合によく選ばれ、より靭性の高いグレードは荒削りや断続切削に適しています。
PCDは反復生産における生産性向上にも貢献します。PD10Eは10μmの粒度分布を持ち、市場で広く普及している汎用グレードであり、靭性と耐摩耗性のバランスが求められる多くの用途において第一選択肢となっています。多くのメーカーにとって、これは適切な用途において超硬合金よりも工具交換回数の削減、切削屑のクリーン化、部品あたりの総コスト削減につながることを意味します。
PCDは実際の機械加工作業において、一般的にどのような場面で使用されますか?
アルミニウム部品の旋削加工と穴あけ加工
PCDインサートの主な用途は旋削加工と穴あけ加工であり、特にハウジングや精密穴加工において重要です。代表的な用途は自動車部品の穴の精密加工です。これは、穴のサイズ、真円度、表面仕上げが組み立て品質に影響する場合に特に重要です。
研磨性非鉄金属の粉砕
PCDフライス加工は、高ケイ素アルミニウム、MMC、および複合材料において一般的に用いられています。その応用分野には、MMCや高ケイ素アルミニウム合金などの研磨性ワークピースの加工に加え、超硬合金、硬質ゴム、グラファイトなどの材料の加工が含まれます。
精密穴加工のためのドリル加工とリーマ加工
PCDマイクロドリルとリーマ加工は、電子機器、医療機器、軽量金属部品における精密な穴あけ加工をサポートします。PCDマイクロドリルは、従来の超硬マイクロドリルと比較して、高硬度、耐摩耗性、比較的長い耐用年数といった特徴を備えています。また、従来の超硬マイクロドリルと比較して、穴壁をより高品質に加工できます。
PCBNはなぜ硬化材の機械加工において優れた性能を発揮するのか?
PCBN工具に適した硬化材料はどれですか?
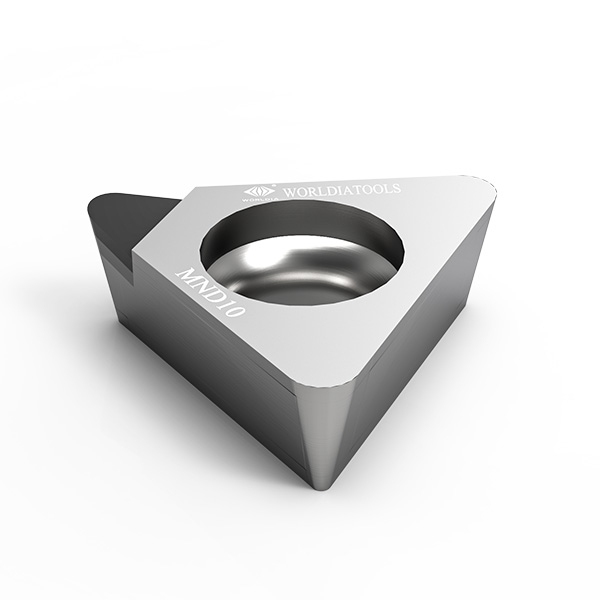
PCBNプラグイン 焼入れ鋼、鋳鉄、粉末冶金部品に広く使用されています。現在では、焼入れ鋼、鋳鉄、高温合金、粉末冶金など、加工が困難な材料の加工において好ましい材料となっています。グレードの選択は、硬度レベルと、連続切削、断続切削、または重度断続切削のいずれであるかによって異なります。
PCBNは、硬質旋削加工や精密仕上げ加工をどのようにサポートするのでしょうか?
PCBN工具は、高温下でも刃先を保持できるため、仕上げ加工における研削の代替または削減によく用いられます。CBNは耐酸化性に優れ、1000℃でも酸化せず、1200~1300℃でも鉄系材料と化学反応を起こしません。そのため、CBN工具は乾式切削によく用いられ、鉄系金属の加工において独自の利点を発揮します。
この組み合わせにより、安定した硬旋削加工、精密な寸法精度、そして優れた表面仕上げを実現します。高品質なワークピースの加工が可能で、ワークピース加工効率を向上させます。
PCBNの性能に影響を与えるプロセス条件は何ですか?
連続切断と断続切断
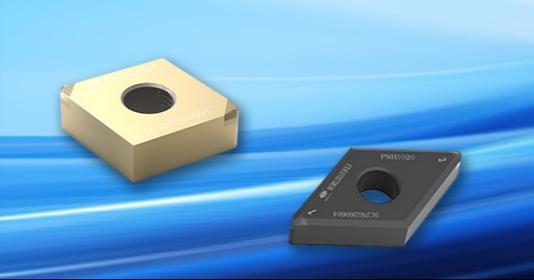
連続切削では一般的に耐摩耗性に優れた鋼材が適していますが、断続切削ではより強靭な刃先構造が必要です。PNH0120:連続加工に適しています。PNH2018:断続加工に適しています。PNH3019:重切削断続加工に適しています。
切削速度、送り速度、切削深さ
切削速度、送り速度、切削深さを高くすると生産量は増加しますが、バランスが不可欠です。高速化は生産性を向上させますが、切削刃を保護するためにはパラメータのバランスが重要です。硬質旋削加工では、機械の剛性と加工代が最適なパラメータ範囲に大きく影響します。
工具の形状と刃先の準備
PCBN材では、刃先加工が非常に重要です。面取り、ホーニングサイズ、ノーズ半径、チップブレーカー設計は、切削力とチッピング耐性に直接影響します。実際には、適切な形状の組み合わせは、グレードの選択と同じくらい重要になる場合が多いのです。
PCDとPCBNを適切な加工タスクに適合させるのに役立つ要素は何ですか?
ユーザーは、加工材料、生産目標、コストをどのように比較検討すべきでしょうか?
まず材料が重要です。非鉄金属部品は通常PCDツールに適しており、焼入れされた鉄系部品はPCBNインサートに適しています。次に、工具寿命、サイクルタイム、仕上がり、および一貫性を比較する必要があります。
工具の材質と用途の不一致を示す兆候は何ですか?
アルミニウムの刃先が急速に摩耗する場合は、PCDグレードが間違っているか、セットアップが不安定である可能性があります。刃先が盛り上がっている場合は、形状が不適切である可能性があります。焼き入れ鋼の刃先が欠ける場合は、刃先の靭性を超える断続的な負荷がかかっていることを示唆していることが多いです。このような場合は、材質グループ、インサートの形状、剛性、冷却方法を見直す必要があります。
WorldiaはPCDおよびPCBN製品を用いて、機械加工のニーズにどのように対応できるのでしょうか?
に 世界当社は、この比較の両側面に対応する幅広い超硬ソリューションを提供しています。精度と革新性を重視し、切削工具とダイヤモンド機能材料の開発を専門としています。継続的な技術革新を通じて、設計、製造、および関連製品において大きな革新を実現してきました。
FAQ
Q:PCDとPCBNの違いは何ですか?
A:PCDは主に非鉄金属および非金属材料に使用され、PCBNは主に硬化鉄材料に使用されます。PCD工具は主に非鉄金属およびエンジニアリングセラミックス、石、木材、炭素繊維プラスチック、合成ワイヤーなどの非金属材料の加工に使用されます。PCBN切削工具の主な用途は、硬化鋼、鋳鉄、焼結鉄、および粉末冶金部品です。
Q:PCDを超硬合金の代わりに使うべきなのはどのような場合ですか?
A:非鉄金属加工において、高速加工、摩耗の激しい加工、長時間の生産、または厳しい表面仕上げが求められる場合は、PCD切削工具を使用してください。PCDは通常、初期費用が高くなりますが、適切な材料を使用すれば、より優れた寿命と一貫性を実現します。
Q:PCBNは焼入れ鋼の機械加工に適していますか?
A:はい。CBNは耐酸化性が高く、1000℃でも酸化せず、1200~1300℃でも鉄系材料と化学反応を起こしません。そのため、PCBNインサートは、硬化鋼部品の硬旋削、仕上げ加工、精密加工に広く使用されています。