

Soustružnická břitová destička z PCBN nepodává dobrý výkon jednoduše proto, že řezný materiál je tvrdý. Vysoce přesné soustružení za kalených podmínek závisí na koordinované konstrukci: struktura PCBN, obsah CBN, příprava břitu, utvařeč třísek, geometrie špičky, povlak, kvalita broušení, tuhost držáku a řezné parametry musí odpovídat operaci. Nesoulad může způsobit rychlé opotřebení hřbetu, vylamování hran, chvění, nestabilní třísky, rozměrový drift nebo špatnou kvalitu povrchu. Pro kupující a procesní inženýry není správnou otázkou, která břitová destička je nejpevnější, ale která konstrukce poskytuje nejlepší rovnováhu mezi obrobkem a řeznými podmínkami.
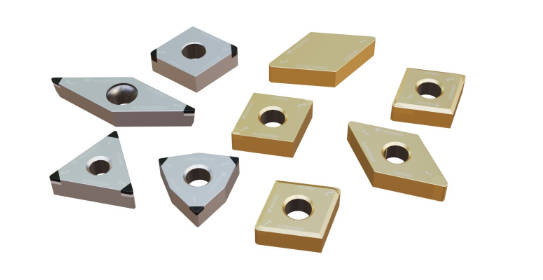
Jaké konstrukční proměnné definují výkon soustružnických břitových destiček PCBN?
Jaký vliv má substrát břitových destiček PCBN a obsah CBN na opotřebení a houževnatost?
PCBN se vyrábí slinováním částic kubického nitridu boru s pojivem za vysoké teploty a tlaku. Materiál nabízí větší odolnost proti opotřebení než karbid a keramika při obrábění vysoce tvrdých obrobků. CBN si také zachovává odolnost proti oxidaci při zvýšené teplotě a má omezenou chemickou interakci se železnými materiály za typických podmínek tvrdého soustružení. Tyto vlastnosti podporují aplikace v kalené oceli, litině, slinutém železe a práškové metalurgii.
Obsah CBN, struktura zrna a pojivový systém ovlivňují rovnováhu mezi odolností proti oděru a houževnatostí. Vysoce odolná struktura proti opotřebení může vyhovovat stabilnímu a nepřetržitému kontaktu, zatímco houževnatější struktura může být bezpečnější při přerušeném kontaktu. Žádná jednotlivá třída břitových destiček PCBN není optimální pro každou operaci. Třída musí být vybrána společně s tvrdostí obrobku, odchylkami přídavků, kontinuitou řezu a očekávaným způsobem selhání.

Proč příprava hran a utvařeče třísek u destiček PCBN mění bezpečnost řezu?
Řezná hrana určuje, jak síla vstupuje do břitové destičky. Ostrá hrana může snížit řezný tlak a podpořit jemné dokončování, ale silnější zkosená nebo honovaná hrana může účinněji odolávat vylamování. Nadměrné zpevnění hrany může zvýšit sílu a teplo, zejména u štíhlých součástí nebo nestabilního upnutí. Vhodná rovnováha závisí na tuhosti, hloubce řezu a na tom, zda hrana opakovaně vstupuje a vystupuje z obrobku.
Utvařeče třísek přidávají další konstrukční proměnnou. Při kontinuálním soustružení za kalných podmínek může nevhodná drážka umožnit dlouhým třískám, aby se ovíjely kolem součásti a poškrábaly obrobený povrch. Správně zvolený utvařeč třísek usměrňuje a kroutí třísku v rámci určeného rozsahu posuvu a hloubky. Kontrola utváření třísek musí být proto hodnocena jako součást kontroly rozměrů a kvality povrchu, nikoli pouze jako údržbářský problém.
Jak by měla soustružnická břitová destička PCBN odpovídat podmínkám tvrdého soustružení?
Jaký je rozdíl mezi kontinuálním a přerušovaným soustružením PCBN?
Kontinuální soustružení klade na břit relativně stabilní tepelné a mechanické zatížení. Odolnost proti opotřebení a tepelná stabilita jsou často prioritou, protože břit zůstává v záběru po delší dobu. Přerušované soustružení zvyšuje ráz pokaždé, když se břitová destička znovu zasune do řezu. Příčné otvory, drážky pro pero, nerovný materiál, okuje nebo segmentované povrchy mohou zvýšit důležitost houževnatosti břitu a bezpečnosti upnutí.
Jak ovlivňují řezná rychlost, posuv, hloubka a chlazení soustružnické břitové destičky PCBN?
Řezná rychlost řídí tepelné zatížení a silně ovlivňuje opotřebení. Posuv a poloměr špičky ovlivňují kvalitu povrchu, tloušťku třísky a řeznou sílu. Hloubka řezu musí zůstat kompatibilní s úpravou břitu a rozsahem utvařeče třísky. Pokud je velký přídavek protlačen geometrií pro dokončování, může to vést spíše k zahřívání, chvění nebo poškození břitu než k vyšší produktivitě.
PCBN běžně podporuje suché řezání železných materiálů, ale používání chladicí kapaliny musí být konzistentní. Přerušované přívody chladicí kapaliny mohou na břitu způsobit tepelné cykly. Pokud je vyžadováno mokré řezání, je třeba kontrolovat stabilitu průtoku a teploty. Zkušební data by měla zaznamenávat rychlost, posuv, hloubku, způsob chlazení, tvrdost, cílový povrch a přesný bod, ve kterém břitová destička již nesplňuje specifikaci.

Jak geometrie břitových destiček, povlak a broušení pro soustružení PCBN řídí přesnost?
Jaký vliv má poloměr špičky, hladicí prvek a geometrie utvařeče třísek pro soustružení PCBN?
Poloměr zaoblení špičky ovlivňuje pevnost břitu, radiální sílu a dosažitelnou kvalitu obrobení. Větší poloměr může podpořit hladší teoretický profil, ale vyšší radiální síla může podporovat vibrace nebo průhyb. Menší poloměr může snížit sílu, ale zároveň poskytnout menší oporu břitu. Geometrie hladidla může zlepšit kvalitu povrchu nebo umožnit vyšší posuv, pokud je dostatečná tuhost stroje, souosost a opora obrobku.
Proč je kvalita broušení nástrojů CNC PCBN důležitá?
Broušení nástrojů CNC PCBN určuje profil břitu, opakovatelnost, geometrii rohů a vztah mezi břitem a povrchem umístění břitové destičky. Malé nesrovnalosti mohou změnit řeznou sílu nebo posunout efektivní hrot nástroje, což je důležité při dodržení nízkých tolerancí. Kontrola by měla ověřit stav břitu, rozměry a konzistenci šarže, spíše než se spoléhat pouze na jmenovité označení břitové destičky.
Přebroušení a lapování může prodloužit použitelnou hodnotu, pokud to konstrukce břitové destičky umožňuje. Obnovená geometrie však musí zůstat kompatibilní s držákem a ofsety procesu. Dodavatel s podporou broušení, lapování, leštění, kontroly, přepichování a aplikací může kupujícímu pomoci vyhodnotit jak výkon při prvním použití, tak i náklady po celou dobu životního cyklu.
Jak si PCBN břitové destičky vedou v sedlech ventilů a dalších přesných aplikacích?
Jaké konstrukční faktory jsou důležité při obrábění sedel ventilů z PCBN?
PCBN pro obrábění sedel ventilů musí kontrolovat velikost zkosení, úhel, soustřednost, povrchovou úpravu a stav břitu v abrazivním nebo vysoce tvrdém materiálu. Operace se sedly ventilů mohou také zahrnovat přerušený kontakt nebo úzkou záběrovou zónu, která koncentruje zatížení na malou část břitu. Geometrie břitové destičky, stabilita vedení, házení a konzistence přídavků se proto stávají stejně důležitými jako výběr třídy.
Kdy je PCBN lepší volbou než PCD pro soustružení kalené oceli?
Když kupující porovnávají PCD a PCBN pro soustružení kalené oceli, první odpovědí je chemie materiálu. PCD vložit se obecně spojuje s neželeznými a abrazivními nekovovými obrobky. PCBN je určen pro železné materiály, jako je kalená ocel, litina a slinutá litina, kde jsou tepelná stabilita a odolnost vůči opotřebení při vysokých teplotách klíčovými požadavky.

Jak může Worldia pomoci kupujícím s výběrem správné soustružnické břitové destičky z PCBN?
Co by měl obsahovat technický dotaz k břitovým destičkám PCBN?
světové dokáže vyhodnotit aplikace soustružení PCBN pomocí výkresu obrobku, jakosti materiálu, tvrdosti, obráběcího prvku, přídavku, tolerance, cílového povrchu, informací o stroji a držáku, aktuálních parametrech, metodě chladicí kapaliny a existujícím problému s životností nástroje. Tyto vstupy pomáhají rozlišit požadavek na standardní břitovou destičku od zakázkového řešení s břitem, utvařečem třísky, hladicím stíračem, povlakem nebo jakostí.
Naše PCBN produkty zahrnují třídy pro kontinuální, lehce přerušované, přerušované a silně přerušované obrábění. Relevantní produktové řady zahrnují také utvařeče třísek, hladicí destičky, zakázkové soustružnické destičky, standardní PCBN destičky MANANOVA a zakázkové supertvrdé nástroje. Správná volba by měla být ověřena v rámci skutečného procesu zákazníka, spíše než vybrána pouze na základě názvu modelu.
Jak by měl být hodnocen dodavatel PCBN břitových destiček?
Dodavatel břitových destiček PCBN by měl být porovnáván z hlediska podpory aplikací, pokrytí tříd a geometrie, konzistence řezné hrany, sledovatelnosti, možností broušení a kontroly, spolehlivosti dodávek a podpory renovace. Cena za břitovou destičku neposkytuje úplný obraz, když výměny nástrojů, prostoje stroje, frekvence kontrol, zmetkovitost a korekce ofsetu ovlivňují celkové výrobní náklady.
Nabízíme aplikační inženýrství, zakázkovou konstrukci nástrojů, přesné broušení, lapování, leštění, kontrolu, přepichování a lapování supertvrdých nástrojů. Kupující mohou využít kontrolované zkušební testy k porovnání shodných dílů na břit, doby cyklu, konzistence povrchu, frekvence výměny nástrojů a nákladů na přijatelnou součást.
Časté dotazy
Otázka: Jak dlouho vydrží soustružnická břitová destička z PCBN při soustružení za kalených podmínek?
A: Neexistuje univerzální údaj o životnosti nástroje. Životnost závisí na tvrdosti obrobku, složení materiálu, kontinuitě řezu, rychlosti, posuvu, hloubce, přípravě hran, tuhosti a kritériu selhání. Životnost nástroje by měla skončit, když rozměrová přesnost, povrchová úprava, opotřebení nebo stabilita procesu opustí schválený rozsah.
Otázka: Lze použít destičky PCBN pro obrábění sedel ventilů?
A: Ano, destičky PCBN mohou podporovat srážení hran sedel ventilů a související přesné operace, pokud třída, geometrie břitu, vedení, házení, přídavek a řezné podmínky odpovídají materiálu sedla ventilu a požadavkům na tolerance.
Otázka: Jaký je rozdíl mezi PCD a PCBN pro soustružení kalené oceli?
A: PCD se obecně hodí pro neželezné a abrazivní nekovové materiály. PCBN se obvykle volí pro kalené železné materiály, protože řezný materiál si zachovává tepelnou a chemickou stabilitu během soustružení za tvrzého povrchu. Konečný výběr musí stále odpovídat skutečnému obrobku a procesním podmínkám.



