Czym różnią się PCD i PCBN w zastosowaniach obróbkowych?
Czym PCD i PCBN różnią się pod względem składu materiału i właściwości tnących?
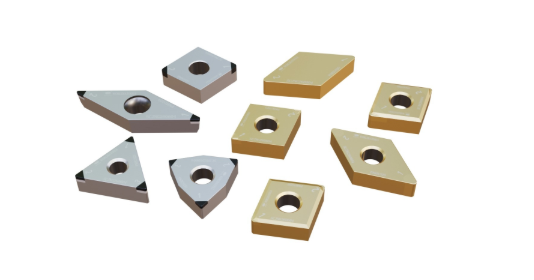
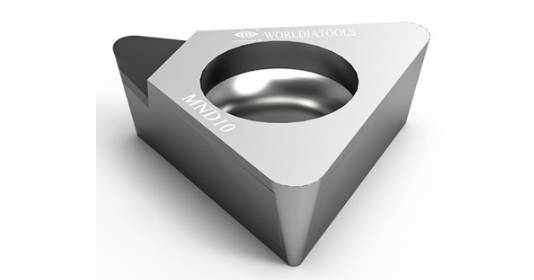
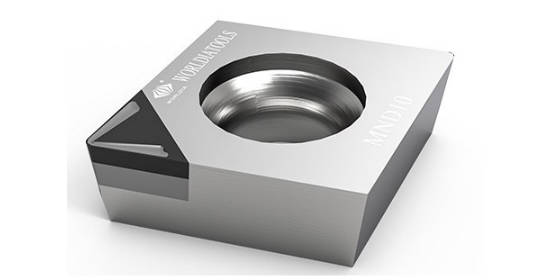
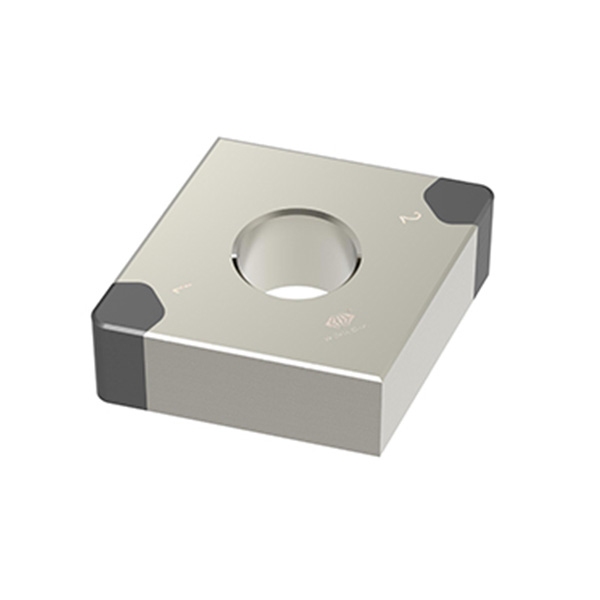
Zarówno PCD, jak i PCBN to supertwarde materiały narzędziowe, ale są one przeznaczone do zupełnie innych warunków skrawania. Pełna forma płytki PCD to wkładka z polikrystalicznego diamentu, a jego podstawą są cząstki diamentu spiekane na podłożu. Diament polikrystaliczny (PCD) składa się z cząstek diamentu i spiekanych węglików spiekanych.
Dzięki temu materiał PCD charakteryzuje się wyjątkową twardością, niskim tarciem i doskonałym przewodzeniem ciepła. Narzędzia PCD charakteryzują się wyjątkowo wysoką twardością, doskonałą przewodnością cieplną, wyjątkowo niskim współczynnikiem tarcia i rozszerzalnością cieplną oraz większą obojętnością chemiczną w kontakcie z metalami nieżelaznymi i materiałami niemetalowymi.
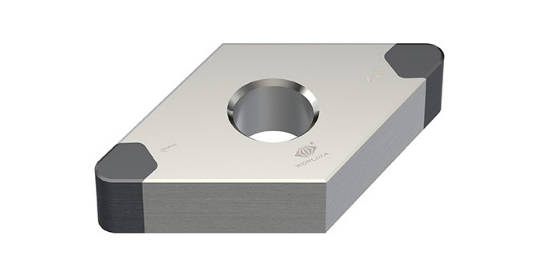
PCBN, z kolei, jest zbudowany z sześciennego azotku boru i przeznaczony do cięcia metali żelaznych. Polikrystaliczny sześcienny azotek boru to supertwardy materiał wykonany z mikroproszków sześciennego azotku boru, spiekanych w wysokiej temperaturze i pod wysokim ciśnieniem w obecności spoiwa. Jego największą zaletą jest stabilność termiczna i chemiczna w kontakcie z materiałami na bazie żelaza. PCBN nie wchodzi w reakcję chemiczną z materiałami żelaznymi w temperaturze 1200–1300°C.
Ta różnica w chemii kryształów wyjaśnia właściwości tnące. Diament doskonale sprawdza się w zastosowaniach z materiałami nieżelaznymi i materiałami ściernymi, natomiast materiał PCBN pozostaje niezawodny w zastosowaniach, w których hartowana stal i żeliwo generują wysokie temperatury i duże obciążenie krawędzi.
Dlaczego PCD jest preferowany do obróbki metali nieżelaznych, a PCBN stosuje się do materiałów hartowanych?
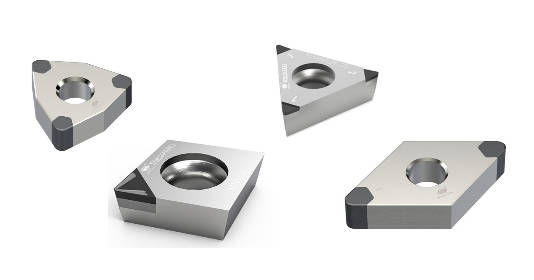
Wiele warsztatów mechanicznych wybiera materiał PCD do swoich codziennych zadań. Potrzebują oni sprzętu o długiej żywotności. Warsztaty te poszukują również ostrych krawędzi, aby uzyskać doskonałe wykończenie powierzchni. Materiał ten doskonale sprawdza się w obróbce aluminium, miedzi i magnezu. Można nim również obrabiać kompozyty i grafit. Producenci wykorzystują narzędzia PCD głównie do cięcia różnych metali nieżelaznych. Narzędzia te równie dobrze nadają się do kształtowania przedmiotów niemetalowych. Typowymi przykładami są ceramika inżynieryjna, kamień i drewno. Bez problemu radzą sobie z tworzywami sztucznymi z włókna węglowego i drutami syntetycznymi. Dodatkowo frez PCD zapobiega przywieraniu nadmiaru metalu do ostrza. Zapobiega to tworzeniu się narostów na krawędzi. Dzięki temu detale zachowują wysoką dokładność wymiarową. Ta powtarzalność pozostaje zachowana nawet podczas szybkiej obróbki.
Narzędzia PCBN lepiej sprawdzają się w obróbce stali hartowanej, żeliwa i spieków żelaznych. Główne obszary zastosowań narzędzi skrawających PCBN to stal hartowana, żeliwo i spiek żelazny, a także elementy metalurgii proszków. W przypadku tych materiałów odporność na ciepło, twardość w stanie czerwonym i bezpieczeństwo krawędzi skrawającej są ważniejsze niż zalety diamentu w postaci metali nieżelaznych.
Jak stosuje się PCD w obróbce materiałów nieżelaznych?
Które materiały nieżelazne są powszechnie obrabiane metodą PCD?
Stopy aluminium należą do najczęstszych zastosowań narzędzi skrawających PCD, zwłaszcza w częściach samochodowych i e-mobilności. W przypadku elektromobilności, Worldia wymienia obróbkę elementów aluminiowych, takich jak obudowy silników, komory akumulatorów i elementy podwozia, jako główne zastosowania. Miedź i mosiądz również dobrze się obrabiają narzędziami diamentowymi PCD, ponieważ ostre krawędzie redukują rozmazywanie i poprawiają wykończenie.
PCD jest również wysoce skuteczny w obróbce materiałów nieżelaznych i niemetalicznych o wysokiej ścieralności. Gatunki te są powszechnie stosowane w obróbce metali nieżelaznych. Inne skuteczne zastosowania obejmują obróbkę drewna, płyt MDF, MMC, węglika spiekanego, twardej gumy, grafitu i tak dalej. W przypadku aluminium o wysokiej zawartości krzemu, MMC i grafitu, odporność narzędzi PCD na zużycie staje się szczególnie cenna.
Jakie korzyści obróbkowe oferuje PCD w obróbce metali nieżelaznych?
Główne zalety PCD wynikają z odporności na zużycie, ostrości krawędzi i przewodności cieplnej. PD32E ma ziarno o wielkości 2–30 μm; charakteryzuje się unikalnym połączeniem odporności na zużycie, wytrzymałości i jakości krawędzi. Gatunki drobnoziarniste są często wybierane ze względu na jakość wykończenia, natomiast gatunki o większej wytrzymałości sprawdzają się w obróbce zgrubnej i przerywanej.
PCD poprawia również wydajność w produkcji powtarzalnej. PD10E ma grubość 10 μm; jest to gatunek uniwersalny na rynku i pierwszy wybór w wielu zastosowaniach, w których wymagana jest dobra równowaga między udarnością a odpornością na zużycie. Dla wielu producentów oznacza to rzadszą wymianę narzędzi, czystsze wióry i niższy całkowity koszt jednostkowy w porównaniu z węglikiem spiekanym w odpowiednich zastosowaniach.
Gdzie PCD jest najczęściej stosowane w rzeczywistych zadaniach obróbczych?
Toczenie i wytaczanie elementów aluminiowych
Toczenie i rozwiercanie to główne zastosowania płytek PCD, szczególnie w obudowach i precyzyjnych otworach. TYPOWYM ZASTOSOWANIEM jest precyzyjna obróbka otworów w częściach samochodowych. Jest to istotne, gdy rozmiar otworu, okrągłość i wykończenie wpływają na jakość montażu.
Frezowanie materiałów nieżelaznych ściernych
Frezowanie PCD jest powszechnie stosowane w obróbce aluminium o wysokiej zawartości krzemu, MMC i materiałów kompozytowych. Jego obszary zastosowań obejmują obróbkę materiałów ściernych, takich jak MMC i stopy aluminium o wysokiej zawartości krzemu, a także obróbkę węglików spiekanych, twardej gumy, grafitu i innych materiałów.
Wiercenie i rozwiercanie otworów precyzyjnych
Mikro wiercenie i rozwiercanie PCD wspomaga precyzyjne wykonywanie otworów w elektronice, medycynie i lekkich metalach. Mikro wiertło PCD charakteryzuje się wysoką twardością, odpornością na zużycie i stosunkowo długą żywotnością w porównaniu z tradycyjnym mikro wiertłem węglikowym. Mikro wiertło PCD, w porównaniu z tradycyjnym mikro wiertłem węglikowym, umożliwia obróbkę ścianek otworu z lepszą jakością.
Dlaczego PCBN sprawdza się tak dobrze w obróbce materiałów utwardzonych?
Jakie materiały utwardzone nadają się na narzędzia PCBN?
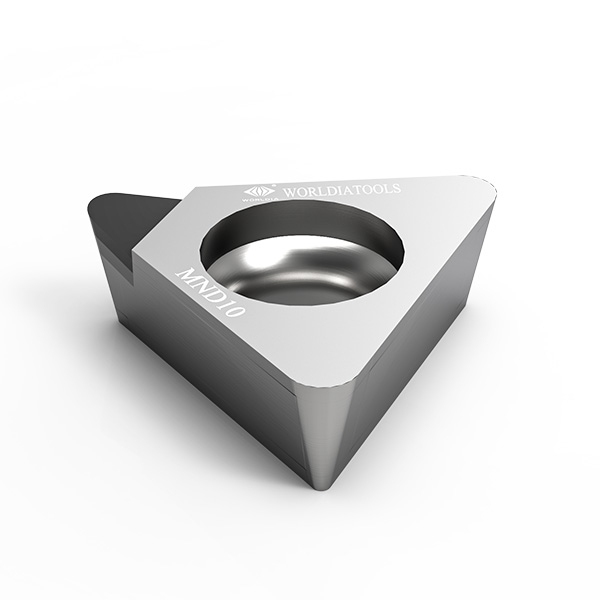
Wkłady PCBN Są szeroko stosowane w hartowanej stali, żeliwie i elementach metalurgii proszków. Stały się obecnie preferowanym materiałem do obróbki materiałów trudnoobrabialnych, w tym stali hartowanej, żeliwa, stopów wysokotemperaturowych i metalurgii proszków. Wybór gatunku zależy od poziomu twardości oraz tego, czy cięcie jest ciągłe, przerywane czy mocno przerywane.
W jaki sposób PCBN wspiera toczenie na twardo i precyzyjną obróbkę wykańczającą?
Narzędzia PCBN są często wybierane w celu zastąpienia lub ograniczenia szlifowania w procesach wykańczających, ponieważ utrzymują krawędź skrawającą w wysokich temperaturach. CBN charakteryzuje się wysoką odpornością na utlenianie, nie utlenia się nawet w temperaturze 1000°C i nie reaguje chemicznie z materiałami żelaznymi w temperaturach 1200–1300°C. Dlatego narzędzia CBN są często używane do obróbki na sucho, co daje im wyjątkową przewagę w obróbce metali żelaznych.
Ta kombinacja zapewnia stabilne toczenie na twardo, precyzyjne wymiary i doskonałą jakość powierzchni. Umożliwia obróbkę wysokiej jakości detali. Zwiększa wydajność obróbki detali.
Jakie warunki procesu wpływają na wydajność PCBN?
Cięcie ciągłe i przerywane
Do obróbki ciągłej zazwyczaj preferowane są gatunki odporne na zużycie, natomiast do obróbki przerywanej wymagane są trwalsze krawędzie skrawające. PNH0120: Nadaje się do obróbki ciągłej. PNH2018: Nadaje się do obróbki przerywanej. PNH3019: Nadaje się do obróbki przerywanej.
Prędkość skrawania, posuw i głębokość skrawania
Wyższa prędkość skrawania, wyższy posuw i większa głębokość skrawania mogą zwiększyć wydajność, ale równowaga jest niezbędna. Wyższe prędkości mogą poprawić wydajność, ale równowaga parametrów jest niezbędna do ochrony krawędzi skrawającej. W przypadku toczenia na twardo, sztywność i naddatek obrabiarki silnie wpływają na optymalny zakres parametrów.
Geometria narzędzia i przygotowanie krawędzi
Przygotowanie krawędzi jest kluczowe w przypadku materiału PCBN. Fazy, rozmiar ostrza, promień naroża i konstrukcja łamacza wióra bezpośrednio wpływają na siły skrawania i odporność na wykruszanie. W praktyce odpowiednio dobrana geometria często ma równie duże znaczenie, co wybór gatunku.
Jakie czynniki pomagają dopasować PCD i PCBN do właściwego zadania obróbkowego?
W jaki sposób użytkownicy powinni porównywać materiały obrabiane, cele produkcyjne i koszty?
Materiał jest najważniejszy: części nieżelazne zazwyczaj pasują do narzędzi PCD, podczas gdy hartowane części żelazne pasują do płytek PCBN. Następnie użytkownicy powinni porównać trwałość narzędzi, czas cyklu, wykończenie i spójność.
Jakie oznaki wskazują na niedopasowanie materiału narzędzia do jego zastosowania?
Szybkie zużycie powierzchni bocznej aluminium może wskazywać na niewłaściwy gatunek PCD lub niestabilną konfigurację. Narost na krawędzi może wskazywać na nieodpowiednią geometrię. Wykruszenia w hartowanej stali często sugerują obciążenie przerywane przekraczające wytrzymałość krawędzi. W takim przypadku użytkownicy powinni zweryfikować grupę materiałową, geometrię płytki, sztywność i sposób chłodzenia.
W jaki sposób Worldia może wesprzeć potrzeby w zakresie obróbki skrawaniem produktów PCD i PCBN?
W WorldiaOferujemy szeroką gamę supertwardych rozwiązań dla obu stron tego porównania. Koncentrując się na precyzji i innowacyjności, specjalizujemy się w rozwoju narzędzi skrawających i diamentowych materiałów funkcjonalnych. Dzięki ciągłemu rozwojowi technicznemu wprowadziliśmy znaczące innowacje w zakresie projektowania i produkcji, a także produktów pokrewnych.
Często zadawane pytania
P: Jaka jest różnica między PCD i PCBN?
A: PCD jest stosowany głównie do obróbki metali nieżelaznych, natomiast PCBN – do obróbki utwardzonych materiałów żelaznych. Narzędzia PCD są wykorzystywane głównie do obróbki metali nieżelaznych i materiałów niemetalicznych, takich jak ceramika techniczna, kamień, drewno, tworzywa sztuczne z włókna węglowego i druty syntetyczne. Główne obszary zastosowania narzędzi skrawających PCBN to stal hartowana, żeliwo i żelazo spiekane, a także elementy metalurgii proszków.
P: Kiedy powinienem użyć PCD zamiast węglika?
A: Używaj narzędzi skrawających PCD, gdy obróbka metali nieżelaznych wiąże się z dużą prędkością, zużyciem ściernym, długimi seriami produkcyjnymi lub surowymi wymaganiami dotyczącymi wykończenia. PCD zazwyczaj kosztuje więcej na początku, ale w odpowiednich materiałach często zapewnia lepszą trwałość i powtarzalność.
P: Czy PCBN nadaje się do obróbki stali hartowanej?
O: Tak. CBN charakteryzuje się wysoką odpornością na utlenianie, nie utlenia się nawet w temperaturze 1000°C i nie reaguje chemicznie z materiałami żelaznymi w temperaturach 1200–1300°C. Dlatego płytki PCBN są szeroko stosowane do toczenia na twardo, obróbki wykańczającej i precyzyjnej obróbki hartowanych elementów stalowych.