

Dlaczego złożone wyzwania związane z obróbką skrawaniem wymagają czegoś więcej niż tylko standardowego narzędzia skrawającego?
Złożone problemy z obróbką rzadko wynikają z jednego czynnika. Materiał ścierny może mieć cienkie ścianki, wąskie tolerancje, niestabilny przepływ wióra, przerywane skrawanie i agresywne cele dotyczące czasu cyklu. Narzędzie może przejść wczesną próbę, ale utracić geometrię krawędzi skrawającej w trakcie produkcji. Może to prowadzić do dryftu wymiarowego, powstawania zadziorów, słabej jakości wykończenia powierzchni lub nieoczekiwanych zmian narzędzi. Rozwiązania narzędziowe PCD obejmują cały system skrawający, a nie traktują płytki jako oddzielnego zakupu.
Które tryby awarii wskazują na problem na poziomie systemu?
Szybkie zużycie powierzchni przyłożenia zazwyczaj wskazuje na kontakt ścierny, nieodpowiedni dobór gatunku, nadmierną prędkość obrotową lub słabe bicie. Narost na krawędzi skrawającej często sygnalizuje niekorzystny kształt krawędzi, warunki skrawania lub interakcję materiału. Wykruszenia mogą być spowodowane obciążeniami przerywanymi, słabym podparciem, wibracjami lub niewystarczającą wytrzymałością krawędzi skrawającej. Gdy kilka objawów występuje jednocześnie, prosta zmiana gatunku może rozwiązać problem zamiast go rozwiązać. Przegląd musi uwzględniać materiał, geometrię, uchwyt, stan maszyny, mocowanie, doprowadzenie chłodziwa oraz kryteria kontroli.
Dlaczego stabilność procesu jest ważniejsza niż szczytowa wydajność próby?
Krótki okres próbny może faworyzować najszybszy zestaw parametrów, podczas gdy ekonomika produkcji zależy od powtarzalności w całej partii. Stabilna żywotność narzędzia ogranicza korekty offsetu, przerwy w inspekcjach i nieplanowane przestoje. Przewidywalne zużycie chroni również przed dalszym montażem, ponieważ średnica otworu, płaskość, chropowatość powierzchni i stan zadziorów pozostają w węższym zakresie. Dla klientów B2B kluczowym wskaźnikiem jest koszt jednostkowy akceptowalnego komponentu, a nie sama prędkość skrawania czy cena narzędzia.
Jak rozwiązania narzędziowe PCD pasują do materiałów ściernych i nieżelaznych?
W jaki sposób wybór gatunku PCD równoważy jakość wykończenia i odporność na zużycie?
Diament polikrystaliczny łączy w sobie bardzo wysoką twardość, niskie tarcie i wysoką przewodność cieplną, co sprawia, że PCD nadaje się do obróbki metali nieżelaznych i materiałów niemetalicznych o właściwościach ściernych. Struktury drobnoziarniste zapewniają ostre krawędzie i precyzyjne wykończenie, natomiast struktury mieszane lub grubsze zwiększają odporność na zużycie ścierne. PD01E wykorzystuje strukturę ziarna 1 mikrometra do uzyskania lustrzanego połysku i łączy jakość krawędzi z odpornością na uderzenia i ścieranie. PD10E wykorzystuje ziarno 10 mikrometrów i oferuje równowagę między wytrzymałością a odpornością na zużycie w typowych zastosowaniach z metalami nieżelaznymi.
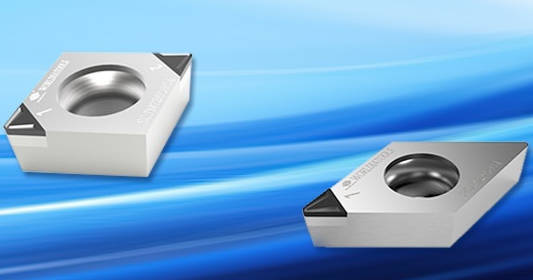
PD32E łączy cząsteczki diamentu o średnicy od 2 do 30 mikrometrów, przeznaczone do obróbki materiałów ściernych, takich jak kompozyty z osnową metalową i aluminium o wysokiej zawartości krzemu. CVDD nie zawiera spoiwa i zapewnia ekstremalną odporność na ścieranie, odporność termiczną i bardzo cienką krawędź skrawającą. Kupujący, którzy rozważają wybór gatunku i krawędzi, mogą zapoznać się z dostępnymi opcjami. Płytki PCD i CVDD do obróbki wykańczającej, zgrubnej i specjalistycznej obróbki metali nieżelaznych.
Jak geometria i przygotowanie krawędzi zmieniają sposób skrawania?
Wybór gatunku nie może zrekompensować nieodpowiedniej geometrii. Kąt natarcia, prześwit, promień naroża, rozmiar ostrza, kształt łamacza wiórów i jakość krawędzi skrawającej determinują sposób, w jaki obciążenie działa na narzędzie. Ostra, dodatnia krawędź może zmniejszyć siłę nacisku na cienką ściankę aluminiową. Mocniejsza krawędź może zapobiec przerwaniu kontaktu. Geometria Wiper może poprawić wykończenie lub umożliwić większy posuw, gdy sztywność maszyny i podparcie elementu są wystarczające. Kontrola wiórów chroni również zautomatyzowane gniazda, zapobiegając powstawaniu długich wiórów, które mogłyby uszkodzić wykończone powierzchnie lub zakłócić obciążenie.

Gdzie narzędzia PCD mogą poprawić dokładność i przepustowość?
Jakie korzyści przynoszą operacje toczenia i rozwiercania?
Zastosowania toczenia i wytaczania często wymagają powtarzalnej średnicy, okrągłości i wykończenia powierzchni w dużych partiach. Krawędzie PCD mogą ograniczyć narost materiału i zachować czysty profil skrawania w aluminium, stopach miedzi, magnezie, graficie i wybranych materiałach kompozytowych. Stabilna geometria krawędzi pomaga ograniczyć zmiany kompensacji podczas precyzyjnej obróbki otworów. Sukces nadal zależy od bicia promieniowego, mocowania, osadzenia płytek, sztywności maszyny i realistycznych kryteriów dotyczących końca okresu eksploatacji.
Jakie zmiany zachodzą w składnikach ściernych do frezowania?
Frezowanie wiąże się z powtarzającymi się obciążeniami wejściowymi i wyjściowymi, dlatego wyważenie frezu, dokładność gniazda płytki, wytrzymałość krawędzi i podparcie elementu stają się kluczowe. Kompozyty z wysokokrzemowym aluminium i osnową metalową mogą szybko zużywać węglik spiekany, co czyni PCD atrakcyjnym materiałem do dłuższych kampanii. Rozwiązanie do frezowania czołowego lub walcowego powinno być dopasowane do zawartości krzemu, głębokości skrawania, zazębienia, wydajności wrzeciona i docelowego wykończenia. Regulowane konstrukcje mogą pomóc w kontrolowaniu bicia, gdy wiele krawędzi skrawających dzieli przejście wykończeniowe.
W jaki sposób wiercenie i rozwiercanie stwarza dodatkowe ryzyko?
Mikrowiertła PCD zapewniają wysoką twardość, odporność na zużycie i stosunkowo długą żywotność w porównaniu z konwencjonalnymi mikrowiertłami stopowymi. Odpowiednie zastosowania obejmują metale i nieorganiczne materiały niemetaliczne, gdzie wymagana jest wysoka precyzja obróbki. Mikrowiertła PCD mogą również poprawić jakość ścianek otworów. W przypadku głębszych lub mniejszych otworów, odprowadzanie wiórów, bicie wrzeciona, podparcie wejścia, stan rowka wiórowego i długość wysięgu muszą być kontrolowane, ponieważ odporna na zużycie krawędź skrawająca nie jest w stanie skorygować niestabilnego ustawienia.
Jak inżynierowie powinni wybierać i weryfikować pakiet narzędzi PCD?
Jakie dane aplikacyjne powinien otrzymać dostawca?
Przydatne zapytanie techniczne obejmuje rysunek komponentu, specyfikację materiału, naddatek na obróbkę, sekwencję operacji, aktualne dane skrawania, dominujący tryb awarii itd. Przejrzyste dane wejściowe pozwalają inżynierowi aplikacji porównać standardową płytkę, frez wymienny, lutowane narzędzie specjalne, wiertło-rozwiertak lub narzędzie wielofunkcyjne bez polegania na ogólnych obietnicach.
Jak należy mierzyć próbę produkcyjną?
W próbie należy wykorzystać tę samą partię detali, maszynę, metodę mocowania, stan chłodziwa, plan kontroli i kryterium uszkodzenia dla każdego kandydata. Zespoły powinny rejestrować akceptowalne komponenty dla każdej krawędzi, czas cyklu, zmiany offsetu, częstotliwość kontroli, braki, czas wymiany narzędzia i potencjał regeneracji. Okno parametrów jest bardziej przydatne niż pojedynczy wynik szczytowy, ponieważ rzeczywista produkcja charakteryzuje się niewielkimi odchyleniami. Końcowe porównanie powinno obliczyć całkowity koszt na zgodny komponent i potwierdzić zdolność procesu w reprezentatywnej serii.
Kiedy narzędzie niestandardowe tworzy mierzalną wartość?
Rozwiązanie niestandardowe staje się atrakcyjne, gdy element zawiera połączone otwory, powierzchnie czołowe, kołnierze, rowki lub powierzchnie odniesienia, które obecnie wymagają użycia kilku narzędzi. Łączenie operacji może skrócić czas obróbki i ograniczyć błąd nakładania się cech. Dostosowanie pomaga również w przypadku trudnego dostępu, niestandardowych średnic, dużego zasięgu lub rygorystycznych wymagań dotyczących sztywności. Analiza ekonomiczna powinna uwzględniać koszt projektu, czas realizacji, łatwość serwisowania, konieczność ponownego szlifowania i wymiany końcówek oraz ryzyko produkcyjne związane ze specjalistycznym narzędziem pochodzącym z jednego źródła.

W jaki sposób Worldia może wspierać program rozwiązań narzędziowych PCD?
Jakie trasy produktów są dostępne?
W Worldia dostarczamy narzędzia obrotowe, takie jak precyzyjne rozwiertaki PCD, frezy profilowe, a także wymienne płytki, narzędzia do rowkowania i specjalne narzędzia tokarskie. Specjalna linia narzędzi PCD obsługuje geometrię specyficzną dla danego komponentu, podczas gdy szersza supertwarde narzędzia skrawające W ofercie znajdują się płytki, frezy, narzędzia do rowkowania, narzędzia grawerskie i powiązane rozwiązania.
W jaki sposób kupujący powinien rozpocząć współpracę techniczną?
Kupujący może zacząć od rysunków, danych procesowych, aktualnej wydajności narzędzi i jasno określonego celu ulepszeń. Worldia może następnie pomóc w przeprowadzeniu kontrolowanego badania dotyczącego dokładności, trwałości narzędzia, czasu cyklu i kosztu jednostkowego. Wymagania dotyczące ponownego ostrzenia i wymiany końcówek powinny zostać uwzględnione przed ostatecznym zaprojektowaniem narzędzia. Takie podejście zapewnia zespołom ds. zaopatrzenia i inżynierii wspólną bazę biznesową i pozwala uniknąć podejmowania decyzji wyłącznie na podstawie specyfikacji katalogowych.
Często zadawane pytania
Q: Jakie materiały najlepiej nadają się do rozwiązań narzędziowych PCD?
A: PCD jest powszechnie stosowany do obróbki metali nieżelaznych i materiałów niemetalicznych o właściwościach ściernych, w tym stopów aluminium, aluminium o wysokiej zawartości krzemu, kompozytów z osnową metalową, grafitu, twardej gumy, płyt drewnopochodnych i wybranych struktur kompozytowych. Materiały żelazne zazwyczaj wymagają innego materiału tnącego, ponieważ diament może niekorzystnie reagować pod wpływem ciepła cięcia.
Q: Czy narzędzia PCD mogą zastąpić węglik spiekany w każdej operacji?
O: Nie. PCD zapewnia najwyższą wartość tam, gdzie zużycie ścierne, długie serie produkcyjne, spójność wykończenia lub rzadsze wymiany narzędzi uzasadniają wyższy koszt początkowy. Węglik spiekany może pozostać lepszym wyborem w przypadku krótkich serii, nieodpowiednich materiałów, niestabilnego sprzętu lub operacji o ograniczonym narażeniu na zużycie.
Q: Jak zdefiniować trwałość narzędzia PCD?
A: Trwałość narzędzia powinna uwzględniać mierzalne kryteria uszkodzenia, takie jak dryft średnicy, chropowatość powierzchni, wysokość zadzioru, zużycie powierzchni przyłożenia, obciążenie skrawające lub niedopuszczalne uszkodzenie krawędzi. Liczenie wyłącznie godzin lub całkowitej liczby części może ukryć spadek jakości pod koniec cyklu narzędzia.
Q: Kiedy producent powinien zamówić niestandardowe narzędzie PCD Worldia?
A: Narzędzie niestandardowe zasługuje na ocenę, gdy kilka powiązanych funkcji, utrudniony dostęp, duża liczba zamówień, ścisłe tolerancje pozycjonowania lub zbyt długi czas wymiany narzędzia powodują mierzalne straty produkcyjne. Kontrolowane porównanie kosztów powinno potwierdzić oczekiwany zwrot.



