Worin unterscheiden sich PCD und PCBN bei maschinellen Anwendungen?
Worin unterscheiden sich PCD und PCBN hinsichtlich ihrer Materialzusammensetzung und ihres Schneidverhaltens?
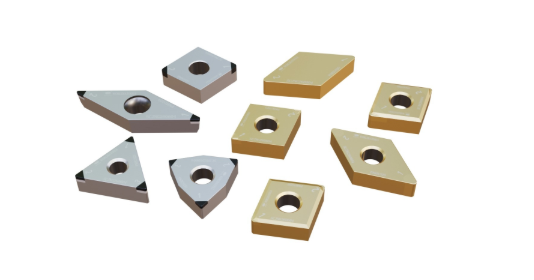
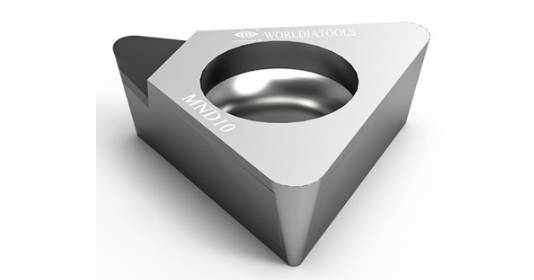
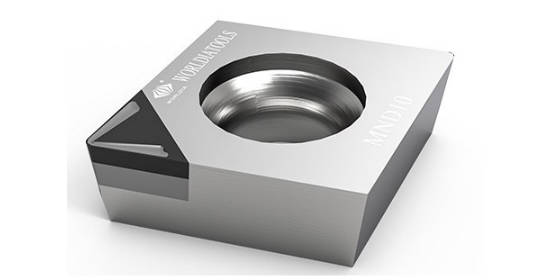
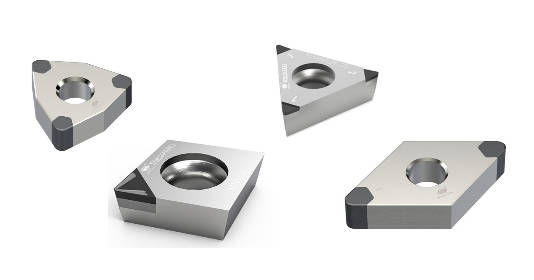
PCD und PCBN sind beides extrem harte Werkzeugwerkstoffe, die jedoch für sehr unterschiedliche Bearbeitungsumgebungen entwickelt wurden. Die Abkürzung PCD steht für „Wendeschneidplatte“. polykristalliner DiamanteinsatzEs basiert auf Diamantpartikeln, die auf ein Substrat gesintert sind. Polykristalliner Diamant (PCD) besteht aus Diamantpartikeln und Hartmetallsubstraten.
Dadurch erhält PCD-Material eine außergewöhnliche Härte, geringe Reibung und hervorragende Wärmeableitung. PCD-Werkzeuge zeichnen sich durch extrem hohe Härte, ausgezeichnete Wärmeleitfähigkeit, einen extrem niedrigen Reibungs- und Wärmeausdehnungskoeffizienten sowie eine hohe chemische Beständigkeit gegenüber Nichteisenmetallen und nichtmetallischen Werkstoffen aus.
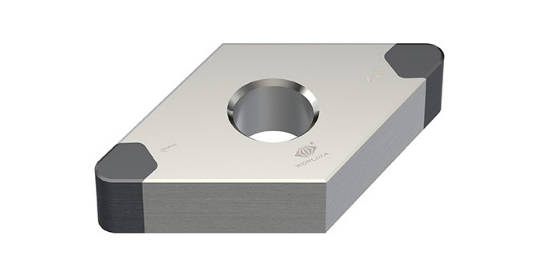
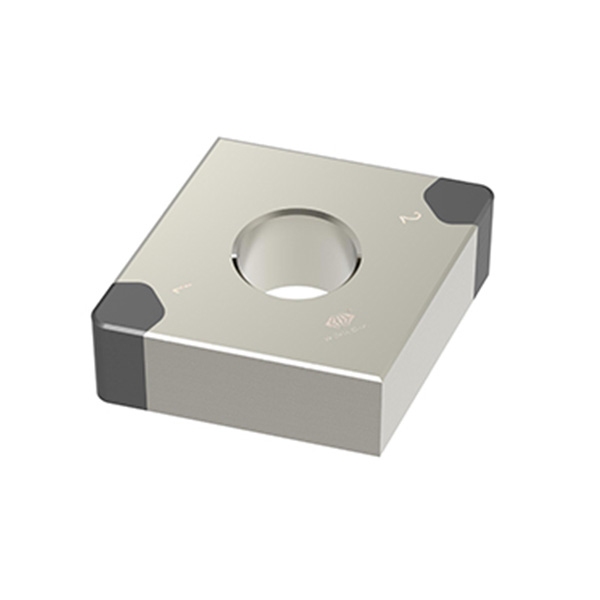
PCBN hingegen besteht aus kubischem Bornitrid und ist für die Bearbeitung von Eisenwerkstoffen vorgesehen. Polykristallines kubisches Bornitrid ist ein extrem harter Werkstoff, der aus kubischen Bornitrid-Mikropulvern hergestellt wird, die unter hohem Druck und hoher Temperatur in Gegenwart eines Bindemittels gesintert werden. Sein größter Vorteil ist die thermische und chemische Stabilität im Kontakt mit eisenhaltigen Werkstoffen. PCBN reagiert bei 1200–1300 °C nicht chemisch mit Eisenwerkstoffen.
Dieser Unterschied in der Kristallchemie erklärt das Schneidverhalten. Diamant erzielt hervorragende Ergebnisse bei Nichteisenmetallen und abrasiven Anwendungen, während PCBN-Materialien dort zuverlässig bleiben, wo gehärtete Stähle und Gusseisen hohe Temperaturen und starke Schneidkantenbelastungen erzeugen.
Warum wird PCD für die Bearbeitung von Nichteisenmetallen bevorzugt, während PCBN für gehärtete Werkstoffe verwendet wird?
Viele Maschinenbaubetriebe setzen für ihre täglichen Aufgaben auf PKD-Material. Sie benötigen langlebige Maschinen und legen Wert auf scharfe Kanten für exzellente Oberflächengüten. PKD eignet sich hervorragend für Aluminium, Kupfer und Magnesium. Auch Verbundwerkstoffe und Graphit lassen sich damit bearbeiten. Hersteller nutzen PKD-Werkzeuge vor allem zum Schneiden verschiedener Nichteisenmetalle. Diese Werkzeuge sind ebenso gut für die Formgebung nichtmetallischer Materialien geeignet. Gängige Beispiele sind technische Keramik, Stein und Holz. Kohlenstofffaserverstärkte Kunststoffe und synthetische Drähte lassen sich problemlos bearbeiten. Darüber hinaus verhindert ein PKD-Fräser das Anhaften von überschüssigem Material an der Schneide. Dadurch wird die Bildung von Aufbauschneiden vermieden. Dank dieser Eigenschaft bleiben die Teile maßgenau. Diese Präzision bleibt auch bei schnellen Bearbeitungsvorgängen erhalten.
PCBN-Werkzeuge eignen sich besser für gehärteten Stahl, Gusseisen und Sintermetalle. Hauptanwendungsgebiete für PCBN-Schneidwerkzeuge sind gehärtete Stähle, Gusseisen und Sintereisen sowie pulvermetallurgische Bauteile. Bei diesen Werkstoffen sind Hitzebeständigkeit, Warmhärte und Schnittsicherheit wichtiger als die Vorteile von Diamant gegenüber Nichteisenmetallen.
Wie wird PCD bei der Bearbeitung von Nichteisenmetallen eingesetzt?
Welche Nichteisenmetalle werden üblicherweise mit PKD bearbeitet?
Aluminiumlegierungen zählen zu den häufigsten Zielmaterialien für PKD-Schneidwerkzeuge, insbesondere in der Automobil- und Elektromobilitätsbranche. Worldia nennt die Bearbeitung von Aluminiumkomponenten wie Motorgehäusen, Batteriefächern und Fahrgestellteilen als Hauptanwendungen im Bereich der Elektromobilität. Auch Kupfer und Messing lassen sich mit PKD-Diamantwerkzeugen gut bearbeiten, da scharfe Schneiden das Verschmieren reduzieren und die Oberflächengüte verbessern.
PKD-Werkzeuge sind auch bei abrasiven Nichteisenmetallen und nichtmetallischen Werkstoffen hochwirksam. Diese Sorten werden häufig für die Bearbeitung von Nichteisenmetallen eingesetzt. Weitere erfolgreiche Anwendungsgebiete sind die Bearbeitung von Holz, MDF, MMC, Hartmetall, Hartgummi, Graphit usw. Bei hochsiliziumhaltigem Aluminium, MMC und Graphit ist die Verschleißfestigkeit von PKD-Werkzeugen besonders vorteilhaft.
Welche Vorteile bietet das PCD-Verfahren bei der Bearbeitung von Nichteisenmetallen?
Die Hauptvorteile von PKD liegen in seiner Verschleißfestigkeit, Schneidkantenschärfe und Wärmeleitfähigkeit. PD32E weist eine Korngröße von 2–30 µm auf und zeichnet sich durch eine einzigartige Kombination aus Verschleißfestigkeit, Schneidkantenfestigkeit und Schneidkantenqualität aus. Feinkörnige Sorten werden häufig für eine hohe Oberflächengüte gewählt, während zähere Sorten für Schrupp- und Unterbrechungsschnitte geeignet sind.
PCD verbessert auch die Produktivität in der Serienfertigung. PD10E hat eine Korngröße von 10 μm; es ist die universelle Sorte auf dem Markt und die erste Wahl für viele Anwendungen, die ein gutes Verhältnis von Zähigkeit und Verschleißfestigkeit erfordern. Für viele Hersteller bedeutet dies weniger Werkzeugwechsel, sauberere Späne und geringere Gesamtkosten pro Teil als bei Hartmetall in geeigneten Anwendungen.
Wo wird PCD üblicherweise in der praktischen Bearbeitung eingesetzt?
Drehen und Bohren von Aluminiumkomponenten
Drehen und Bohren sind die Hauptanwendungen von PKD-Wendeschneidplatten, insbesondere in Gehäusen und Präzisionsbohrungen. Ein typisches Anwendungsgebiet ist die Präzisionsbearbeitung von Bohrungen in Automobilteilen. Dies ist wichtig, wenn Bohrungsgröße, Rundheit und Oberflächengüte die Montagequalität beeinflussen.
Fräsen von abrasiven Nichteisenmetallen
Das PKD-Fräsen ist gängig bei hochsiliziumhaltigem Aluminium, Metallmatrix-Verbundwerkstoffen (MMC) und Verbundwerkstoffen. Zu seinen Anwendungsgebieten gehören die Bearbeitung abrasiver Werkstücke wie MMC und hochsiliziumhaltiger Aluminiumlegierungen sowie die Bearbeitung von Hartmetall, Hartgummi, Graphit und anderen Werkstoffen.
Bohren und Reiben für Präzisionslöcher
PKD-Mikrobohren und -Reiben ermöglichen die präzise Bohrungsherstellung in der Elektronik, Medizintechnik und Leichtmetallfertigung. PKD-Mikrobohrer zeichnen sich durch hohe Härte, Verschleißfestigkeit und vergleichsweise lange Standzeit gegenüber herkömmlichen Hartmetall-Mikrobohrern aus. Im Vergleich zu diesen ermöglichen sie eine qualitativ hochwertigere Bearbeitung der Bohrungswand.
Warum eignet sich PCBN gut für die Bearbeitung gehärteter Werkstoffe?
Welche gehärteten Werkstoffe eignen sich für PCBN-Werkzeuge?
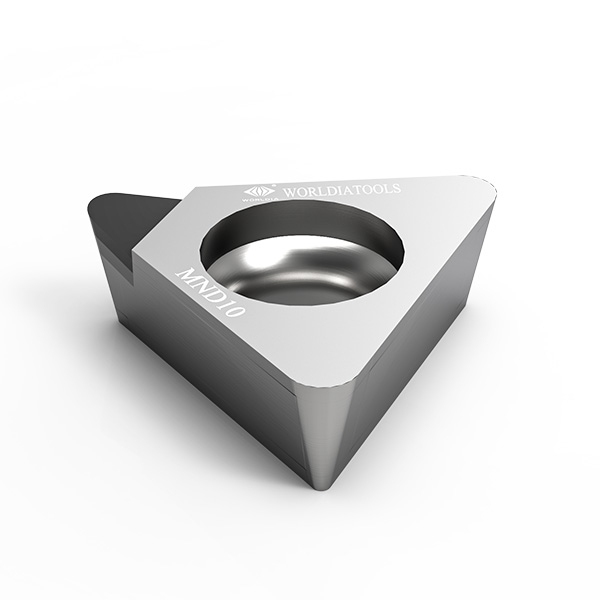
PCBN-Einsätze Sie werden häufig für gehärtete Stähle, Gusseisen und pulvermetallurgische Teile eingesetzt. Sie haben sich mittlerweile zu einem bevorzugten Werkstoff für die Bearbeitung schwer zerspanbarer Materialien entwickelt und finden Anwendung bei gehärtetem Stahl, Gusseisen, Hochtemperaturlegierungen und pulvermetallurgischen Bauteilen. Die Wahl der Werkstoffsorte hängt vom Härtegrad und der Schnittart (kontinuierlich, unterbrochen oder stark unterbrochen) ab.
Wie eignet sich PCBN für Hartdrehen und Präzisionsbearbeitung?
PCBN-Werkzeuge werden häufig zur Reduzierung oder zum Ersatz des Schleifens bei der Feinbearbeitung eingesetzt, da sie die Schneidkante auch bei hohen Temperaturen stabil halten. CBN ist hoch oxidationsbeständig, oxidiert selbst bei 1000 °C nicht und reagiert bei 1200–1300 °C nicht chemisch mit Eisenwerkstoffen. Daher werden CBN-Werkzeuge oft für die Trockenbearbeitung verwendet, was CBN einen einzigartigen Vorteil bei der Bearbeitung von Eisenmetallen verschafft.
Diese Kombination ermöglicht stabiles Hartdrehen, präzise Abmessungen und eine feine Oberflächengüte. Sie eignet sich für die Bearbeitung hochwertiger Werkstücke und steigert die Effizienz der Werkstückbearbeitung.
Welche Prozessbedingungen beeinflussen die Leistung von PCBN?
Kontinuierliches versus unterbrochenes Schneiden
Für kontinuierliche Schnitte eignen sich im Allgemeinen verschleißfeste Werkstoffe, während für unterbrochene Schnitte robustere Schneidkanten benötigt werden. PNH0120: Geeignet für die kontinuierliche Bearbeitung. PNH2018: Geeignet für die unterbrochene Bearbeitung. PNH3019: Geeignet für die intensive, unterbrochene Bearbeitung.
Schnittgeschwindigkeit, Vorschub und Schnitttiefe
Höhere Schnittgeschwindigkeiten, höhere Vorschübe und größere Schnitttiefen steigern den Ausstoß, jedoch ist eine ausgewogene Bearbeitung unerlässlich. Höhere Geschwindigkeiten verbessern die Produktivität, aber eine optimale Parameterbalance ist notwendig, um die Schneidkante zu schonen. Beim Hartdrehen beeinflussen Maschinensteifigkeit und Aufmaß maßgeblich den optimalen Parameterbereich.
Werkzeuggeometrie und Schneidkantenvorbereitung
Die Schneidkantenvorbereitung ist bei PCBN-Werkstoffen entscheidend. Fasen, Hongröße, Eckenradius und Spanbrecherdesign beeinflussen die Schnittkräfte und die Ausbruchfestigkeit direkt. In der Praxis ist die optimale Geometrie oft genauso wichtig wie die Wahl der Werkstoffsorte.
Welche Faktoren helfen bei der Auswahl der richtigen Bearbeitungsaufgabe für PCD und PCBN?
Wie sollten Anwender Werkstückmaterial, Produktionsziele und Kosten vergleichen?
Das Material ist entscheidend: Nichteisenmetallteile werden üblicherweise mit PKD-Werkzeugen bearbeitet, gehärtete Eisenmetallteile hingegen mit PCBN-Wendeschneidplatten. Anschließend sollten Anwender Werkzeugstandzeit, Zykluszeit, Oberflächengüte und Konsistenz vergleichen.
Welche Anzeichen deuten auf eine Diskrepanz zwischen Werkzeugmaterial und Anwendung hin?
Schneller Flankenverschleiß an Aluminium kann auf die falsche PKD-Sorte oder eine instabile Aufspannung hinweisen. Eine Aufbauschneide kann auf eine ungeeignete Geometrie hindeuten. Ausbrüche in gehärtetem Stahl lassen oft auf eine unterbrochene Belastung schließen, die die Zähigkeit der Schneide übersteigt. In solchen Fällen sollten Anwender die Werkstoffgruppe, die Geometrie des Wendeschneidplatteneinsatzes, die Steifigkeit und die Kühlung überprüfen.
Wie kann Worldia die Bearbeitungsanforderungen mit PCD- und PCBN-Produkten erfüllen?
Bei WorldiaWir bieten ein breites Spektrum an hochharten Lösungen für beide Seiten dieses Vergleichs. Mit einem starken Fokus auf Präzision und Innovation sind wir auf die Entwicklung von Schneidwerkzeugen und diamantfunktionalen Werkstoffen spezialisiert. Durch kontinuierliche technische Weiterentwicklungen haben wir bedeutende Innovationen in Design und Fertigung sowie bei verwandten Produkten erzielt.
FAQ (häufig gestellte Fragen)
F: Worin besteht der Unterschied zwischen PCD und PCBN?
A: PCD wird hauptsächlich für Nichteisenmetalle und nichtmetallische Werkstoffe verwendet, während PCBN vorwiegend für gehärtete Eisenwerkstoffe eingesetzt wird. PCD-Werkzeuge dienen hauptsächlich der Bearbeitung von Nichteisenmetallen und nichtmetallischen Werkstoffen wie technischer Keramik, Stein, Holz, kohlenstofffaserverstärkten Kunststoffen und synthetischen Drähten. Die Hauptanwendungsgebiete für PCBN-Schneidwerkzeuge sind gehärtete Stähle, Gusseisen und Sintereisen sowie pulvermetallurgische Bauteile.
F: Wann sollte ich PCD anstelle von Hartmetall verwenden?
A: PKD-Schneidwerkzeuge eignen sich für die Bearbeitung von Nichteisenmetallen mit hohen Schnittgeschwindigkeiten, abrasivem Verschleiß, langen Produktionsläufen oder strengen Anforderungen an die Oberflächengüte. PKD-Werkzeuge sind in der Anschaffung meist teurer, bieten aber bei geeigneten Werkstoffen oft eine längere Standzeit und höhere Präzision.
F: Ist PCBN gut für die Bearbeitung von gehärtetem Stahl geeignet?
A: Ja. CBN weist eine hohe Oxidationsbeständigkeit auf, oxidiert selbst bei 1000 °C nicht und reagiert bei 1200–1300 °C nicht chemisch mit Eisenwerkstoffen. Daher werden PCBN-Wendeschneidplatten häufig zum Hartdrehen, Schlichten und zur Präzisionsbearbeitung von gehärteten Stahlteilen eingesetzt.