

¿Por qué los desafíos de mecanizado complejos requieren más que una herramienta de corte estándar?
Los problemas complejos de mecanizado rara vez se deben a una sola variable. El material abrasivo puede presentar paredes delgadas, tolerancias estrictas, flujo de viruta inestable, interrupción del contacto y objetivos de tiempo de ciclo exigentes. Una herramienta puede superar una prueba inicial, pero perder geometría del filo durante la producción. Posteriormente, pueden producirse desviaciones dimensionales, formación de rebabas, un acabado superficial deficiente o cambios inesperados de herramienta. Las soluciones de herramientas de PCD abordan el sistema de corte completo, en lugar de considerar un inserto como una compra aislada.
¿Qué modos de fallo revelan un problema a nivel de sistema?
El desgaste rápido del flanco suele indicar contacto abrasivo, selección inadecuada del grado de material, velocidad excesiva o mala excentricidad. La acumulación de material en el filo a menudo señala una forma de filo desfavorable, condiciones de corte inadecuadas o interacción deficiente del material. El astillado puede ser consecuencia de cargas intermitentes, soporte débil, vibraciones o resistencia insuficiente del filo. Cuando aparecen varios síntomas a la vez, una simple sustitución del grado de material puede trasladar el problema en lugar de solucionarlo. La revisión debe incluir el material, la geometría, el portaherramientas, el estado de la máquina, la sujeción, el suministro de refrigerante y los criterios de inspección.
¿Por qué la estabilidad del proceso importa más que el rendimiento máximo en el ensayo?
Una prueba breve puede favorecer la configuración de parámetros más rápida, mientras que la rentabilidad de la producción depende de la repetibilidad en todo el lote. Una vida útil estable de la herramienta reduce las correcciones de desviación, las interrupciones de inspección y las paradas no planificadas. El desgaste predecible también protege el ensamblaje posterior, ya que el diámetro del orificio, la planitud, la rugosidad de la superficie y el estado de las rebabas se mantienen dentro de un rango más estrecho. Para los compradores B2B, la medida principal es el costo por componente aceptable, no solo la velocidad de corte o el precio de la herramienta.
¿Cómo se adaptan las soluciones de herramientas de PCD a los materiales abrasivos y no ferrosos?
¿Cómo se equilibra la selección del grado de PCD entre el acabado y la resistencia al desgaste?
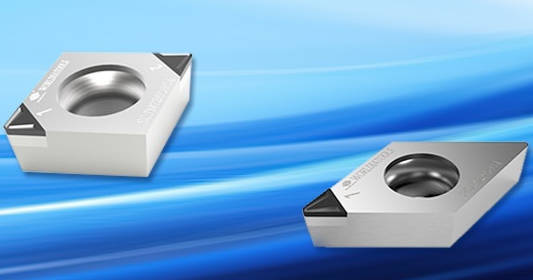
El diamante policristalino (PCD) combina una dureza muy alta, baja fricción y una elevada conductividad térmica, lo que lo hace idóneo para materiales no ferrosos y abrasivos no metálicos. Las estructuras de grano fino favorecen la obtención de bordes afilados y un acabado preciso, mientras que las estructuras mixtas o más gruesas mejoran la resistencia al desgaste abrasivo. El PD01E utiliza una estructura de grano de 1 micrómetro para un acabado espejo y combina la calidad del borde con la resistencia al impacto y a la abrasión. El PD10E utiliza un tamaño de grano de 10 micrómetros y ofrece un equilibrio general entre tenacidad y resistencia al desgaste para aplicaciones comunes en materiales no ferrosos.
PD32E combina partículas de diamante de 2 a 30 micrómetros para piezas abrasivas como compuestos de matriz metálica y aluminio con alto contenido de silicio. CVDD no contiene aglutinante y ofrece una resistencia extrema a la abrasión, idoneidad térmica y un filo de corte muy fino. Los compradores que evalúan las opciones de grado y filo pueden consultar Insertos de PCD y CVDD Para el acabado, el desbaste y el mecanizado de metales no ferrosos para aplicaciones específicas.
¿Cómo influyen la geometría y la preparación de los bordes en el comportamiento de corte?
La elección del grado no compensa una geometría inadecuada. El ángulo de ataque, la holgura, el radio de la esquina, el tamaño de la bruñida, la forma del rompevirutas y la calidad del filo determinan cómo se transmite la carga a la herramienta. Un filo positivo afilado puede reducir la fuerza sobre una pared delgada de aluminio. Un filo más resistente puede soportar el contacto interrumpido. La geometría del limpiador puede mejorar el acabado o permitir un avance mayor cuando la rigidez de la máquina y el soporte del componente son suficientes. El control de virutas también protege las celdas automatizadas al evitar que las virutas largas marquen las superficies acabadas o interfieran con la carga.

¿En qué aspectos las herramientas de PCD pueden mejorar la precisión y la productividad?
¿Qué ventajas ofrecen las operaciones de torneado y mandrinado?
Las aplicaciones de torneado y mandrinado suelen requerir un diámetro, redondez y acabado superficial uniformes en grandes lotes. Los filos de PCD limitan la acumulación de material y preservan un perfil de corte limpio en aluminio, aleaciones de cobre, magnesio, grafito y ciertos materiales compuestos. La geometría estable del filo ayuda a reducir las deformaciones durante el mecanizado de precisión de mandrinados. El éxito depende, sin embargo, de la excentricidad, la sujeción, el asentamiento de las plaquitas, la rigidez de la máquina y un criterio realista de fin de vida útil.
¿Qué cambios se producen al fresar componentes abrasivos?
El fresado introduce cargas repetidas de entrada y salida, por lo que el equilibrio de la fresa, la precisión del alojamiento del inserto, la resistencia del filo y el soporte del componente se vuelven críticos. El aluminio con alto contenido de silicio y los compuestos de matriz metálica pueden desgastar rápidamente el carburo, lo que hace que el PCD sea atractivo para campañas más largas. Una solución de fresado frontal o de hombro debe coincidir con el contenido de silicio, la profundidad de corte, el acoplamiento, la capacidad del husillo y el objetivo de acabado. Los diseños ajustables pueden ayudar a controlar la excentricidad cuando varios filos de corte comparten una pasada de acabado.
¿Cómo generan riesgos adicionales la perforación y el escariado?
Las microbrocas de PCD ofrecen alta dureza, resistencia al desgaste y una vida útil relativamente larga en comparación con las microbrocas de aleación convencionales. Son adecuadas para aplicaciones en metales y materiales inorgánicos no metálicos que requieren alta precisión de procesamiento. La microperforación con PCD también mejora la calidad de las paredes de los orificios. Para orificios más profundos o pequeños, es fundamental controlar la evacuación de virutas, la excentricidad del husillo, el soporte de entrada, el estado de la ranura y la longitud de proyección, ya que un filo resistente al desgaste no puede corregir una configuración inestable.
¿Cómo deben los ingenieros seleccionar y validar un paquete de herramientas PCD?
¿Qué datos de la solicitud debe recibir un proveedor?
Una consulta técnica útil incluye el dibujo del componente, la especificación del material, el margen de mecanizado, la secuencia de operaciones, los datos de corte actuales, el modo de fallo predominante, etc. Los datos de entrada claros permiten al ingeniero de aplicaciones comparar un inserto estándar, una fresa indexable, una herramienta especial soldada, un taladro-escariador o una herramienta combinada multifuncional sin depender de promesas genéricas.
¿Cómo se debe medir una prueba de producción?
La prueba debe utilizar el mismo lote de piezas, máquina, método de sujeción, condiciones de refrigeración, plan de inspección y criterio de fallo para cada candidato. Los equipos deben registrar los componentes aceptables por borde, el tiempo de ciclo, los cambios de compensación, la frecuencia de inspección, el desperdicio, el tiempo de cambio de herramienta y el potencial de reacondicionamiento. Un rango de parámetros es más útil que un único resultado máximo, ya que la producción real incluye pequeñas variaciones. La comparación final debe calcular el coste total por componente conforme y confirmar la capacidad del proceso en una ejecución representativa.
¿Cuándo genera una herramienta personalizada un valor cuantificable?
Una solución a medida resulta atractiva cuando un componente contiene orificios, caras, hombros, ranuras o superficies de referencia interconectadas que actualmente requieren varias herramientas. La combinación de operaciones puede reducir el tiempo improductivo y limitar el error de acumulación entre características. La personalización también facilita el acceso a zonas de difícil acceso, diámetros especiales, alcances largos o requisitos de rigidez estrictos. El análisis económico debe incluir el coste del diseño, el plazo de entrega, la facilidad de mantenimiento, el reafilado, el repintado y el riesgo de producción derivado de una herramienta especial de un solo proveedor.

¿Cómo puede Worldia brindar soporte a un programa de soluciones de herramientas PCD?
¿Qué rutas de distribución de productos están disponibles?
En Worldia, suministramos herramientas rotativas como escariadores PCD de alta precisión, fresas de perfil, junto con plaquitas intercambiables, herramientas de ranurado y herramientas de torneado especiales. La ruta de herramientas especiales PCD admite geometrías específicas de componentes, mientras que la ruta más amplia herramientas de corte superduras La cartera de productos abarca insertos, fresas, productos para ranurado, herramientas de grabado y soluciones relacionadas.
¿Cómo debe un comprador iniciar el proceso de interacción técnica?
Un comprador puede comenzar con planos, datos de procesos, el rendimiento actual de la herramienta y un objetivo de mejora claramente definido. Worldia Esto puede ayudar a diseñar un ensayo controlado centrado en la precisión, la vida útil de la herramienta, el tiempo de ciclo y el coste por componente. Los requisitos de reafilado y re-puntado deben considerarse antes de la finalización del diseño de la herramienta. Este enfoque proporciona a los equipos de compras e ingeniería una base comercial común y evita tomar una decisión basada únicamente en las especificaciones del catálogo.
Preguntas frecuentes
P: ¿Qué materiales son los más adecuados para las soluciones de herramientas de PCD?
A: El PCD suele ser adecuado para materiales no ferrosos y abrasivos no metálicos, como aleaciones de aluminio, aluminio con alto contenido de silicio, compuestos de matriz metálica, grafito, caucho duro, paneles de madera y ciertas estructuras compuestas. Los materiales ferrosos generalmente requieren otro material de corte, ya que el diamante puede reaccionar desfavorablemente al calor de corte.
P: ¿Pueden las herramientas de PCD sustituir al carburo en todas las operaciones?
R: No. El PCD ofrece el mayor valor cuando el desgaste abrasivo, las series de producción largas, la uniformidad del acabado o la reducción en el cambio de herramientas justifican el mayor costo inicial. El carburo puede seguir siendo la mejor opción para series cortas, materiales inadecuados, equipos inestables u operaciones con exposición limitada al desgaste.
P: ¿Cómo debería definirse la vida útil de las herramientas PCD?
A: La vida útil de la herramienta debe evaluarse mediante criterios de fallo medibles, como la variación del diámetro, la rugosidad superficial, la altura de la rebaba, el desgaste del flanco, la carga de corte o daños inaceptables en el filo. Contar únicamente las horas de uso o el número total de piezas puede ocultar una disminución de la calidad al final del ciclo de vida de la herramienta.
P: ¿Cuándo debería un fabricante solicitar una herramienta PCD de Worldia personalizada?
A: Una herramienta personalizada merece ser evaluada cuando varias funciones interconectadas, el acceso difícil, el alto volumen de producción, las estrictas tolerancias de posicionamiento o el excesivo tiempo de cambio de herramienta generan una penalización de producción cuantificable. Una comparación de costos controlada debería confirmar el retorno esperado.



