

Perché le sfide di lavorazione complesse richiedono più di un utensile da taglio standard?
I problemi di lavorazione complessi raramente derivano da una singola variabile. Materiali abrasivi possono presentare pareti sottili, tolleranze ristrette, flusso di truciolo instabile, innesto interrotto e tempi di ciclo stringenti. Un utensile può superare una prova iniziale ma perdere la geometria del tagliente durante la produzione. Possono verificarsi deriva dimensionale, formazione di bave, scarsa finitura superficiale o cambi utensile imprevisti. Le soluzioni di utensili in PCD (Polymer Condensed Demand) considerano l'intero sistema di taglio, anziché trattare un inserto come un acquisto isolato.
Quali modalità di guasto rivelano un problema a livello di sistema?
L'usura rapida del fianco del tagliente è solitamente indice di contatto abrasivo, selezione inadeguata del grado di materiale, velocità eccessiva o scarsa concentricità. Il riporto di materiale sul tagliente spesso segnala una forma del tagliente sfavorevole, condizioni di taglio inadeguate o interazione con il materiale. La scheggiatura può derivare da carichi interrotti, supporto inadeguato, vibrazioni o insufficiente resistenza del tagliente. Quando si presentano diversi sintomi contemporaneamente, una semplice sostituzione del grado di materiale potrebbe spostare il problema anziché risolverlo. L'analisi deve includere materiale, geometria, portautensili, condizioni della macchina, serraggio, alimentazione del refrigerante e criteri di ispezione.
Perché la stabilità del processo è più importante delle prestazioni massime durante la sperimentazione?
Una prova breve può favorire la configurazione dei parametri più rapida, mentre l'economia della produzione dipende dalla ripetibilità sull'intero lotto. Una durata stabile dell'utensile riduce le correzioni di offset, le interruzioni dovute all'ispezione e gli arresti imprevisti. L'usura prevedibile protegge anche l'assemblaggio a valle, poiché la dimensione del foro, la planarità, la rugosità superficiale e la presenza di bave rimangono entro un intervallo più ristretto. Per gli acquirenti B2B, il parametro centrale è il costo per componente accettabile, non la sola velocità di taglio o il prezzo dell'utensile.
In che modo le soluzioni di utensili in PCD si adattano a materiali abrasivi e non ferrosi?
In che modo la selezione del grado PCD bilancia finitura e resistenza all'usura?
Il diamante policristallino combina un'elevatissima durezza, un basso attrito e una forte conduttività termica, caratteristiche che lo rendono adatto per materiali non ferrosi e non metallici abrasivi. Le strutture a grana fine favoriscono bordi affilati e finiture di precisione, mentre le strutture miste o a grana più grossa migliorano la resistenza all'usura abrasiva. Il PD01E utilizza una struttura a grana di 1 micrometro per la finitura a specchio e combina la qualità del bordo con la resistenza agli urti e all'abrasione. Il PD10E utilizza una granulometria di 10 micrometri e offre un buon equilibrio tra tenacità e resistenza all'usura per le comuni applicazioni su materiali non ferrosi.
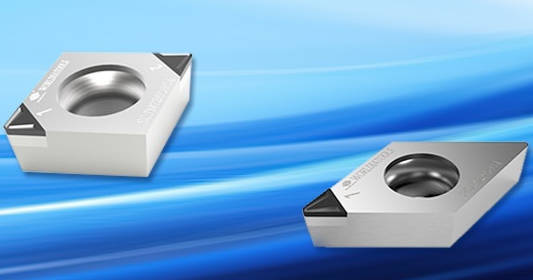
PD32E combina particelle di diamante da 2 a 30 micrometri per pezzi abrasivi come compositi a matrice metallica e alluminio ad alto contenuto di silicio. CVDD non contiene legante e offre un'estrema resistenza all'abrasione, idoneità termica e un tagliente molto fine. Gli acquirenti che valutano le opzioni di grado e tagliente possono consultare Inserti PCD e CVDD Per la finitura, la sgrossatura e la lavorazione di materiali non ferrosi specifici per determinate applicazioni.
In che modo la geometria e la preparazione del tagliente influenzano il comportamento di taglio?
La scelta del grado di affilatura non può compensare una geometria inadeguata. L'angolo di spoglia, il gioco, il raggio di curvatura, la dimensione della lappatura, la forma del rompitruciolo e la qualità del tagliente determinano il modo in cui il carico viene trasferito all'utensile. Un tagliente affilato può ridurre la forza esercitata su una parete sottile di alluminio. Un tagliente più robusto può resistere al contatto interrotto. La geometria del raschiatore può migliorare la finitura o supportare un avanzamento maggiore quando la rigidità della macchina e il supporto dei componenti sono sufficienti. Il controllo dei trucioli protegge anche le celle automatizzate impedendo che trucioli lunghi segnino le superfici finite o interferiscano con il caricamento.

In quali ambiti gli utensili PCD possono migliorare la precisione e la produttività?
Quali sono i vantaggi delle operazioni di tornitura e alesatura?
Le applicazioni di tornitura e alesatura spesso richiedono diametro, rotondità e finitura superficiale costanti su grandi lotti. I taglienti in PCD possono limitare l'accumulo di materiale e preservare un profilo di taglio pulito in alluminio, leghe di rame, magnesio, grafite e materiali compositi selezionati. La geometria stabile del tagliente contribuisce a ridurre le variazioni di compensazione durante la lavorazione di alesatura di precisione. Il successo dipende comunque da eccentricità, serraggio, posizionamento dell'inserto, rigidità della macchina e da un criterio realistico di fine vita.
Quali cambiamenti si verificano nei componenti abrasivi della fresatura?
La fresatura introduce carichi ripetuti in entrata e in uscita, pertanto l'equilibrio della fresa, la precisione dell'alloggiamento dell'inserto, la resistenza del tagliente e il supporto del componente diventano fattori critici. L'alluminio ad alto contenuto di silicio e i compositi a matrice metallica possono usurare rapidamente il carburo, rendendo il PCD una soluzione interessante per campagne di lavorazione più lunghe. Una soluzione di fresatura frontale o della spalla dovrebbe essere adatta al contenuto di silicio, alla profondità di taglio, all'impegno, alla capacità del mandrino e alla finitura desiderata. I design regolabili possono aiutare a controllare l'eccentricità quando più taglienti condividono una passata di finitura.
In che modo la foratura e l'alesatura creano rischi aggiuntivi?
Le micro-punte in PCD offrono elevata durezza, resistenza all'usura e una durata relativamente lunga rispetto alle micro-punte in lega convenzionali. Le applicazioni adatte includono materiali metallici e non metallici inorganici dove è richiesta un'elevata precisione di lavorazione. La microforatura in PCD può anche migliorare la qualità delle pareti del foro. Per fori più profondi o più piccoli, è necessario tenere sotto controllo l'evacuazione dei trucioli, l'eccentricità del mandrino, il supporto di ingresso, le condizioni della scanalatura e la lunghezza di proiezione, poiché un tagliente resistente all'usura non può correggere una configurazione instabile.
Come dovrebbero gli ingegneri selezionare e validare un pacchetto di utensili PCD?
Quali dati relativi all'applicazione dovrebbe ricevere un fornitore?
Una richiesta di informazioni tecniche utile include il disegno del componente, le specifiche del materiale, la tolleranza di lavorazione, la sequenza operativa, i dati di taglio attuali, la modalità di guasto dominante e così via. Dati chiari consentono a un ingegnere applicativo di confrontare un inserto standard, una fresa indicizzabile, un utensile speciale brasato, una punta-alesatore o un utensile combinato multifunzione senza dover fare affidamento su promesse generiche.
Come si dovrebbe misurare una prova di produzione?
La prova dovrebbe utilizzare lo stesso lotto di pezzi, la stessa macchina, lo stesso metodo di bloccaggio, le stesse condizioni del liquido di raffreddamento, lo stesso piano di ispezione e lo stesso criterio di guasto per ogni candidato. I team dovrebbero registrare i componenti accettabili per bordo, il tempo di ciclo, le variazioni di offset, la frequenza di ispezione, gli scarti, il tempo di cambio utensile e il potenziale di ricondizionamento. Un intervallo di parametri è più utile di un singolo risultato di picco perché la produzione reale include piccole variazioni. Il confronto finale dovrebbe calcolare il costo totale per componente conforme e confermare la capacità del processo su una produzione rappresentativa.
Quando uno strumento personalizzato crea un valore misurabile?
Una soluzione personalizzata diventa interessante quando un componente presenta fori, superfici piane, spalle, scanalature o superfici di riferimento interconnesse che attualmente richiedono diversi utensili. La combinazione delle operazioni può ridurre i tempi non di taglio e limitare gli errori di sovrapposizione tra le diverse caratteristiche. La personalizzazione è utile anche in caso di accesso difficile, diametri speciali, lunghe distanze o requisiti di rigidità stringenti. L'analisi economica deve includere i costi di progettazione, i tempi di consegna, la manutenibilità, la riaffilatura, la rifinitura e il rischio di produzione derivante dall'utilizzo di un unico utensile speciale.

In che modo Worldia può supportare un programma di soluzioni per utensili PCD?
Quali percorsi di prodotto sono disponibili?
In Worldia forniamo utensili rotanti come alesatori PCD di alta precisione, frese per profili, insieme a inserti intercambiabili, utensili per scanalatura e utensili speciali per tornitura. Il percorso degli utensili speciali PCD supporta la geometria specifica del componente, mentre il più ampio utensili da taglio super resistenti Il portfolio comprende inserti, frese, prodotti per la scanalatura, utensili per l'incisione e soluzioni correlate.
Come dovrebbe un acquirente iniziare un contatto tecnico?
Un acquirente può iniziare con disegni, dati di processo, prestazioni attuali degli strumenti e un obiettivo di miglioramento chiaramente definito. Worldia Ciò può quindi contribuire a definire una sperimentazione controllata in termini di precisione, durata dell'utensile, tempo di ciclo e costo per componente. I requisiti di riaffilatura e rifinitura dovrebbero essere presi in considerazione prima che la progettazione dell'utensile diventi definitiva. Questo approccio fornisce ai team di approvvigionamento e ingegneria una base commerciale condivisa ed evita di prendere decisioni basate esclusivamente sulle specifiche di catalogo.
Domande frequenti
Q: Quali materiali sono più adatti alle soluzioni di stampaggio PCD?
A: Il PCD è generalmente adatto a materiali non ferrosi e non metallici abrasivi, tra cui leghe di alluminio, alluminio ad alto contenuto di silicio, compositi a matrice metallica, grafite, gomma dura, pannelli a base di legno e determinate strutture composite. I materiali ferrosi generalmente richiedono un altro materiale da taglio perché il diamante può reagire negativamente al calore di taglio.
Q: Gli utensili in PCD possono sostituire quelli in carburo in ogni operazione?
R: No. Il PCD offre il massimo valore laddove l'usura abrasiva, le lunghe serie di produzione, la consistenza della finitura o la riduzione dei cambi utensile giustificano il costo iniziale più elevato. Il carburo può rimanere la scelta migliore per brevi serie, materiali non idonei, attrezzature instabili o operazioni con esposizione all'usura limitata.
Q: Come si dovrebbe definire la durata di vita degli utensili in PCD?
A: La durata di vita di un utensile dovrebbe essere calcolata utilizzando un criterio di guasto misurabile, come la deriva del diametro, la rugosità superficiale, l'altezza della bava, l'usura del fianco, il carico di taglio o danni inaccettabili al tagliente. Contare solo le ore o il numero totale di pezzi può nascondere un calo di qualità verso la fine del ciclo di vita dell'utensile.
Q: Quando un produttore dovrebbe richiedere uno strumento PCD personalizzato da Worldia?
A: Uno strumento personalizzato merita di essere valutato quando diverse caratteristiche interconnesse, difficoltà di accesso, volumi di produzione elevati, tolleranze di posizionamento rigorose o tempi di cambio utensile eccessivi creano una penalizzazione misurabile della produzione. Un confronto controllato dei costi dovrebbe confermare il ritorno sull'investimento previsto.



