

複雑な機械加工の課題には、なぜ標準的な切削工具以上のものが必要なのか?
複雑な機械加工の問題は、単一の要因から生じることはほとんどありません。研磨材は、薄肉加工、厳しい公差、不安定な切りくずの流れ、断続的な切削接触、厳しいサイクルタイム目標など、さまざまな要因で発生する可能性があります。工具は初期の試作では合格しても、生産中に刃先形状が失われることがあります。その結果、寸法ずれ、バリの発生、表面仕上げの不良、予期せぬ工具交換などが発生する可能性があります。PCDのツーリングソリューションは、インサートを単体で購入するのではなく、切削システム全体に対応します。
どの故障モードがシステムレベルの問題を明らかにしているか?
側面摩耗が急速に進む場合は、通常、研削接触、不適切なグレード選択、過剰な速度、または振れ不良が原因です。構成刃先は、多くの場合、好ましくない刃先形状、切削条件、または材料間の相互作用を示しています。チッピングは、断続的な負荷、弱い支持、振動、または不十分な刃先強度によって発生する可能性があります。複数の症状が同時に現れる場合、単純なグレード変更では、プロセスを解決するのではなく、問題を別の場所に移動させるだけになる可能性があります。レビューには、材料、形状、ホルダ、機械の状態、クランプ、クーラント供給、および検査基準を含める必要があります。
なぜ、試験における最高性能よりも、プロセスの安定性が重要なのか?
短時間の試運転では最も高速なパラメータ設定が有利になる場合がある一方、生産コストはバッチ全体にわたる再現性に依存します。工具寿命が安定すれば、オフセット修正、検査の中断、予期せぬ停止を減らすことができます。また、摩耗が予測可能であれば、穴径、平面度、表面粗さ、バリの状態がより狭い範囲に収まるため、後工程の組立工程も保護されます。B2Bバイヤーにとって、最も重要な指標は、切削速度や工具価格だけではなく、許容可能な部品あたりのコストです。
PCDのツーリングソリューションは、研磨材と非鉄金属材料にどのように適合するのでしょうか?
PCDグレードの選定は、表面仕上げと耐摩耗性をどのようにバランスさせるのでしょうか?
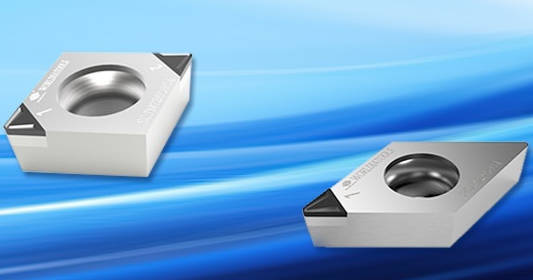
多結晶ダイヤモンドは、非常に高い硬度、低い摩擦係数、そして優れた熱伝導性を兼ね備えているため、非鉄金属や摩耗性の高い非金属材料の加工に適しています。微細な結晶粒構造は鋭利な刃先と精密な仕上げを可能にし、混合構造や粗い結晶粒構造は耐摩耗性を向上させます。PD01Eは1マイクロメートルの結晶粒構造を採用し、鏡面仕上げを実現するとともに、刃先の品質と耐衝撃性、耐摩耗性を兼ね備えています。PD10Eは10マイクロメートルの結晶粒サイズを採用し、一般的な非鉄金属用途において、靭性と耐摩耗性のバランスに優れています。
PD32Eは、金属マトリックス複合材や高ケイ素アルミニウムなどの研磨加工に適した、2~30マイクロメートルのダイヤモンド粒子を組み合わせた製品です。CVDDはバインダーを含まず、極めて高い耐摩耗性、耐熱性、そして非常に鋭い刃先を実現します。グレードや刃先のオプションを検討されているお客様は、以下の情報をご確認ください。 PCDおよびCVDDインサート 仕上げ加工、荒加工、および用途に応じた非鉄金属加工用。
形状と刃先加工は、切削挙動にどのような影響を与えるのか?
グレードの選択だけでは、不適切な形状を補うことはできません。すくい角、クリアランス、コーナー半径、ホーニングサイズ、チップブレーカー形状、および切削刃の品質によって、負荷が工具にどのように伝わるかが決まります。鋭利な正の刃先は、薄いアルミニウム壁にかかる力を軽減できます。より強い刃先は、断続的な接触に耐えることができます。ワイパー形状は、機械の剛性と部品の支持が十分な場合、仕上げを改善したり、より高い送り速度をサポートしたりできます。チップ制御は、長いチップが仕上げ面に跡を残したり、ロードを妨げたりするのを防ぐことで、自動化されたセルを保護します。

PCDツールは、どのような場面で精度と生産性を向上させることができるのか?
旋削加工と穴あけ加工はどのような利点をもたらすのでしょうか?
旋削加工や穴あけ加工では、大量生産においても一貫した直径、真円度、表面仕上げが求められることがよくあります。PCDエッジは、アルミニウム、銅合金、マグネシウム、グラファイト、および一部の複合材料において、肉盛り材の発生を抑制し、クリーンな切削プロファイルを維持できます。安定したエッジ形状は、精密穴あけ加工中の補正値の変化を低減するのに役立ちます。ただし、成功の鍵は、振れ精度、クランプ精度、インサートの装着状態、機械の剛性、そして現実的な寿命基準にあります。
研磨部品のフライス加工にはどのような変化がありますか?
フライス加工では、繰り返し入出庫負荷がかかるため、カッターのバランス、インサートポケットの精度、刃先の強度、および部品の支持が重要になります。高ケイ素アルミニウムや金属マトリックス複合材は超硬合金を急速に摩耗させるため、長期間の加工にはPCD(多結晶ディスク)が適しています。正面フライス加工や肩フライス加工のソリューションは、ケイ素含有量、切削深さ、係合、スピンドルの能力、および仕上げ目標に適合している必要があります。複数の切削刃が仕上げ加工パスを共有する場合、調整可能な設計によって振れを制御することができます。
穴あけ加工とリーミング加工は、どのような追加リスクを生み出すのでしょうか?
PCDマイクロドリルは、従来の合金マイクロドリルに比べて、高い硬度、耐摩耗性、そして比較的長い耐用年数を実現します。金属や無機非金属材料など、高い加工精度が求められる用途に適しています。PCDマイクロドリル加工は、穴壁の品質向上にも貢献します。より深い穴やより小さな穴を加工する場合、耐摩耗性に優れた刃先でも不安定なセットアップを修正することはできないため、切りくず排出、スピンドル振れ、エントリーサポート、フルートの状態、および突出長を適切に管理する必要があります。
エンジニアはPCDツールパッケージをどのように選定し、検証すべきか?
サプライヤーはどのようなアプリケーションデータを受け取るべきでしょうか?
有用な技術調査には、部品図、材料仕様、加工代、加工手順、現在の切削データ、主な故障モードなどが含まれます。明確な情報があれば、アプリケーションエンジニアは、一般的な説明に頼ることなく、標準インサート、インデックス式カッター、ろう付け特殊工具、ドリルリーマ、または多機能複合工具を比較検討できます。
生産試験はどのように評価すべきか?
試験では、すべての候補に対して、同一のワークピースバッチ、機械、クランプ方法、クーラント条件、検査計画、および不良判定基準を使用する必要があります。チームは、エッジあたりの許容部品数、サイクルタイム、オフセット変更、検査頻度、不良品数、工具交換時間、および再調整の可能性を記録する必要があります。実際の生産には小さな変動が含まれるため、単一のピーク結果よりもパラメータ範囲の方が有用です。最終的な比較では、適合部品あたりの総コストを計算し、代表的な実行におけるプロセス能力を確認する必要があります。
カスタムツールはいつ、測定可能な価値を生み出すのか?
部品に、複数の工具を必要とする連結した穴、面、肩部、溝、または基準面が含まれる場合、カスタムソリューションが魅力的な選択肢となります。加工工程を組み合わせることで、非切削時間を短縮し、形状間の累積誤差を抑えることができます。また、カスタマイズは、アクセスが困難な箇所、特殊な直径、長いリーチ、または厳しい剛性要件にも対応できます。経済的な検討においては、設計コスト、リードタイム、保守性、再研削、再チップ、および単一供給元からの特殊工具によって生じる生産リスクを考慮する必要があります。

WorldiaはPCDツーリングソリューションプログラムをどのようにサポートできますか?
利用可能な製品輸送ルートはどれですか?
Worldiaでは、高精度PCDリーマ、プロファイルカッターなどの回転工具に加え、交換可能なインサート、溝加工工具、特殊旋削工具を提供しています。PCD特殊工具ルートは部品固有の形状をサポートし、より広範な 超硬切削工具 製品ポートフォリオには、インサート、フライス、溝加工製品、彫刻工具、および関連ソリューションが含まれます。
購入者はどのようにして技術的なやり取りを始めるべきでしょうか?
購入者は、図面、プロセスデータ、現在のツール性能、そして明確に定義された改善目標から始めることができます。 世界 これにより、精度、工具寿命、サイクルタイム、部品あたりのコストを中心とした管理された試験の枠組みを構築するのに役立ちます。再研削と再チップの要件は、工具設計が最終決定される前に議論に含めるべきです。このアプローチにより、調達チームとエンジニアリングチームは共通の商業的基準を得ることができ、カタログ仕様のみに基づく決定を回避できます。
FAQ
Q: PCDツーリングソリューションに最適な材料は何ですか?
A:PCDは一般的に、アルミニウム合金、高ケイ素アルミニウム、金属基複合材料、グラファイト、硬質ゴム、木質パネル、および一部の複合構造物など、非鉄金属および研磨性の非金属材料に適しています。鉄系材料は、ダイヤモンドが切削熱によって好ましくない反応を起こす可能性があるため、通常は別の切削材料が必要です。
Q: PCD工具はあらゆる工程において超硬工具に取って代わることができるのか?
A:いいえ。PCDは、摩耗が激しい場合、長時間の生産、仕上がりの均一性、または工具交換回数の削減といった点で、初期コストの高さに見合うだけのメリットを発揮します。一方、超硬合金は、少量生産、不適切な材料、不安定な設備、または摩耗リスクの低い作業において、より良い選択肢となる場合があります。
Q: PCDツールの寿命はどのように定義されるべきでしょうか?
A:工具寿命の評価には、直径のずれ、表面粗さ、バリの高さ、逃げ面摩耗、切削負荷、許容できない刃先損傷など、測定可能な故障基準を用いるべきです。時間や総加工数だけを数えると、工具寿命末期における品質低下が見過ごされてしまう可能性があります。
Q: メーカーはどのような場合にWorldiaのカスタムPCDツールを依頼すべきでしょうか?
A:複数の連動する機能、アクセスの困難さ、大量生産、厳しい位置決め公差、または過剰な工具交換時間によって、測定可能な生産性低下が生じる場合、特注工具の評価を行うべきです。管理されたコスト比較によって、期待される投資対効果を確認する必要があります。



