

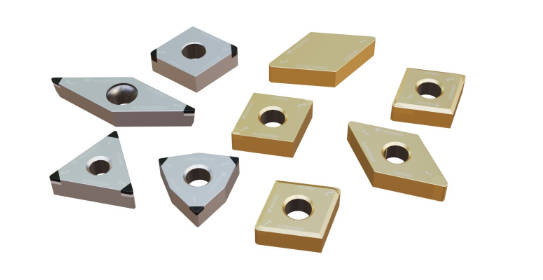
PCBN旋削インサート 切削対象が硬いという理由だけで、性能が劣るわけではありません。高精度な硬質旋削加工は、PCBN構造、CBN含有量、刃先加工、チップブレーカー、ノーズ形状、コーティング、研削品質、ホルダ剛性、切削パラメータなど、加工条件に合わせた設計が不可欠です。これらの要素が一致しないと、逃げ面の急速な摩耗、刃先の欠け、びびり振動、不安定な切りくず、寸法ずれ、表面仕上げ不良などを引き起こす可能性があります。購入者やプロセスエンジニアにとって重要なのは、どのインサートが最も強力かではなく、どの設計が加工対象物と切削条件に対して最適なバランスを提供するか、ということです。
PCBN旋削インサートの性能を決定づける設計変数とは?
PCBN挿入基板とCBN含有量は、耐摩耗性と靭性にどのような影響を与えるのか?
PCBNは、立方晶窒化ホウ素粒子をバインダーとともに高温高圧下で焼結することによって製造されます。この材料は、高硬度ワークピースの加工において、超硬合金やセラミックスよりも優れた耐摩耗性を発揮します。また、CBNは高温下でも酸化耐性を維持し、一般的な硬質旋削加工条件下では鉄系材料との化学反応も限定的です。これらの特性により、焼入れ鋼、鋳鉄、焼結鉄、粉末冶金などの用途に適しています。
CBN含有量、結晶構造、および結合剤系は、耐摩耗性と靭性のバランスに影響を与えます。耐摩耗性に優れた構造は、安定した連続的な接触に適していますが、靭性の高い構造は、断続的な接触時に安定性を高めることができます。あらゆる加工に最適な単一のPCBNインサートグレードは存在しません。グレードは、被削材の硬度、加工代変動、切削連続性、および想定される破損モードを考慮して選択する必要があります。

PCBNインサートのエッジ処理とチップブレーカーが切削安全性に変化をもたらすのはなぜですか?
切削刃の形状は、インサートに伝わる力の伝達方法を決定します。鋭利な刃先は切削圧力を低減し、精密な仕上げ加工を可能にしますが、より強度のある面取りまたはホーニング加工された刃先は、欠けを防ぐ効果が高くなります。刃先を過度に強化すると、特に細長い部品や不安定なセットアップでは、切削力と発熱が増加する可能性があります。適切なバランスは、剛性、切削深さ、および刃先がワークピースに繰り返し出入りするかどうかによって異なります。
チップブレーカーは、設計上の新たな変数となります。連続硬旋削加工では、溝の形状が不適切だと、長い切りくずが部品に巻き付いて加工面を傷つけてしまう可能性があります。適切なチップブレーカーを使用することで、切りくずを意図した送り速度と切削深さの範囲内に誘導し、カールさせることができます。したがって、切りくず制御は、単なる管理上の問題としてではなく、寸法精度と表面品質管理の一環として評価する必要があります。
PCBN旋削インサートは、硬質旋削加工条件にどのように適合させるべきか?
連続式PCBN旋削加工と断続式PCBN旋削加工では、どのような違いが生じるのか?
連続旋削では、切削刃に比較的安定した熱的および機械的負荷がかかります。刃先が切削に長時間接触するため、耐摩耗性と熱安定性が優先されることがよくあります。断続旋削では、インサートが切削に再進入するたびに衝撃が加わります。クロスホール、キー溝、不均一な材料、スケール、または分割された表面は、刃先の靭性とクランプの安定性をより重要にします。
切削速度、送り速度、切削深さ、冷却は、PCBN旋削インサートにどのような影響を与えるか?
切削速度は熱負荷を制御し、摩耗に大きな影響を与えます。送り速度とノーズ半径は、表面仕上げ、切りくず厚さ、切削力に影響します。切削深さは、刃先加工とチップブレーカーの範囲に適合している必要があります。仕上げ加工時に大きな切削代を無理に押し込むと、生産性の向上どころか、発熱、びびり振動、刃先損傷などの問題が発生する可能性があります。
PCBNは一般的に鉄系材料の乾式切削に適していますが、クーラントの使用方法は一定に保つ必要があります。断続的なクーラント供給は、切削刃に熱サイクルを引き起こす可能性があります。湿式切削が必要な場合は、流量と温度の安定性を管理する必要があります。試験データには、切削速度、送り速度、切削深さ、冷却方法、硬度、目標表面形状、およびインサートが仕様を満たさなくなった正確な位置を記録する必要があります。

PCBN旋削インサートの形状、コーティング、研削加工はどのように精度を制御するのか?
PCBN旋削インサートのノーズ半径、ワイパー、およびチップブレーカーの形状は、精度にどのように影響しますか?
ノーズ半径は、エッジ強度、ラジアル力、および仕上がり面に影響します。半径が大きいほど、理論上はより滑らかな形状を実現できますが、ラジアル力が大きくなると振動やたわみが発生する可能性があります。半径が小さいほど力は小さくなりますが、エッジの支持力は低下します。ワイパーの形状は、機械の剛性、アライメント、およびワークピースの支持が十分な場合、表面仕上げを向上させたり、送り速度を上げたりすることができます。
CNC PCBN工具の研削品質が重要な理由とは?
CNC PCBN工具の研削加工は、刃先形状、再現性、コーナー形状、および切削刃とインサート位置面との関係を決定します。わずかな不一致でも切削力が変化したり、有効工具点が移動したりする可能性があり、公差が厳しい場合には問題となります。検査では、公称インサート番号だけに頼るのではなく、刃先の状態、寸法、およびバッチの一貫性を確認する必要があります。
インサートの設計が再研磨や再ラッピングを許容する場合、再研磨によって使用可能期間を延長できます。ただし、修復後の形状は、ホルダおよび加工オフセットとの互換性を維持する必要があります。研削、ラッピング、研磨、検査、チップ交換、およびアプリケーションサポートを提供するサプライヤーは、購入者が初回使用時の性能とライフサイクルコストの両方を評価するのに役立ちます。
PCBNインサートは、バルブシートやその他の精密用途においてどのような性能を発揮するのか?
PCBNバルブシート加工において重要な設計要素とは?
バルブシート加工用のPCBNは、研磨材または高硬度材において、面取りサイズ、角度、同心度、表面仕上げ、およびエッジ状態を厳密に管理する必要があります。バルブシート加工では、断続的な接触や、エッジのごく一部に荷重が集中する狭い係合領域が生じる場合もあります。そのため、インサート形状、ガイドの安定性、振れ、および許容差の一貫性は、グレードの選択と同様に重要になります。
焼入れ鋼の旋削加工において、PCBNはPCDよりもどのような場合に優れた選択肢となるのか?
購入者が焼入れ鋼の旋削加工にPCDとPCBNを比較する場合、材料の化学的性質が最初の答えとなる。 りゅうしうんぶんぷ 挿入 一般的に、非鉄金属や研磨性の高い非金属ワークピースに関連付けられています。PCBNは、熱安定性と高温摩耗に対する耐性が重要な要件となる、焼入れ鋼、鋳鉄、焼結鉄などの鉄系材料向けに設計されています。

Worldiaは、購入者が適切なPCBN旋削インサートを選定するのをどのように支援できますか?
PCBN挿入技術照会には何を含めるべきか?
世界 ワークピースの図面、材料グレード、硬度、加工特性、加工代、公差、表面目標値、機械およびホルダ情報、現在のパラメータ、クーラント方式、および既存の工具寿命問題に基づいて、PCBN旋削加工用途を評価できます。これらの入力情報により、標準的なインサート要件と、カスタムエッジ、チップブレーカー、ワイパー、コーティング、またはグレードソリューションを区別することができます。
当社のPCBN製品オプションには、連続加工、軽度断続加工、断続加工、重度断続加工に対応したグレードが含まれています。関連製品としては、チップブレーカーインサート、ワイパー設計、カスタム旋削インサート、MANANOVA標準PCBNインサート、カスタム超硬工具などがあります。最適な製品を選択するには、型番だけで判断するのではなく、お客様の実際の加工プロセスに基づいて検証する必要があります。
PCBNインサートのサプライヤーはどのように評価すべきか?
PCBNインサートのサプライヤーは、アプリケーションサポート、グレードと形状の対応範囲、エッジの一貫性、トレーサビリティ、研削および検査能力、納期の信頼性、再生サポートといった基準で比較検討する必要があります。インサート1個あたりの価格だけでは、金型交換、機械のダウンタイム、検査頻度、不良品、オフセット補正などが製造コスト全体に影響を与えるため、全体像を把握することはできません。
当社は、超硬工具向けに、アプリケーションエンジニアリング、カスタムツール設計、精密研削、ラッピング、研磨、検査、チップ交換、再ラッピングなどのサービスを提供しています。お客様は、制御された試験を実施することで、刃先あたりの適合部品数、サイクルタイム、表面の均一性、工具交換頻度、および許容部品あたりのコストを比較できます。
FAQ
Q: PCBN旋削インサートは、硬質旋削加工においてどのくらいの期間使用できますか?
A:工具寿命に決まった数値はありません。寿命は、被削材の硬度、材料組成、切削の連続性、切削速度、送り速度、切削深さ、刃先加工、剛性、および破損基準によって異なります。寸法精度、表面仕上げ、摩耗、または加工安定性が許容範囲を超えた時点で、工具寿命は終了するはずです。
Q: PCBNインサートはバルブシート加工に使用できますか?
A:はい、PCBNインサートは、グレード、エッジ形状、ガイド、振れ、許容値、切削条件がバルブシートの材質と公差要件に適合する場合、バルブシートの面取りおよび関連する精密加工をサポートできます。
Q: 焼入れ鋼の旋削加工において、PCDとPCBNの違いは何ですか?
A:PCDは一般的に非鉄金属および研磨性非金属材料に適しています。PCBNは通常、硬化鉄系材料に選択されます。これは、切削材料が硬質旋削加工中に熱的および化学的安定性を維持するためです。最終的な選択は、実際のワークピースと加工条件に基づいて行う必要があります。



