

Por que os desafios complexos de usinagem exigem mais do que uma ferramenta de corte padrão?
Problemas complexos de usinagem raramente decorrem de uma única variável. Materiais abrasivos podem apresentar paredes finas, tolerâncias apertadas, fluxo de cavacos instável, engate interrompido e metas de tempo de ciclo agressivas. Uma ferramenta pode passar em um teste inicial, mas perder a geometria da aresta durante a produção. Desvios dimensionais, formação de rebarbas, acabamento superficial ruim ou trocas inesperadas de ferramentas podem ocorrer em seguida. As soluções de ferramentas PCD abordam todo o sistema de corte, em vez de tratar uma pastilha como uma compra isolada.
Quais modos de falha revelam um problema em nível de sistema?
O desgaste rápido da aresta de corte geralmente indica contato abrasivo, seleção inadequada da classe de corte, velocidade excessiva ou má concentricidade. A formação de aresta postiça frequentemente sinaliza uma forma de aresta desfavorável, condições de corte inadequadas ou interação com o material inadequada. Lascamento pode resultar de cargas interrompidas, suporte fraco, vibração ou resistência insuficiente da aresta de corte. Quando vários sintomas aparecem simultaneamente, uma simples substituição da classe de corte pode apenas transferir o problema em vez de resolvê-lo. A análise deve incluir o material, a geometria, o suporte, as condições da máquina, a fixação, o fornecimento de fluido de corte e os critérios de inspeção.
Por que a estabilidade do processo é mais importante do que o desempenho máximo do teste?
Um teste curto pode priorizar o conjunto de parâmetros mais rápido, enquanto a viabilidade econômica da produção depende da repetibilidade em todo o lote. Uma vida útil estável da ferramenta reduz correções de offset, interrupções por inspeção e paradas não planejadas. O desgaste previsível também protege a montagem subsequente, pois o diâmetro do furo, a planicidade, a rugosidade da superfície e a presença de rebarbas permanecem dentro de uma faixa mais estreita. Para compradores B2B, a principal métrica é o custo por componente aceitável, e não apenas a velocidade de corte ou o preço da ferramenta.
Como as soluções de ferramentas PCD se adaptam a materiais abrasivos e não ferrosos?
Como a seleção da classe PCD equilibra o acabamento e a resistência ao desgaste?
O diamante policristalino combina dureza muito alta, baixo atrito e forte condutividade térmica, o que torna o PCD adequado para materiais não ferrosos e abrasivos não metálicos. Estruturas de grãos finos proporcionam arestas afiadas e acabamento fino, enquanto estruturas mistas ou mais grossas melhoram a resistência ao desgaste abrasivo. O PD01E utiliza uma estrutura de grãos de 1 micrômetro para acabamento espelhado e combina qualidade de corte com resistência a impactos e abrasão. O PD10E utiliza um tamanho de grão de 10 micrômetros e oferece um equilíbrio geral entre tenacidade e resistência ao desgaste para aplicações comuns em materiais não ferrosos.
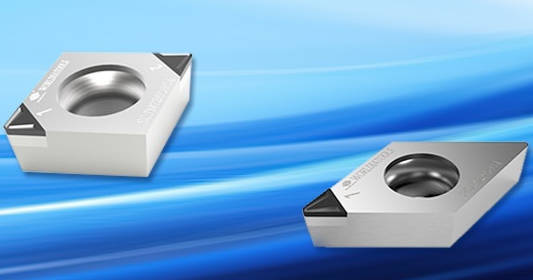
O PD32E combina partículas de diamante de 2 a 30 micrômetros para peças abrasivas, como compósitos de matriz metálica e alumínio com alto teor de silício. O CVDD não contém aglutinante e oferece extrema resistência à abrasão, adequação térmica e uma aresta de corte muito fina. Os compradores que avaliam as opções de grau e aresta podem consultar as informações disponíveis. Inserções PCD e CVDD Para acabamento, desbaste e usinagem de metais não ferrosos em aplicações específicas.
De que forma a geometria e o preparo da aresta alteram o comportamento de corte?
A escolha da classe de corte não compensa uma geometria inadequada. O ângulo de ataque, a folga, o raio de canto, o tamanho da aresta de brunimento, o formato do quebra-cavacos e a qualidade da aresta de corte determinam como a carga entra na ferramenta. Uma aresta de corte afiada pode reduzir a força em uma parede fina de alumínio. Uma aresta de corte mais resistente pode evitar o contato interrompido. A geometria do limpador pode melhorar o acabamento ou suportar uma taxa de avanço maior quando a rigidez da máquina e o suporte do componente forem suficientes. O controle de cavacos também protege as células automatizadas, evitando que cavacos longos marquem as superfícies acabadas ou interfiram no carregamento.

Em que situações as ferramentas PCD podem melhorar a precisão e a produtividade?
Quais são os benefícios das operações de torneamento e mandrilamento?
Em aplicações de torneamento e mandrilamento, é comum a necessidade de diâmetro, circularidade e acabamento superficial consistentes em grandes lotes. As arestas de corte de PCD podem limitar o acúmulo de material e preservar um perfil de corte limpo em alumínio, ligas de cobre, magnésio, grafite e alguns materiais compósitos. A geometria estável da aresta ajuda a reduzir as variações de compensação durante o usinagem de furos de precisão. O sucesso ainda depende da concentricidade, da fixação, do assentamento da pastilha, da rigidez da máquina e de um critério realista de fim de vida útil.
Que alterações ocorrem nos componentes abrasivos de fresagem?
A fresagem introduz cargas repetidas de entrada e saída, tornando o balanceamento da ferramenta, a precisão do alojamento da pastilha, a resistência da aresta de corte e o suporte do componente críticos. O alumínio com alto teor de silício e os compósitos de matriz metálica podem desgastar o metal duro rapidamente, o que torna o PCD atraente para aplicações de longa duração. Uma solução de fresagem de face ou de ombro deve ser compatível com o teor de silício, a profundidade de corte, o engate, a capacidade do fuso e o acabamento desejado. Projetos ajustáveis podem ajudar a controlar a excentricidade quando várias arestas de corte compartilham uma passada de acabamento.
De que forma a perfuração e o alargamento criam riscos adicionais?
As microbrocas de PCD oferecem alta dureza, resistência ao desgaste e vida útil relativamente longa em comparação com as microbrocas de liga convencionais. São adequadas para aplicações em materiais metálicos e inorgânicos não metálicos onde se exige alta precisão de usinagem. A microfuração com PCD também pode melhorar a qualidade da parede do furo. Para furos mais profundos ou menores, a evacuação de cavacos, a excentricidade do eixo, o suporte de entrada, a condição da aresta de corte e o comprimento de projeção devem ser controlados, pois uma aresta resistente ao desgaste não corrige uma configuração instável.
Como os engenheiros devem selecionar e validar um pacote de ferramentas PCD?
Que dados de candidatura um fornecedor deve receber?
Uma consulta técnica útil inclui um desenho do componente, especificação do material, sobremedida de usinagem, sequência de operação, dados de corte atuais, modo de falha predominante e assim por diante. Informações claras permitem que um engenheiro de aplicação compare uma pastilha padrão, uma fresa intercambiável, uma ferramenta especial brasada, uma broca-alargador ou uma ferramenta combinada multifuncional sem depender de promessas genéricas.
Como deve ser mensurado um teste de produção?
O teste deve utilizar o mesmo lote de peças, máquina, método de fixação, condição do fluido de corte, plano de inspeção e critério de falha para cada candidato. As equipes devem registrar o número de componentes aceitáveis por aresta, o tempo de ciclo, as alterações de offset, a frequência de inspeção, o refugo, o tempo de troca de ferramenta e o potencial de recondicionamento. Uma janela de parâmetros é mais útil do que um único resultado de pico, pois a produção real inclui pequenas variações. A comparação final deve calcular o custo total por componente conforme e confirmar a capacidade do processo em uma produção representativa.
Quando uma ferramenta personalizada cria valor mensurável?
Uma solução personalizada torna-se atraente quando um componente contém furos, faces, ombros, ranhuras ou superfícies de referência interligadas que atualmente exigem diversas ferramentas. A combinação de operações pode reduzir o tempo ocioso e limitar o erro de sobreposição entre elementos. A personalização também auxilia em casos de difícil acesso, diâmetros especiais, longo alcance ou requisitos rigorosos de rigidez. A análise econômica deve incluir o custo do projeto, o prazo de entrega, a facilidade de manutenção, a necessidade de reafiação, a troca da ponta e o risco de produção decorrente de uma ferramenta especial de fornecedor único.

Como a Worldia pode apoiar um programa de soluções de ferramentas PCD?
Quais rotas de produção estão disponíveis?
Na Worldia, fornecemos ferramentas rotativas, como alargadores PCD de alta precisão, fresas de perfil, além de insertos intercambiáveis, ferramentas de ranhuramento e ferramentas especiais de torneamento. A linha de ferramentas especiais PCD oferece suporte a geometrias específicas de componentes, enquanto a linha mais ampla de ferramentas oferece suporte a geometrias mais amplas. ferramentas de corte super-resistentes O portfólio abrange insertos, fresas, produtos para ranhuramento, ferramentas de gravação e soluções relacionadas.
Como um comprador deve iniciar o contato técnico?
Um comprador pode começar com desenhos, dados do processo, desempenho atual da ferramenta e uma meta de melhoria claramente definida. Mundial Isso pode ajudar a estruturar um teste controlado em torno da precisão, vida útil da ferramenta, tempo de ciclo e custo por componente. Os requisitos de reafiação e recondicionamento devem ser discutidos antes que o projeto da ferramenta seja finalizado. Essa abordagem fornece às equipes de compras e engenharia uma base comercial comum e evita uma decisão baseada apenas nas especificações do catálogo.
FAQ
P: Quais materiais são mais adequados para soluções de ferramentas PCD?
A: O PCD é geralmente adequado para materiais não ferrosos e abrasivos não metálicos, incluindo ligas de alumínio, alumínio com alto teor de silício, compósitos de matriz metálica, grafite, borracha dura, painéis à base de madeira e estruturas compostas selecionadas. Materiais ferrosos geralmente requerem outro material de corte, pois o diamante pode reagir de forma desfavorável sob o calor do corte.
P: As ferramentas de PCD podem substituir as de metal duro em todas as operações?
R: Não. O PCD oferece o melhor custo-benefício em situações onde o desgaste abrasivo, longos lotes de produção, consistência de acabamento ou menor necessidade de troca de ferramentas justificam o maior investimento inicial. O metal duro pode continuar sendo a melhor opção para lotes curtos, materiais inadequados, equipamentos instáveis ou operações com exposição limitada ao desgaste.
P: Como deve ser definida a vida útil de uma ferramenta PCD?
A: A vida útil da ferramenta deve utilizar um critério de falha mensurável, como desvio de diâmetro, rugosidade superficial, altura da rebarba, desgaste da face de folga, carga de corte ou danos inaceitáveis na aresta de corte. Contar apenas as horas de uso ou o número total de peças pode mascarar a queda de qualidade próxima ao final do ciclo de vida da ferramenta.
P: Quando um fabricante deve solicitar uma ferramenta Worldia PCD personalizada?
A: Uma ferramenta personalizada merece avaliação quando diversas características interligadas, acesso difícil, alto volume de produção, tolerâncias posicionais rigorosas ou tempo excessivo de troca de ferramentas resultam em uma penalidade de produção mensurável. Uma comparação de custos controlada deve confirmar o retorno esperado.



