İşleme uygulamalarında PCD ve PCBN'yi birbirinden farklı kılan nedir?
PCD ve PCBN, malzeme bileşimi ve kesme davranışı açısından nasıl farklılık gösterir?
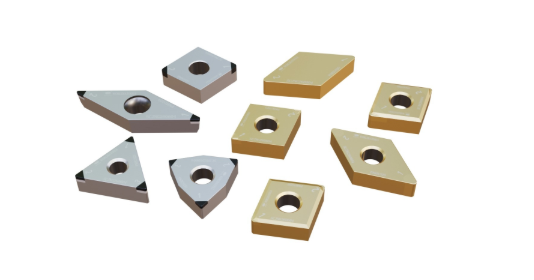
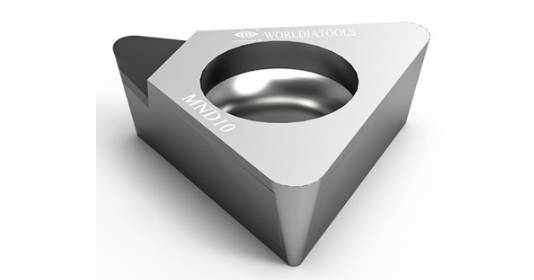
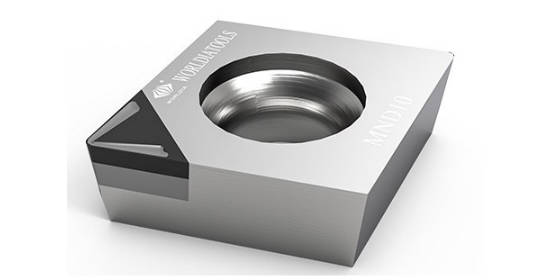
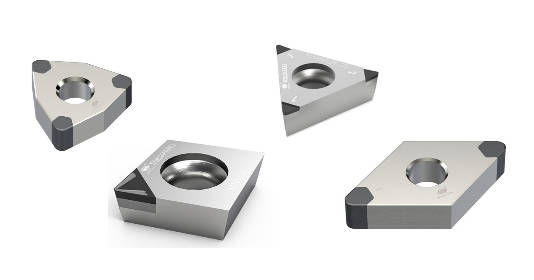
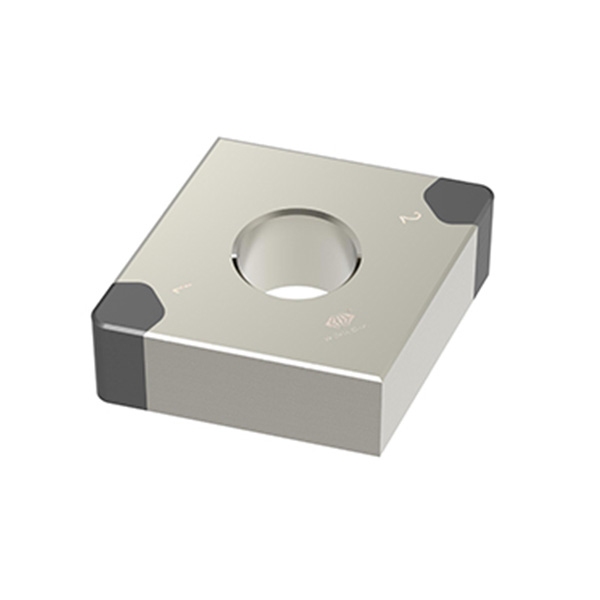
PCD ve PCBN, her ikisi de süper sert takım malzemeleridir, ancak çok farklı kesme ortamları için üretilmişlerdir. PCD kesici ucun tam açılımı şöyledir: polikristalin elmas ek parçaVe elmas parçacıklarının bir alt tabaka üzerine sinterlenmesiyle elde edilir. Polikristalin elmas (PCD), elmas parçacıklarından ve sertleştirilmiş karbür alt tabakalardan yapılır.
Bu, PCD malzemesine olağanüstü sertlik, düşük sürtünme ve mükemmel ısı transferi sağlar. PCD aletleri son derece yüksek sertliğe, mükemmel ısı iletkenliğine, son derece düşük sürtünme ve termal genleşme katsayısına sahiptir ve demir dışı metaller ve metal olmayan malzemelerle daha yüksek kimyasal atalet gösterir.
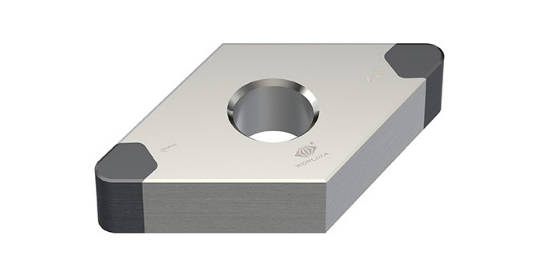
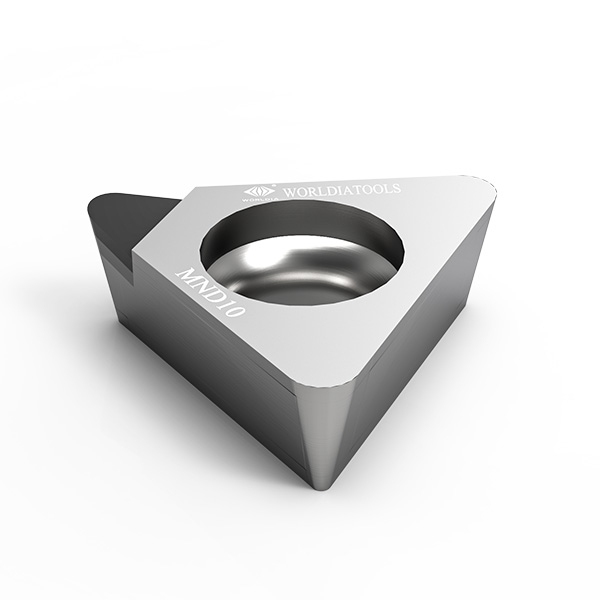
Öte yandan PCBN, kübik bor nitrürden üretilir ve demir esaslı malzemelerin kesimi için tasarlanmıştır. Polikristalin kübik bor nitrür, yüksek sıcaklık ve yüksek basınç altında bir bağlayıcı madde varlığında sinterlenmiş kübik bor nitrür mikro tozlarından yapılmış süper sert bir malzemedir. En büyük avantajı, demir esaslı malzemelerle temas halinde termal ve kimyasal kararlılığıdır. PCBN, 1200–1300°C'de demir esaslı malzeme ile herhangi bir kimyasal reaksiyona girmez.
Kristal kimyasındaki bu fark, kesme davranışını açıklar. Elmas, demir dışı ve aşındırıcı uygulamalarda mükemmel performans gösterirken, PCBN malzemesi, sertleştirilmiş çeliklerin ve dökme demirlerin yüksek ısı ve ağır kenar yükü ürettiği yerlerde güvenilirliğini korur.
Demir dışı metallerin işlenmesinde PCD tercih edilirken, sertleştirilmiş malzemelerde PCBN neden kullanılır?
Birçok makine atölyesi günlük işlerinde PCD malzemesini tercih eder. Uzun ömürlü ekipmana ihtiyaç duyarlar. Bu atölyeler ayrıca mükemmel yüzey kalitesi elde etmek için keskin kenarlar ararlar. Alüminyum, bakır ve magnezyumda çok iyi sonuç verir. Kompozit ve grafit malzemeleri de işleyebilirsiniz. Üreticiler öncelikle çeşitli demir dışı metalleri kesmek için PCD takımlarına güvenirler. Bu takımlar metal olmayan malzemelerin şekillendirilmesi için de aynı derecede mükemmeldir. Yaygın örnekler arasında mühendislik seramikleri, taş ve ahşap bulunur. Karbon fiber plastikleri ve sentetik telleri sorunsuz bir şekilde işleyebilirler. Ek olarak, bir PCD kesici, bıçağa fazla metalin yapışmasını önler. Bu, birikmiş bir kenar oluşmasını engeller. Bu işlem sayesinde parçalar boyut olarak son derece hassas kalır. Bu tutarlılık, hızlı işleme operasyonlarında bile geçerlidir.
PCBN takımları, sertleştirilmiş çelik, dökme demir ve sinterlenmiş demir esaslı malzemeler için daha uygundur. PCBN kesici takımlarının başlıca uygulama alanları sertleştirilmiş çelikler, dökme demirler ve sinterlenmiş demirlerin yanı sıra toz metalurjisi bileşenleridir. Bu malzemelerde, ısı direnci, kırmızı sertlik ve kenar güvenliği, elmasın demir dışı avantajlarından daha önemlidir.
PCD, demir dışı malzemelerin işlenmesinde nasıl uygulanır?
PCD yöntemiyle en sık işlenen demir dışı malzemeler nelerdir?
Alüminyum alaşımları, özellikle otomotiv ve e-mobilite parçalarında, PCD kesici takımlarının en yaygın hedeflerinden biridir. Worldia, elektromobilite için motor gövdeleri, batarya bölmeleri ve şasi bileşenleri gibi alüminyum parçaların işlenmesini temel uygulamalar olarak belirtmektedir. Bakır ve pirinç de PCD elmas takımlarıyla iyi işlenir çünkü keskin kenarlar lekelenmeyi azaltır ve yüzey kalitesini iyileştirir.
PCD, aşındırıcı demir dışı ve metal dışı malzemelerde de oldukça etkilidir. Bu kaliteler genellikle demir dışı işleme uygulamalarında kullanılır. Diğer başarılı uygulamalar arasında ahşap, MDF, MMC, karbür, sert kauçuk, grafit vb. malzemelerin işlenmesi yer alır. Yüksek silikonlu alüminyum, MMC ve grafit için PCD takımlarının aşınma direnci özellikle değerli hale gelir.
PCD, demir dışı metallerin işlenmesinde ne gibi avantajlar sunar?
PCD'nin temel değeri aşınma direnci, kenar keskinliği ve ısı iletkenliğinden gelir. PD32E'nin tane boyutu 2~30 μm'dir; aşınma direnci, kenar mukavemeti ve kenar kalitesinin benzersiz bir kombinasyonuna sahiptir. İnce taneli kaliteler genellikle son işlem kalitesi için seçilirken, daha sert kaliteler kaba işleme ve kesintili kesimleri destekler.
PCD, tekrarlayan üretimde verimliliği de artırır. PD10E, 10 μm'lik bir tane boyutuna sahiptir; piyasadaki evrensel bir kalitedir ve tokluk ile aşınma direnci arasında iyi bir denge gerektiren birçok uygulama için ilk tercihtir. Birçok üretici için bu, uygun uygulamalarda karbürden daha az takım değişimi, daha temiz talaşlar ve parça başına daha düşük toplam maliyet anlamına gelir.
PCD, gerçek işleme görevlerinde genellikle nerede kullanılır?
Alüminyum parçaların tornalanması ve delinmesi
PCD kesici uçların temel kullanım alanları arasında özellikle gövde ve hassas deliklerde tornalama ve delme işlemleri yer alır. Tipik uygulama alanı, otomobil parçalarındaki deliklerin hassas işlenmesidir. Bu, delik boyutu, yuvarlaklık ve yüzey kalitesinin montaj kalitesini etkilediği durumlarda önemlidir.
Aşındırıcı demir dışı malzemelerin öğütülmesi
PCD frezeleme, yüksek silikonlu alüminyum, metal matris kompozitler (MMC) ve kompozit malzemelerde yaygındır. Uygulama alanları arasında MMC ve yüksek silikonlu alüminyum alaşımları gibi aşındırıcı iş parçalarının işlenmesinin yanı sıra karbür, sert kauçuk, grafit ve diğer malzemelerin işlenmesi de yer almaktadır.
Hassas delikler için delme ve raybalama
PCD mikro delme ve raybalama, elektronik, tıbbi ve hafif metal parçalarda hassas delik açma işlemlerini destekler. PCD mikro matkap, geleneksel karbür mikro matkaplara kıyasla yüksek sertlik, aşınma direnci ve nispeten uzun kullanım ömrü özelliklerine sahiptir. PCD mikro matkap, geleneksel karbür mikro matkapla karşılaştırıldığında, delik duvarını daha yüksek kalitede işleyebilir.
PCBN, sertleştirilmiş malzeme işlemesinde neden iyi performans gösterir?
PCBN aletleri için hangi sertleştirilmiş malzemeler uygundur?
PCBN ekleri Sertleştirilmiş çeliklerde, dökme demirlerde ve toz metalurjisi parçalarında yaygın olarak kullanılırlar. Günümüzde, sertleştirilmiş çelik, dökme demir, yüksek sıcaklık alaşımları ve toz metalurjisi gibi uygulamalarla, işlenmesi zor malzemelerin işlenmesinde tercih edilen bir malzeme haline gelmişlerdir. Kalite seçimi, sertlik seviyesine ve kesimin sürekli, kesintili veya ağır kesintili olmasına bağlıdır.
PCBN, sert tornalama ve hassas yüzey işleme işlemlerini nasıl destekler?
PCBN takımları, yüksek sıcaklıklarda kesici kenarı korudukları için, son işlem operasyonlarında taşlamanın yerini almak veya azaltmak amacıyla sıklıkla tercih edilir. CBN, 1000℃'de bile oksitlenmeyen yüksek oksidasyon direncine sahiptir ve 1200~1300℃'de demirli malzemelerle kimyasal reaksiyona girmez. Bu nedenle, CBN takımları genellikle kuru kesim için kullanılır ve bu da CBN'ye demirli metallerin işlenmesinde benzersiz bir avantaj sağlar.
Bu kombinasyon, istikrarlı sert tornalama, hassas boyutlar ve ince yüzey işleme sağlar. Yüksek kaliteli iş parçalarını işleyebilme kapasitesine sahiptir. İş parçası işleme verimliliğini artırır.
PCBN performansını hangi işlem koşulları etkiler?
Sürekli kesim mi yoksa kesintili kesim mi?
Sürekli kesimlerde genellikle aşınmaya dayanıklı kaliteler tercih edilirken, kesintili kesimlerde daha sağlam kenar yapıları gereklidir. PNH0120: Sürekli işleme için uygundur. PNH2018: Aralıklı işleme için uygundur. PNH3019: Ağır kesintili işleme için uygundur.
Kesme hızı, ilerleme hızı ve kesme derinliği
Daha yüksek kesme hızı, daha yüksek ilerleme hızı ve daha büyük kesme derinliği verimliliği artırabilir, ancak denge şarttır. Daha yüksek hızlar verimliliği artırabilir, ancak kesici kenarı korumak için parametre dengesi gereklidir. Sert tornalamada, makine rijitliği ve toleransı en iyi parametre aralığını büyük ölçüde etkiler.
Takım geometrisi ve kenar hazırlığı
PCBN malzemede kenar hazırlığı çok önemlidir. Pahlar, bileme boyutu, uç yarıçapı ve talaş kırıcı tasarımı, kesme kuvvetlerini ve talaş direncini doğrudan etkiler. Pratikte, doğru eşleştirilmiş geometri, malzeme seçimi kadar önemlidir.
PCD ve PCBN'nin doğru işleme görevine uygun hale getirilmesinde hangi faktörler yardımcı olur?
Kullanıcılar iş parçası malzemesini, üretim hedeflerini ve maliyeti nasıl karşılaştırmalıdır?
Öncelikle malzeme seçimi yapılır: demir dışı parçalar genellikle PCD takımlarıyla, sertleştirilmiş demir parçalar ise PCBN uçlarıyla uyumludur. Ardından kullanıcılar takım ömrü, çevrim süresi, yüzey kalitesi ve tutarlılığı karşılaştırmalıdır.
Alet malzemesi ile kullanım alanı arasında uyumsuzluk olduğunu gösteren işaretler nelerdir?
Alüminyumda hızlı yan aşınma, yanlış PCD sınıfına veya dengesiz bir yapıya işaret edebilir. Kenarda oluşan aşınma, uygun olmayan geometriye işaret edebilir. Sertleştirilmiş çelikte meydana gelen kırılmalar, genellikle kenarın tokluğunun ötesinde kesintiye uğramış bir yükü gösterir. Bu durumda, kullanıcılar malzeme grubunu, ek parça geometrisini, rijitliği ve soğutma yöntemini gözden geçirmelidir.
Worldia, PCD ve PCBN ürünleriyle işleme ihtiyaçlarını nasıl destekleyebilir?
Ve Worldia'nınBu karşılaştırmanın her iki tarafı için de geniş bir yelpazede süper sert çözümler sunuyoruz. Hassasiyet ve yeniliğe güçlü bir şekilde odaklanarak, kesici takımlar ve elmas fonksiyonel malzemelerin geliştirilmesinde uzmanlaştık. Sürekli teknik gelişmeler sayesinde, tasarım ve üretimde ve ilgili ürünlerde önemli yenilikler gerçekleştirdik.
Sık Sorulan Sorular
S: PCD ve PCBN arasındaki fark nedir?
A: PCD esas olarak demir dışı metaller ve metal olmayan malzemeler için kullanılırken, PCBN esas olarak sertleştirilmiş demirli malzemeler için kullanılır. PCD takımları esas olarak demir dışı metallerin ve mühendislik seramikleri, taş, ahşap, karbon fiber plastikler ve sentetik teller gibi metal olmayan malzemelerin işlenmesinde kullanılır. PCBN kesici takımlarının başlıca uygulama alanları sertleştirilmiş çelikler, dökme demirler ve sinterlenmiş demirlerin yanı sıra toz metalurjisi bileşenleridir.
S: Karbür yerine PCD'yi ne zaman kullanmalıyım?
A: Demir dışı metallerin işlenmesinde yüksek hız, aşındırıcı aşınma, uzun üretim süreçleri veya katı yüzey işleme gereksinimleri söz konusu olduğunda PCD kesici takımlar kullanın. PCD genellikle başlangıçta daha pahalıdır, ancak uygun malzemelerde genellikle daha uzun ömür ve tutarlılık sağlar.
S: PCBN, sertleştirilmiş çelik işleme için uygun mudur?
A: Evet. CBN yüksek oksidasyon direncine sahiptir, 1000℃'de bile oksitlenmez ve 1200~1300℃'de demirli malzemelerle kimyasal reaksiyona girmez. Bu nedenle PCBN uçları, sertleştirilmiş çelik parçaların sert tornalama, son işlem ve hassas işlenmesinde yaygın olarak kullanılır.