

Karmaşık Talaşlı İmalat Zorlukları Neden Standart Bir Kesici Takımdan Daha Fazlasını Gerektirir?
Karmaşık işleme sorunları nadiren tek bir değişkenden kaynaklanır. Aşındırıcı malzeme ince duvarlı, dar toleranslı, kararsız talaş akışına sahip, kesintili temaslı ve agresif çevrim süresi hedeflerine sahip olabilir. Bir takım ilk denemede başarılı olabilir ancak üretim sırasında kenar geometrisini kaybedebilir. Boyutsal kayma, çapak oluşumu, kötü yüzey kalitesi veya beklenmedik takım değişiklikleri bunu takip edebilir. PCD takım çözümleri, bir kesici ucu izole bir satın alma işlemi olarak ele almak yerine, tüm kesme sistemini ele alır.
Hangi arıza biçimleri sistem düzeyinde bir sorunu ortaya çıkarır?
Hızlı yan aşınma genellikle aşındırıcı temas, uygun olmayan malzeme seçimi, aşırı hız veya kötü salınım gibi sorunlara işaret eder. Kenarda biriken aşınma genellikle elverişsiz kenar şekli, kesme koşulları veya malzeme etkileşimini gösterir. Talaşlanma, kesintili yükler, zayıf destek, titreşim veya yetersiz kenar mukavemetinden kaynaklanabilir. Birkaç belirti birlikte ortaya çıktığında, basit bir malzeme değişimi sorunu çözmek yerine başka bir yere taşıyabilir. İnceleme, malzeme, geometri, tutucu, makine durumu, sıkıştırma, soğutma sıvısı dağıtımı ve muayene kriterlerini içermelidir.
Proses istikrarı, en yüksek deneme performansından neden daha önemlidir?
Kısa bir deneme en hızlı parametre setini destekleyebilirken, üretim ekonomisi tüm parti boyunca tekrarlanabilirliğe bağlıdır. İstikrarlı takım ömrü, ofset düzeltmelerini, muayene kesintilerini ve planlanmamış duruşları azaltır. Öngörülebilir aşınma ayrıca, delik boyutu, düzlük, yüzey pürüzlülüğü ve çapak durumu daha dar bir aralıkta kaldığı için sonraki montajı da korur. B2B alıcıları için temel ölçüt, yalnızca kesme hızı veya takım fiyatı değil, kabul edilebilir bileşen başına maliyettir.
PCD takım çözümleri aşındırıcı ve demir dışı malzemelerle nasıl uyum sağlar?
PCD kalite seçimi, yüzey kalitesi ve aşınma direnci arasında nasıl bir denge kurar?
Polikristalin elmas, çok yüksek sertlik, düşük sürtünme ve güçlü ısı iletkenliğini bir araya getirerek, demir dışı ve aşındırıcı metal olmayan malzemeler için uygun hale gelir. İnce taneli yapılar keskin kenarları ve ince yüzey işlemeyi desteklerken, karışık veya daha kaba yapılar aşındırıcı aşınmaya karşı direnci artırır. PD01E, ayna yüzey işlemesi için 1 mikrometre taneli bir yapı kullanır ve kenar kalitesini darbe ve aşınma direnciyle birleştirir. PD10E ise 10 mikrometre taneli bir yapı kullanır ve yaygın demir dışı uygulamalar için genel bir tokluk ve aşınma direnci dengesi sunar.
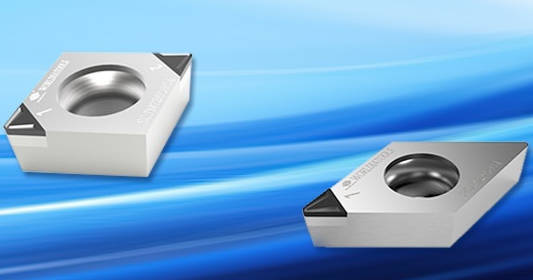
PD32E, metal matris kompozitler ve yüksek silikonlu alüminyum gibi aşındırıcı iş parçaları için 2 ila 30 mikrometre arasında elmas parçacıklarını bir araya getirir. CVDD bağlayıcı içermez ve aşırı aşınma direnci, termal uygunluk ve çok ince bir kesme kenarı sağlar. Kalite ve kenar seçeneklerini değerlendiren alıcılar inceleyebilirler. PCD ve CVDD ek parçaları İnce işleme, kaba işleme ve uygulamaya özel demir dışı metal işleme için.
Geometri ve kenar hazırlığı kesme davranışını nasıl değiştirir?
Eğim seçimi, uygun olmayan geometriyi telafi edemez. Eğim açısı, boşluk, köşe yarıçapı, bileme boyutu, talaş kırıcı şekli ve kesici kenar kalitesi, yükün takıma nasıl girdiğini belirler. Keskin bir pozitif kenar, ince bir alüminyum duvardaki kuvveti azaltabilir. Daha güçlü bir kenar, kesintili temasa karşı direnç gösterebilir. Silecek geometrisi, makine rijitliği ve bileşen desteği yeterli olduğunda, yüzey kalitesini iyileştirebilir veya daha yüksek bir ilerleme hızını destekleyebilir. Talaş kontrolü ayrıca, uzun talaşların işlenmiş yüzeyleri işaretlemesini veya yüklemeye müdahale etmesini önleyerek otomatik hücreleri korur.

PCD takımlama, doğruluk ve üretim hızını hangi alanlarda iyileştirebilir?
Tornalama ve delme işlemlerinin faydaları nelerdir?
Tornalama ve delme uygulamaları genellikle büyük partiler halinde tutarlı çap, yuvarlaklık ve yüzey kalitesi gerektirir. PCD kenarlar, alüminyum, bakır alaşımları, magnezyum, grafit ve seçilmiş kompozit malzemelerde malzeme birikimini sınırlayabilir ve temiz bir kesme profilini koruyabilir. Kararlı kenar geometrisi, hassas delme işlemi sırasında telafi değişikliklerini azaltmaya yardımcı olur. Başarı yine de salınım, sıkıştırma, kesici uç oturması, makine rijitliği ve gerçekçi bir kullanım ömrü sonu kriterine bağlıdır.
Aşındırıcı bileşenlerin frezelenmesinde ne gibi değişiklikler olur?
Frezeleme işlemi, tekrarlanan giriş ve çıkış yükleri oluşturduğundan, kesici takım dengesi, uç yuvası hassasiyeti, kenar mukavemeti ve bileşen desteği kritik önem taşır. Yüksek silikonlu alüminyum ve metal matrisli kompozitler, karbürü hızla aşındırabilir; bu da PCD'yi daha uzun süreli işlemler için cazip hale getirir. Yüzey veya omuz frezeleme çözümü, silikon içeriği, kesme derinliği, temas, iş mili kapasitesi ve hedeflenen son işleme ile uyumlu olmalıdır. Ayarlanabilir tasarımlar, birden fazla kesici kenarın aynı son işleme geçişini paylaştığı durumlarda salınımı kontrol etmeye yardımcı olabilir.
Sondaj ve genişletme işlemleri ek riskler nasıl oluşturur?
PCD mikro matkaplar, geleneksel alaşımlı mikro matkaplara kıyasla yüksek sertlik, aşınma direnci ve nispeten uzun kullanım ömrü sunar. Uygun uygulamalar arasında yüksek işleme hassasiyetinin gerekli olduğu metal ve inorganik metal olmayan malzemeler bulunur. PCD mikro delme, delik duvarı kalitesini de iyileştirebilir. Daha derin veya daha küçük delikler için, aşınmaya dayanıklı bir kenar dengesiz bir kurulumu düzeltemeyeceğinden, talaş tahliyesi, iş mili salınımı, giriş desteği, oluk durumu ve çıkıntı uzunluğu kontrol altında tutulmalıdır.
Mühendisler PCD Takım Paketi Seçimini ve Doğrulamasını Nasıl Yapmalıdır?
Tedarikçi hangi uygulama verilerini almalıdır?
Faydalı bir teknik sorgulama, bileşen çizimi, malzeme özellikleri, işleme payı, işlem sırası, mevcut kesme verileri, baskın arıza modu vb. bilgileri içerir. Net girdiler, bir uygulama mühendisinin genel vaatlere güvenmeden standart bir kesici ucu, indekslenebilir kesiciyi, lehimli özel takımı, matkap-raybayı veya çok özellikli kombinasyon takımını karşılaştırmasına olanak tanır.
Üretim denemesi nasıl ölçülmelidir?
Denemede her aday için aynı iş parçası partisi, makine, sıkıştırma yöntemi, soğutma sıvısı koşulu, muayene planı ve arıza kriteri kullanılmalıdır. Ekipler, kenar başına kabul edilebilir bileşen sayısını, çevrim süresini, ofset değişikliklerini, muayene sıklığını, hurda miktarını, takım değiştirme süresini ve yeniden işleme potansiyelini kaydetmelidir. Gerçek üretimde küçük varyasyonlar olduğu için, tek bir tepe noktası sonucundan ziyade bir parametre aralığı daha kullanışlıdır. Son karşılaştırmada, uygun bileşen başına toplam maliyet hesaplanmalı ve temsili bir çalıştırma üzerinden süreç yeteneği doğrulanmalıdır.
Özel bir araç ne zaman ölçülebilir değer yaratır?
Bir bileşen, halihazırda birden fazla alet gerektiren bağlantılı delikler, yüzeyler, omuzlar, oluklar veya referans yüzeyler içeriyorsa, özel bir çözüm cazip hale gelir. İşlemlerin birleştirilmesi, kesme dışı süreyi azaltabilir ve özellikler arası yığılma hatasını sınırlayabilir. Özelleştirme ayrıca zor erişim, özel çaplar, uzun erişim veya katı rijitlik gereksinimlerinde de yardımcı olur. Ekonomik gerekçe, tasarım maliyeti, teslim süresi, servis kolaylığı, yeniden bileme, yeniden uç takma ve tek bir kaynaktan özel bir aletin yarattığı üretim riskini içermelidir.

Worldia, PCD Takım Çözümleri Programını Nasıl Destekleyebilir?
Hangi ürün rotaları mevcuttur?
Worldia olarak, yüksek hassasiyetli PCD raybaları, profil kesiciler, değiştirilebilir uçlar, kanal açma takımları ve özel tornalama takımları gibi döner takımlar tedarik ediyoruz. PCD özel takımlar yolu, bileşene özgü geometriyi desteklerken, daha geniş kapsamlı olanı ise süper sert kesme aletleri Ürün portföyümüz, kesici uçları, freze uçlarını, kanal açma ürünlerini, gravür aletlerini ve ilgili çözümleri kapsamaktadır.
Bir alıcı teknik etkileşime nasıl başlamalıdır?
Bir alıcı, çizimler, proses verileri, mevcut takım performansı ve açıkça tanımlanmış bir iyileştirme hedefiyle başlayabilir. Worldia'nın Bu sayede doğruluk, takım ömrü, çevrim süresi ve bileşen başına maliyet etrafında kontrollü bir deneme çerçevesi oluşturulabilir. Takım tasarımının son halini almasından önce, yeniden bileme ve uç yenileme gereksinimleri de tartışmaya dahil edilmelidir. Bu yaklaşım, tedarik ve mühendislik ekiplerine ortak bir ticari temel sağlar ve yalnızca katalog özelliklerine dayalı bir karardan kaçınmayı mümkün kılar.
Sık Sorulan Sorular
Q: PCD kalıplama çözümleri için en uygun malzemeler hangileridir?
A: PCD genellikle alüminyum alaşımları, yüksek silikonlu alüminyum, metal matrisli kompozitler, grafit, sert kauçuk, ahşap esaslı paneller ve seçilmiş kompozit yapılar dahil olmak üzere demir dışı ve aşındırıcı metal olmayan malzemeler için uygundur. Demir içeren malzemeler genellikle başka bir kesici malzeme gerektirir çünkü elmas, kesme ısısı altında olumsuz tepki verebilir.
Q: PCD takımları her işlemde karbürün yerini alabilir mi?
A: Hayır. PCD, aşındırıcı aşınma, uzun üretim süreçleri, yüzey tutarlılığı veya azaltılmış takım değişimlerinin daha yüksek başlangıç maliyetini haklı çıkardığı durumlarda en büyük değeri yaratır. Karbür, kısa üretim süreçleri, uygun olmayan malzemeler, dengesiz ekipmanlar veya sınırlı aşınma maruziyeti olan işlemler için daha iyi bir seçim olmaya devam edebilir.
Q: PCD takım ömrü nasıl tanımlanmalıdır?
A: Takım ömrü, çap kayması, yüzey pürüzlülüğü, çapak yüksekliği, yan aşınma, kesme yükü veya kabul edilemez kenar hasarı gibi ölçülebilir bir arıza kriteri kullanılarak hesaplanmalıdır. Sadece saat veya toplam parça sayısını saymak, takım döngüsünün sonuna doğru azalan kaliteyi gizleyebilir.
Q: Üretici ne zaman özel bir Worldia PCD aracı talep etmelidir?
A: Birbirine bağlı birçok özellik, zor erişim, yüksek hacim, sıkı konum toleransları veya aşırı takım değiştirme süresi ölçülebilir bir üretim kaybına yol açtığında, özel bir takım değerlendirmeye alınmalıdır. Kontrollü bir maliyet karşılaştırması, beklenen getiriyi doğrulamalıdır.



