Qu'est-ce qui différencie le PCD et le PCBN dans les applications d'usinage ?
Quelles sont les différences de composition et de comportement de coupe entre le PCD et le PCBN ?
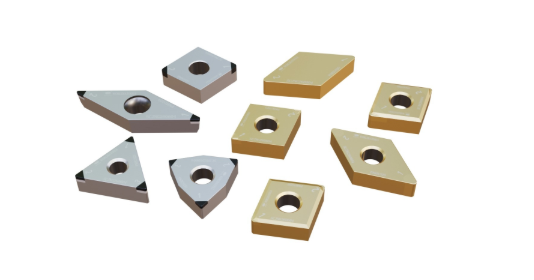
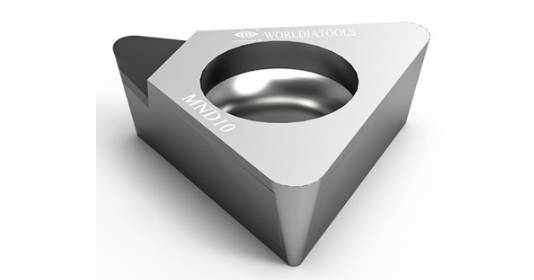
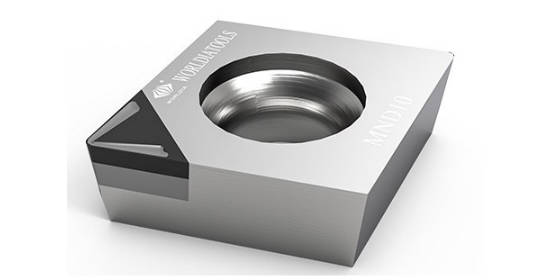
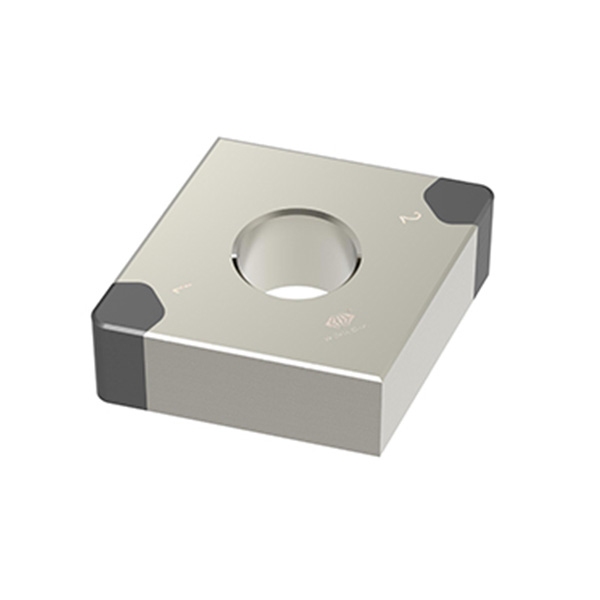
Le PCD et le PCBN sont tous deux des matériaux d'outillage ultradurs, mais ils sont conçus pour des environnements de coupe très différents. La signification complète de l'acronyme PCD est : insert en diamant polycristallinIl est constitué de particules de diamant frittées sur un substrat. Le diamant polycristallin (PCD) est composé de particules de diamant et de substrats en carbure cémenté.
Ce matériau PCD présente une dureté exceptionnelle, un faible coefficient de frottement et d'excellentes propriétés de transfert thermique. Les outils en PCD possèdent une dureté extrêmement élevée, une excellente conductivité thermique, un coefficient de frottement et de dilatation thermique extrêmement faible, ainsi qu'une inertie chimique supérieure vis-à-vis des métaux non ferreux et des matériaux non métalliques.
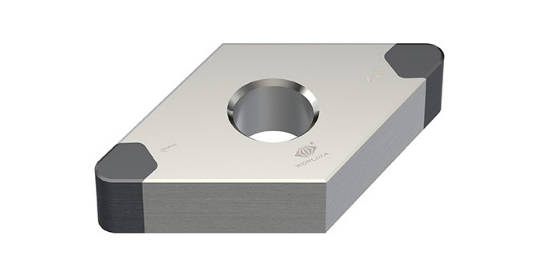
Le PCBN, en revanche, est composé de nitrure de bore cubique et est destiné à la découpe des métaux ferreux. Le nitrure de bore cubique polycristallin est un matériau ultradur, obtenu par frittage de micropoudres de nitrure de bore cubique à haute température et haute pression en présence d'un liant. Son principal avantage réside dans sa stabilité thermique et chimique au contact des matériaux ferreux. Le PCBN ne réagit pas chimiquement avec les matériaux ferreux à une température de 1200 à 1300 °C.
Cette différence de composition cristalline explique le comportement de coupe. Le diamant excelle dans les applications abrasives et sur les métaux non ferreux, tandis que le PCBN reste fiable là où les aciers trempés et les fontes génèrent une chaleur intense et une forte contrainte sur les arêtes de coupe.
Pourquoi le PCD est-il préféré pour l'usinage des métaux non ferreux alors que le PCBN est utilisé pour les matériaux trempés ?
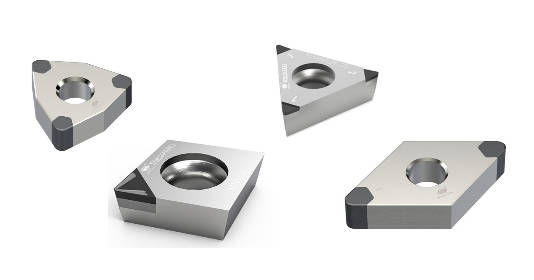
De nombreux ateliers d'usinage privilégient le PCD pour leurs opérations quotidiennes. Ils recherchent des équipements durables et des arêtes nettes pour obtenir d'excellents états de surface. Le PCD est particulièrement performant sur l'aluminium, le cuivre et le magnésium. Il permet également d'usiner des composites et du graphite. Les fabricants s'appuient principalement sur les outils PCD pour la découpe de divers métaux non ferreux. Ces outils sont tout aussi performants pour le façonnage de matériaux non métalliques, tels que la céramique technique, la pierre et le bois. Ils usinent sans difficulté les fibres de carbone, les plastiques et les fils synthétiques. De plus, la conception d'un outil de coupe en PCD empêche l'adhérence du métal à la lame, évitant ainsi la formation d'arêtes rapportées. Grâce à cette conception, les pièces conservent une grande précision dimensionnelle, même lors d'usinages rapides.
Les outils en PCBN sont mieux adaptés à l'acier trempé, à la fonte et aux matériaux ferreux frittés. Leurs principaux domaines d'application sont les aciers trempés, les fontes et les fers frittés, ainsi que les composants de métallurgie des poudres. Pour ces matériaux, la résistance à la chaleur, la dureté à chaud et la sécurité du tranchant sont plus importantes que les avantages du diamant pour les métaux non ferreux.
Comment le PCD est-il appliqué dans l'usinage des matériaux non ferreux ?
Quels matériaux non ferreux sont couramment usinés avec du PCD ?
Les alliages d'aluminium figurent parmi les matériaux les plus fréquemment usinés avec des outils de coupe en diamant PCD, notamment pour les pièces automobiles et de véhicules électriques. Dans le domaine de l'électromobilité, Worldia cite l'usinage de composants en aluminium tels que les carters de moteur, les compartiments de batterie et les éléments de châssis comme applications principales. Le cuivre et le laiton s'usinent également très bien avec des outils diamantés PCD, car leurs arêtes vives réduisent les bavures et améliorent la finition.
Le PCD est également très efficace sur les matériaux abrasifs non ferreux et non métalliques. Ces nuances sont couramment utilisées pour l'usinage des métaux non ferreux. Parmi les autres applications réussies, citons l'usinage du bois, du MDF, des MMC, du carbure, du caoutchouc dur, du graphite, etc. Pour l'aluminium à haute teneur en silicium, les MMC et le graphite, la résistance à l'usure des outils en PCD est particulièrement précieuse.
Quels sont les avantages d'usinage offerts par le PCD dans le traitement des métaux non ferreux ?
Les principaux atouts du PCD résident dans sa résistance à l'usure, son tranchant et sa conductivité thermique. Le PD32E, dont la granulométrie s'étend de 2 à 30 µm, offre une combinaison unique de résistance à l'usure, de robustesse et de qualité de coupe. Les grains fins sont souvent privilégiés pour une finition de haute qualité, tandis que les grains plus durs conviennent à l'ébauche et aux coupes interrompues.
Le PCD améliore également la productivité en production répétitive. Le PD10E, d'une granulométrie de 10 μm, est la nuance standard du marché et le choix privilégié pour de nombreuses applications exigeant un bon compromis entre ténacité et résistance à l'usure. Pour de nombreux fabricants, cela se traduit par une réduction des changements d'outillage, des copeaux plus propres et un coût total par pièce inférieur à celui du carbure dans les applications appropriées.
Où le PCD est-il couramment utilisé dans les tâches d'usinage réelles ?
Tournage et alésage de composants en aluminium
Le tournage et l'alésage sont des applications essentielles des plaquettes PCD, notamment pour les boîtiers et les alésages de précision. Une application typique est l'usinage de précision des trous dans les pièces automobiles. Ceci est important lorsque le diamètre, la circularité et la finition de l'alésage influent sur la qualité de l'assemblage.
Broyage de matériaux abrasifs non ferreux
Le fraisage PCD est courant dans l'usinage de l'aluminium à haute teneur en silicium, des MMC et des matériaux composites. Ses applications comprennent l'usinage de pièces abrasives telles que les MMC et les alliages d'aluminium à haute teneur en silicium, ainsi que l'usinage du carbure, du caoutchouc dur, du graphite et d'autres matériaux.
Perçage et alésage pour trous de précision
Le micro-perçage et l'alésage en PCD permettent un perçage de précision dans les secteurs de l'électronique, du médical et des pièces métalliques légères. Le micro-foret en PCD se caractérise par une dureté élevée, une résistance à l'usure et une durée de vie relativement longue, supérieures à celles des micro-forets en carbure traditionnels. Il permet ainsi d'obtenir des parois de trous de meilleure qualité.
Pourquoi le PCBN est-il performant dans l'usinage de matériaux trempés ?
Quels matériaux durcis conviennent aux outils PCBN ?
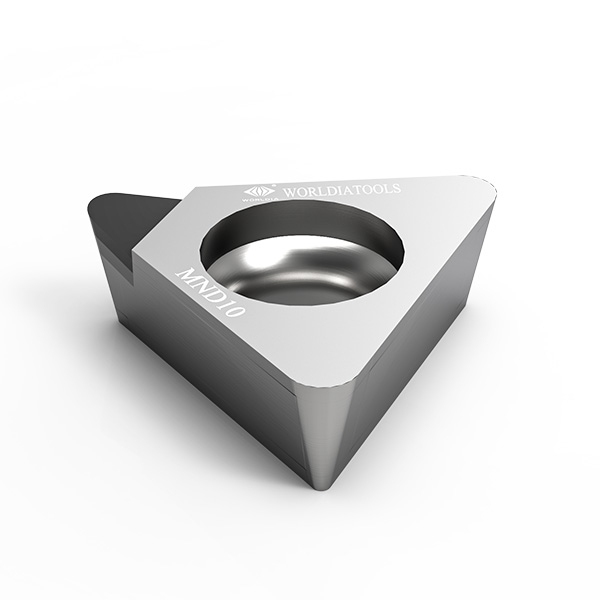
Inserts PCBN Largement utilisés pour l'usinage des aciers trempés, des fontes et des pièces issues de la métallurgie des poudres, les outils de coupe sont désormais privilégiés pour l'usinage des matériaux difficiles à usiner, notamment l'acier trempé, la fonte, les alliages haute température et les pièces issues de la métallurgie des poudres. Le choix de la nuance dépend du niveau de dureté et du type de coupe : continue, interrompue ou fortement interrompue.
Comment PCBN prend-il en charge le tournage dur et la finition de précision ?
Les outils en PCBN sont souvent privilégiés pour remplacer ou réduire la rectification lors des opérations de finition, car ils conservent leur tranchant à haute température. Le CBN présente une excellente résistance à l'oxydation : il ne s'oxyde pas même à 1 000 °C et ne réagit pas chimiquement avec les matériaux ferreux entre 1 200 et 1 300 °C. De ce fait, les outils en CBN sont fréquemment utilisés pour la coupe à sec, ce qui confère au CBN un avantage unique pour l'usinage des métaux ferreux.
Cette combinaison permet un tournage dur stable, des dimensions précises et un excellent état de surface. Elle permet l'usinage de pièces de haute qualité et améliore l'efficacité du traitement des pièces.
Quelles sont les conditions de traitement qui influencent les performances du PCBN ?
Coupe continue versus coupe interrompue
Les coupes continues nécessitent généralement des nuances résistantes à l'usure, tandis que les coupes interrompues requièrent des arêtes de coupe plus robustes. PNH0120 : Convient à l'usinage continu. PNH2018 : Convient à l'usinage intermittent. PNH3019 : Convient à l'usinage intermittent intensif.
Vitesse de coupe, avance et profondeur de coupe
Une vitesse de coupe plus élevée, une avance plus importante et une grande profondeur de passe peuvent augmenter la productivité, mais un bon équilibre est essentiel. Des vitesses plus élevées peuvent améliorer la productivité, mais un équilibre des paramètres est nécessaire pour préserver l'arête de coupe. En tournage dur, la rigidité de la machine et le jeu ont une influence considérable sur la plage de paramètres optimale.
Géométrie de l'outil et préparation des arêtes
La préparation des arêtes est cruciale avec le PCBN. Les chanfreins, la taille du rodage, le rayon de bec et la conception du brise-copeaux influent directement sur les forces de coupe et la résistance à l'écaillage. En pratique, une géométrie adaptée est souvent aussi importante que le choix de la nuance.
Quels facteurs permettent d'adapter les PCD et PCBN à la tâche d'usinage appropriée ?
Comment les utilisateurs doivent-ils comparer le matériau de la pièce à usiner, les objectifs de production et le coût ?
Le choix du matériau est primordial : les pièces non ferreuses s’utilisent généralement avec des outils PCD, tandis que les pièces ferreuses trempées s’utilisent avec des plaquettes PCBN. Il convient ensuite de comparer la durée de vie de l’outil, le temps de cycle, la finition et la régularité.
Quels sont les signes indiquant une inadéquation entre le matériau de l'outil et son application ?
Une usure rapide des flancs sur l'aluminium peut indiquer un diamètre de poinçon inadapté ou un montage instable. Un bord rapporté peut révéler une géométrie inappropriée. L'écaillage de l'acier trempé suggère souvent une charge interrompue dépassant la résistance du tranchant. Dans ce cas, il convient de vérifier le matériau, la géométrie de l'insert, sa rigidité et le système de refroidissement.
Comment Worldia peut-elle répondre aux besoins d'usinage des produits PCD et PCBN ?
À WorldiaNous proposons une vaste gamme de solutions ultra-dures pour répondre aux besoins des deux parties. Forts d'une expertise reconnue en matière de précision et d'innovation, nous sommes spécialisés dans le développement d'outils de coupe et de matériaux fonctionnels en diamant. Grâce à des progrès techniques constants, nous avons réalisé des innovations majeures dans la conception et la fabrication, ainsi que dans les produits associés.
FAQ (questions fréquentes)
Q : Quelle est la différence entre PCD et PCBN ?
A: Le PCD est principalement utilisé pour les matériaux non ferreux, tandis que le PCBN est principalement utilisé pour les matériaux ferreux trempés. Les outils en PCD sont principalement utilisés pour l'usinage des métaux non ferreux et des matériaux non métalliques tels que les céramiques techniques, la pierre, le bois, les plastiques renforcés de fibres de carbone et les fils synthétiques. Les principaux domaines d'application des outils de coupe en PCBN sont les aciers trempés, les fontes et les fers frittés, ainsi que les composants issus de la métallurgie des poudres.
Q : Quand dois-je utiliser du PCD plutôt que du carbure ?
A : Utilisez des outils de coupe en PCD lorsque l'usinage de métaux non ferreux implique une vitesse élevée, une usure abrasive, de longues séries de production ou des exigences de finition strictes. Le PCD coûte généralement plus cher à l'achat, mais pour les matériaux appropriés, il offre souvent une meilleure durée de vie et une plus grande régularité.
Q : Le PCBN est-il adapté à l'usinage de l'acier trempé ?
R : Oui. Le CBN possède une haute résistance à l'oxydation ; il ne s'oxyde pas même à 1 000 °C et ne réagit pas chimiquement avec les matériaux ferreux entre 1 200 et 1 300 °C. C'est pourquoi les plaquettes en PCBN sont largement utilisées pour le tournage dur, la finition et l'usinage de précision de pièces en acier trempé.