

Pourquoi les défis complexes d'usinage nécessitent-ils plus qu'un outil de coupe standard ?
Les problèmes d'usinage complexes sont rarement dus à une seule variable. Les matériaux abrasifs peuvent présenter des parois fines, des tolérances serrées, un flux de copeaux instable, un engagement interrompu et des objectifs de temps de cycle ambitieux. Un outil peut réussir un essai préliminaire, mais perdre sa géométrie d'arête en production. Des dérives dimensionnelles, la formation de bavures, un mauvais état de surface ou des changements d'outil imprévus peuvent s'ensuivre. Les solutions d'outillage PCD prennent en compte l'ensemble du système de coupe plutôt que de considérer une plaquette comme un élément isolé.
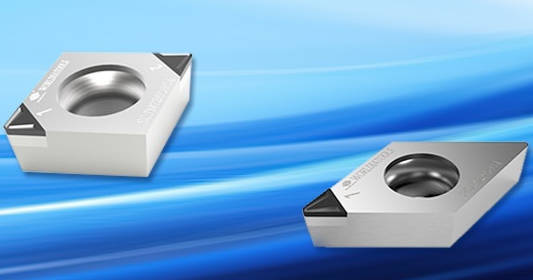
Quels modes de défaillance révèlent un problème au niveau du système ?
L'usure rapide du flanc indique généralement un contact abrasif, un choix de nuance inadapté, une vitesse excessive ou un faux-rond insuffisant. Un bourrelet d'arête signale souvent une forme d'arête défavorable, des conditions de coupe ou une interaction avec le matériau inadéquates. L'écaillage peut résulter de charges interrompues, d'un support insuffisant, de vibrations ou d'une résistance insuffisante de l'arête. Lorsque plusieurs symptômes apparaissent simultanément, un simple changement de nuance peut déplacer le problème au lieu de le résoudre. L'analyse doit porter sur le matériau, la géométrie, le porte-outil, l'état de la machine, le serrage, l'arrosage et les critères d'inspection.
Pourquoi la stabilité du processus est-elle plus importante que les performances maximales lors des essais ?
Un essai rapide peut privilégier les paramètres les plus performants, tandis que la rentabilité de la production repose sur la répétabilité sur l'ensemble du lot. Une durée de vie stable de l'outil réduit les corrections de décalage, les interruptions d'inspection et les arrêts imprévus. Une usure prévisible protège également l'assemblage en aval, car le diamètre d'alésage, la planéité, la rugosité de surface et l'état des bavures restent dans une plage plus étroite. Pour les acheteurs B2B, le critère principal est le coût par composant acceptable, et non la vitesse de coupe ou le prix de l'outil seuls.
Comment les solutions d'outillage PCD s'adaptent-elles aux matériaux abrasifs et non ferreux ?
Comment le choix du grade PCD permet-il d'équilibrer la finition et la résistance à l'usure ?
Le diamant polycristallin (PCD) combine une dureté très élevée, un faible coefficient de frottement et une forte conductivité thermique, ce qui le rend idéal pour les matériaux non ferreux et non métalliques abrasifs. Les structures à grains fins permettent d'obtenir des arêtes vives et une finition de haute précision, tandis que les structures mixtes ou plus grossières améliorent la résistance à l'usure abrasive. Le PD01E, avec sa structure à grains de 1 micromètre, offre une finition miroir et allie qualité d'arête, résistance aux chocs et à l'abrasion. Le PD10E, avec sa taille de grains de 10 micromètres, offre un bon compromis entre ténacité et résistance à l'usure pour les applications courantes sur les matériaux non ferreux.
Le PD32E combine des particules de diamant de 2 à 30 micromètres pour l'usinage abrasif de pièces telles que les composites à matrice métallique et l'aluminium à haute teneur en silicium. Sans liant, il offre une résistance extrême à l'abrasion, une bonne tenue thermique et un tranchant très fin. Les acheteurs souhaitant évaluer les différentes qualités et finitions de coupe peuvent consulter les informations disponibles. Inserts PCD et CVDD pour la finition, l'ébauche et l'usinage spécifique aux applications des métaux non ferreux.
Comment la géométrie et la préparation des bords modifient-elles le comportement de coupe ?
Le choix de la nuance d'acier ne peut compenser une géométrie inadaptée. L'angle de coupe, le dégagement, le rayon d'angle, la taille du rodage, la forme du brise-copeaux et la qualité du tranchant déterminent la manière dont la charge est appliquée à l'outil. Un tranchant positif et affûté peut réduire la force exercée sur une paroi mince en aluminium. Un tranchant plus robuste résiste mieux aux contacts interrompus. La géométrie du racleur peut améliorer la finition ou permettre une avance plus importante lorsque la rigidité de la machine et le support de la pièce sont suffisants. Le contrôle des copeaux protège également les cellules automatisées en empêchant les longs copeaux de marquer les surfaces finies ou de perturber le chargement.

Où l'outillage PCD peut-il améliorer la précision et le débit ?
Quels sont les avantages des opérations de tournage et d'alésage ?
Les opérations de tournage et d'alésage exigent souvent une constance de diamètre, de circularité et de finition de surface pour les grandes séries. Les arêtes PCD permettent de limiter les accumulations de matière et de préserver un profil de coupe net dans l'aluminium, les alliages de cuivre, le magnésium, le graphite et certains matériaux composites. La stabilité de la géométrie des arêtes contribue à réduire les variations de compensation lors de l'usinage d'alésages de précision. Le succès dépend néanmoins du faux-rond, du bridage, du positionnement de l'insert, de la rigidité de la machine et d'un critère de fin de vie réaliste.
Quels changements ont été apportés aux composants abrasifs de fraisage ?
Le fraisage induit des efforts d'entrée et de sortie répétés, ce qui rend l'équilibrage de l'outil, la précision du logement de l'insert, la résistance des arêtes et le support de la pièce essentiels. L'aluminium à haute teneur en silicium et les composites à matrice métallique peuvent user rapidement le carbure, ce qui rend le PCD intéressant pour les opérations de longue durée. Une solution de fraisage en bout ou en épaulement doit être adaptée à la teneur en silicium, à la profondeur de passe, à l'engagement, à la capacité de la broche et à l'objectif de finition. Les conceptions réglables permettent de contrôler le faux-rond lorsque plusieurs arêtes de coupe participent à une passe de finition.
Comment le forage et l'alésage créent-ils des risques supplémentaires ?
Les microforets en PCD offrent une dureté élevée, une excellente résistance à l'usure et une durée de vie relativement longue comparés aux microforets en alliage conventionnels. Ils conviennent aux applications exigeant une grande précision d'usinage, tant pour les métaux que pour les matériaux inorganiques non métalliques. Le microperçage en PCD permet également d'améliorer la qualité des parois des trous. Pour les trous plus profonds ou plus petits, l'évacuation des copeaux, le faux-rond de la broche, le support d'entrée, l'état des goujures et la longueur de projection doivent être parfaitement maîtrisés, car une arête résistante à l'usure ne peut compenser un réglage instable.
Comment les ingénieurs doivent-ils sélectionner et valider un ensemble d'outillage PCD ?
Quelles données d'application un fournisseur doit-il recevoir ?
Une demande d'informations techniques pertinente comprend un dessin de la pièce, les spécifications du matériau, la surépaisseur d'usinage, la séquence d'opérations, les données de coupe actuelles, le mode de défaillance prédominant, etc. Des données précises permettent à un ingénieur d'application de comparer une plaquette standard, une fraise à plaquettes indexables, un outil spécial brasé, un foret-alésoir ou un outil combiné multifonctionnel sans se fier à des promesses génériques.
Comment mesurer un essai de production ?
L'essai doit utiliser le même lot de pièces, la même machine, la même méthode de bridage, les mêmes conditions de refroidissement, le même plan d'inspection et les mêmes critères de défaillance pour chaque candidat. Les équipes doivent consigner le nombre de composants conformes par arête, le temps de cycle, les variations de décalage, la fréquence d'inspection, les rebuts, le temps de changement d'outil et le potentiel de reconditionnement. Une plage de paramètres est plus pertinente qu'un résultat maximal ponctuel, car la production réelle présente de légères variations. La comparaison finale doit calculer le coût total par composant conforme et confirmer la capabilité du processus sur une série d'essais représentative.
Quand un outil personnalisé crée-t-il une valeur mesurable ?
Une solution sur mesure devient intéressante lorsqu'une pièce comporte des alésages, des faces, des épaulements, des rainures ou des surfaces de référence liés, nécessitant actuellement plusieurs outils. La combinaison des opérations permet de réduire les temps morts et de limiter les erreurs d'empilement entre les éléments. La personnalisation facilite également l'accès aux zones difficiles, les diamètres spéciaux, les grandes portées ou les exigences strictes de rigidité. L'analyse économique doit prendre en compte le coût de conception, le délai de livraison, la facilité d'entretien, le réaffûtage, le réusinage et le risque de production lié à l'utilisation d'un outil spécial provenant d'un fournisseur unique.

Comment Worldia peut-elle soutenir un programme de solutions d'outillage PCD ?
Quels itinéraires de livraison de produits sont disponibles ?
Chez Worldia, nous fournissons des outils rotatifs tels que des alésoirs PCD de haute précision, des fraises à profiler, ainsi que des plaquettes interchangeables, des outils de rainurage et des outils de tournage spéciaux. La gamme d'outils spéciaux PCD prend en charge les géométries spécifiques aux composants, tandis que la gamme plus large couvre un large éventail de besoins. outils de coupe ultra-durs Notre portefeuille comprend des plaquettes, des fraises, des produits de rainurage, des outils de gravure et des solutions connexes.
Comment un acheteur doit-il entamer un dialogue technique ?
Un acheteur peut commencer par des dessins, des données de processus, les performances actuelles de l'outil et un objectif d'amélioration clairement défini. Worldia Cela permet ensuite de structurer un essai contrôlé axé sur la précision, la durée de vie de l'outil, le temps de cycle et le coût par composant. Les exigences en matière de réaffûtage et de réusinage des plaquettes doivent être abordées avant la finalisation de la conception de l'outil. Cette approche offre aux équipes d'approvisionnement et d'ingénierie une base commerciale commune et évite une décision fondée uniquement sur les spécifications du catalogue.
FAQ (questions fréquentes)
Q : Quels matériaux sont les mieux adaptés aux solutions d'outillage PCD ?
A: Le PCD convient généralement aux matériaux non ferreux et abrasifs non métalliques, notamment les alliages d'aluminium, l'aluminium à haute teneur en silicium, les composites à matrice métallique, le graphite, le caoutchouc dur, les panneaux dérivés du bois et certaines structures composites. Les matériaux ferreux nécessitent généralement un autre matériau de coupe, car le diamant peut mal réagir sous l'effet de la chaleur de coupe.
Q : L'outillage en PCD peut-il remplacer le carbure dans toutes les opérations ?
R : Non. Le PCD offre le meilleur rapport qualité-prix lorsque l'usure abrasive, les longues séries de production, la régularité de la finition ou la réduction des changements d'outils justifient son coût initial plus élevé. Le carbure reste le meilleur choix pour les petites séries, les matériaux inadaptés, les équipements instables ou les opérations à faible usure.
Q : Comment définir la durée de vie d'un outil PCD ?
A : La durée de vie d'un outil doit être évaluée selon un critère de défaillance mesurable, tel que la dérive du diamètre, la rugosité de surface, la hauteur des bavures, l'usure en dépouille, la charge de coupe ou les dommages inacceptables sur l'arête de coupe. Se contenter de comptabiliser les heures d'utilisation ou le nombre total de pièces produites peut masquer une baisse de qualité en fin de cycle d'utilisation.
Q : Quand un fabricant doit-il demander un outil PCD Worldia personnalisé ?
A : L'utilisation d'un outil sur mesure mérite d'être évaluée lorsque plusieurs caractéristiques liées, un accès difficile, un volume de production élevé, des tolérances de positionnement strictes ou un temps de changement d'outil excessif entraînent une perte de production mesurable. Une comparaison des coûts maîtrisée devrait confirmer le retour sur investissement attendu.



