

Un inserto di tornitura in PCBN Non si ottengono buoni risultati semplicemente perché il materiale da tagliare è duro. La tornitura di precisione di materiali duri dipende da una progettazione coordinata: la struttura del PCBN, il contenuto di CBN, la preparazione del tagliente, il rompitruciolo, la geometria della punta, il rivestimento, la qualità della rettifica, la rigidità del portautensili e i parametri di taglio devono essere adatti all'operazione. Un'incompatibilità può causare un'usura rapida del fianco, scheggiature del tagliente, vibrazioni, trucioli instabili, deriva dimensionale o una finitura superficiale scadente. Per gli acquirenti e gli ingegneri di processo, la domanda giusta non è quale inserto sia il più resistente, ma quale design offra il miglior equilibrio tra il pezzo e le condizioni di taglio.
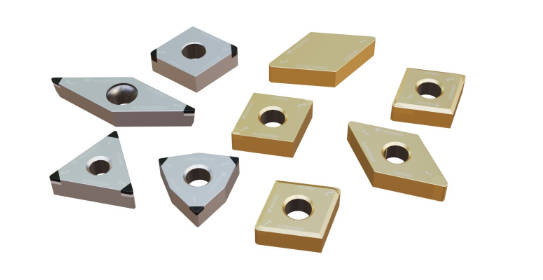
Quali variabili di progettazione determinano le prestazioni degli inserti per tornitura PCBN?
In che modo il substrato di inserto in PCBN e il contenuto di CBN influenzano l'usura e la tenacità?
Il PCBN viene prodotto mediante sinterizzazione di particelle di nitruro di boro cubico con un legante ad alta temperatura e pressione. Il materiale offre una maggiore resistenza all'usura rispetto al carburo e alla ceramica nella lavorazione di pezzi ad alta durezza. Il PCBN mantiene inoltre la resistenza all'ossidazione ad alte temperature e presenta un'interazione chimica limitata con i materiali ferrosi nelle tipiche condizioni di tornitura di materiali duri. Queste caratteristiche lo rendono adatto ad applicazioni in acciaio temprato, ghisa, ferro sinterizzato e metallurgia delle polveri.
Il contenuto di CBN, la struttura granulare e il sistema legante influenzano l'equilibrio tra resistenza all'abrasione e tenacità. Una struttura altamente resistente all'usura può essere adatta per un accoppiamento stabile e continuo, mentre una struttura più tenace può garantire maggiore sicurezza in caso di contatto intermittente. Non esiste un singolo tipo di inserto in PCBN ottimale per ogni operazione. Il tipo deve essere scelto tenendo conto della durezza del pezzo, della variazione del sovrametallo, della continuità del taglio e della modalità di rottura prevista.

Perché la preparazione del bordo degli inserti in PCBN e i rompitrucioli modificano la sicurezza di taglio?
Il tagliente determina la modalità di trasmissione della forza all'inserto. Un tagliente affilato può ridurre la pressione di taglio e favorire una finitura precisa, ma un tagliente più robusto, smussato o levigato, può resistere più efficacemente alle scheggiature. Un eccessivo indurimento del tagliente può aumentare la forza e il calore, soprattutto su un componente sottile o in una configurazione instabile. Il giusto equilibrio dipende dalla rigidità, dalla profondità di taglio e dalla frequenza con cui il tagliente entra ed esce dal pezzo.
I rompitrucioli introducono un'ulteriore variabile di progettazione. Nella tornitura continua di materiali duri, una scanalatura inadeguata può consentire ai trucioli lunghi di avvolgersi attorno al componente e graffiare la superficie finita. Un rompitruciolo correttamente dimensionato dirige e curva il truciolo entro l'intervallo di avanzamento e profondità previsto. Il controllo del truciolo deve quindi essere valutato come parte integrante del controllo dimensionale e della qualità superficiale, e non solo come una questione di ordine e pulizia.
Come deve essere un inserto di tornitura in PCBN adattarsi alle condizioni di tornitura più difficili?
Quali sono le differenze tra la tornitura continua e quella intermittente del PCBN?
La tornitura continua impone un carico termico e meccanico relativamente stabile sul tagliente. La resistenza all'usura e la stabilità termica sono spesso prioritarie perché il tagliente rimane impegnato per un periodo più lungo. La tornitura interrotta, invece, aumenta l'impatto ogni volta che l'inserto rientra nel taglio. Fori trasversali, scanalature per chiavette, superfici irregolari, scaglie o superfici segmentate possono rendere più importanti la tenacità del tagliente e la sicurezza del serraggio.
In che modo velocità di taglio, avanzamento, profondità e raffreddamento influenzano un inserto di tornitura in PCBN?
La velocità di taglio controlla il carico termico e influenza fortemente l'usura. L'avanzamento e il raggio di punta influiscono sulla finitura superficiale, sullo spessore del truciolo e sulla forza di taglio. La profondità di taglio deve rimanere compatibile con la preparazione del tagliente e la gamma del rompitruciolo. Quando si forza un sovrametallo elevato attraverso una geometria di finitura, il risultato può essere calore, vibrazioni o danni al tagliente anziché una maggiore produttività.
Il PCBN è generalmente adatto al taglio a secco di materiali ferrosi, ma è fondamentale mantenere una procedura di raffreddamento costante. Un'erogazione intermittente del refrigerante può causare cicli termici sul tagliente. Quando è necessario il taglio a umido, è necessario controllare il flusso e la stabilità della temperatura. I dati di prova devono includere velocità, avanzamento, profondità, metodo di raffreddamento, durezza, superficie target e il punto esatto in cui l'inserto non soddisfa più le specifiche.

In che modo la geometria degli inserti di tornitura PCBN, il rivestimento e la rettifica controllano la precisione?
In che modo il raggio di punta dell'inserto di tornitura PCBN, la geometria del raschiatore e del rompitruciolo influiscono sulla precisione?
Il raggio della punta influisce sulla resistenza del tagliente, sulla forza radiale e sulla finitura ottenibile. Un raggio maggiore può supportare un profilo teorico più liscio, ma una maggiore forza radiale può favorire vibrazioni o flessioni. Un raggio minore può ridurre la forza, ma fornire un supporto del tagliente inferiore. La geometria del raschiatore può migliorare la finitura superficiale o consentire un avanzamento maggiore quando la rigidità della macchina, l'allineamento e il supporto del pezzo sono sufficienti.
Perché la qualità dell'affilatura degli utensili in PCBN per macchine CNC è importante?
La rettifica degli utensili per la lavorazione CNC di PCBN determina il profilo del tagliente, la ripetibilità, la geometria degli angoli e la relazione tra le superfici di taglio e di alloggiamento dell'inserto. Piccole incongruenze possono modificare la forza di taglio o spostare la punta effettiva dell'utensile, aspetto rilevante quando le tolleranze sono ristrette. L'ispezione dovrebbe verificare le condizioni del tagliente, le dimensioni e la coerenza del lotto, anziché basarsi esclusivamente sulla designazione nominale dell'inserto.
La rettifica e la lappatura possono prolungare la durata utile degli inserti, a condizione che la loro progettazione lo consenta. Tuttavia, la geometria ripristinata deve rimanere compatibile con il portainserti e con gli offset di processo. Un fornitore che offra servizi di rettifica, lappatura, lucidatura, ispezione, rifinitura e supporto applicativo può aiutare l'acquirente a valutare sia le prestazioni al primo utilizzo che il costo del ciclo di vita.
Come si comportano gli inserti in PCBN nelle sedi delle valvole e in altre applicazioni di precisione?
Quali fattori di progettazione sono importanti nella lavorazione delle sedi valvola in PCBN?
Nella lavorazione delle sedi valvola, l'utilizzo di inserti in PCBN richiede il controllo di dimensioni, angolo, concentricità, finitura superficiale e condizione del bordo della smussatura in un materiale abrasivo o ad alta durezza. Le operazioni sulle sedi valvola possono anche comportare un contatto interrotto o una zona di contatto ristretta che concentra il carico su una piccola porzione del bordo. La geometria dell'inserto, la stabilità della guida, l'eccentricità e la consistenza del sovrametallo diventano quindi importanti quanto la scelta del grado di materiale.
Quando il PCBN è una scelta migliore del PCD per la tornitura dell'acciaio temprato?
Quando gli acquirenti confrontano il PCD e il PCBN per la tornitura dell'acciaio temprato, la composizione chimica del materiale fornisce la prima risposta. PCD inserire Il PCBN è generalmente associato a pezzi non ferrosi e non metallici abrasivi. Il PCBN è progettato per materiali ferrosi come acciaio temprato, ghisa e ferro sinterizzato, dove la stabilità termica e la resistenza all'usura ad alta temperatura sono requisiti fondamentali.

In che modo Worldia può aiutare gli acquirenti a scegliere l'inserto di tornitura PCBN più adatto?
Cosa dovrebbe includere una richiesta di informazioni tecniche sull'inserto PCBN?
Worldia È possibile valutare le applicazioni di tornitura PCBN utilizzando il disegno del pezzo, il grado del materiale, la durezza, la caratteristica di lavorazione, il sovrametallo, la tolleranza, il target di superficie, le informazioni sulla macchina e sul portautensili, i parametri correnti, il metodo di raffreddamento e il problema esistente di durata dell'utensile. Questi input aiutano a distinguere un requisito standard per inserti da una soluzione personalizzata per taglienti, rompitrucioli, raschiatori, rivestimenti o gradi.
La nostra gamma di prodotti in PCBN comprende gradi per lavorazioni continue, a interruzione leggera, a interruzione e a interruzione pesante. Tra le possibili applicazioni si annoverano inserti rompitruciolo, inserti raschiatori, inserti di tornitura personalizzati, inserti standard MANANOVA in PCBN e utensili superduri personalizzati. La scelta del prodotto più adatto deve essere valutata in base al processo effettivo del cliente, piuttosto che basarsi unicamente sul nome del modello.
Come valutare un fornitore di inserti in PCBN?
Un fornitore di inserti in PCBN dovrebbe essere valutato in base al supporto applicativo, alla copertura di gradi e geometrie, alla consistenza dei bordi, alla tracciabilità, alla capacità di rettifica e ispezione, all'affidabilità delle consegne e al supporto per il ricondizionamento. Il prezzo per inserto fornisce un quadro incompleto, poiché i costi totali di produzione includono cambi utensile, tempi di fermo macchina, frequenza di ispezione, scarti e correzione degli offset.
Offriamo servizi di ingegneria applicativa, progettazione di utensili personalizzati, rettifica di precisione, lappatura, lucidatura, ispezione, ripristino e rilappatura per utensili superduri. Gli acquirenti possono utilizzare una prova controllata per confrontare i pezzi conformi per tagliente, il tempo di ciclo, la consistenza della superficie, la frequenza di cambio utensile e il costo per componente accettabile.
Domande frequenti
Q: Quanto dura un inserto per tornitura in PCBN in condizioni di tornitura dura?
R: Non esiste un valore universale per la durata di un utensile. La durata dipende dalla durezza del pezzo, dalla composizione del materiale, dalla continuità del taglio, dalla velocità, dall'avanzamento, dalla profondità, dalla preparazione del tagliente, dalla rigidità e dal criterio di rottura. La vita utile dell'utensile dovrebbe terminare quando la precisione dimensionale, la finitura, l'usura o la stabilità del processo escono dall'intervallo approvato.
Q: È possibile utilizzare inserti in PCBN per la lavorazione delle sedi valvola?
R: Sì, gli inserti in PCBN possono supportare la smussatura delle sedi valvola e le relative operazioni di precisione quando la qualità, la geometria del bordo, la guida, l'eccentricità, il sovrametallo e le condizioni di taglio sono compatibili con il materiale della sede valvola e i requisiti di tolleranza.
Q: Qual è la differenza tra PCD e PCBN nella tornitura dell'acciaio temprato?
A: Il PCD è generalmente adatto a materiali non ferrosi e non metallici abrasivi. Il PCBN viene normalmente scelto per materiali ferrosi temprati perché il materiale d'attrito mantiene la stabilità termica e chimica durante la tornitura di materiali duri. La scelta finale deve comunque dipendere dal pezzo specifico e dalle condizioni di processo.



