

Insert de tournage PCBN L'usinage de matériaux durs ne garantit pas de bonnes performances. Le tournage de haute précision de matériaux durs repose sur une conception coordonnée : la structure du PCBN, la teneur en CBN, la préparation des arêtes, le brise-copeaux, la géométrie de l'outil, le revêtement, la qualité de rectification, la rigidité du porte-outil et les paramètres de coupe doivent être adaptés à l'opération. Un mauvais choix peut entraîner une usure rapide en dépouille, des ébréchures, des vibrations, des copeaux instables, une dérive dimensionnelle ou un mauvais état de surface. Pour les acheteurs et les ingénieurs de procédés, la question pertinente n'est pas de savoir quelle plaquette est la plus résistante, mais quelle conception offre le meilleur compromis entre la pièce et les conditions de coupe.
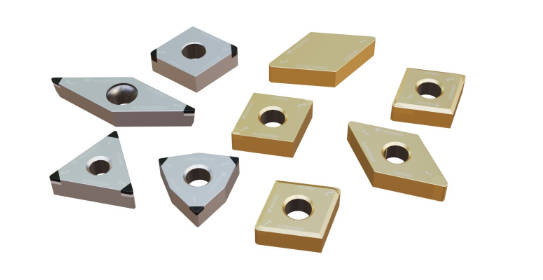
Quelles variables de conception définissent les performances des plaquettes de tournage PCBN ?
Comment le substrat d'insertion PCBN et la teneur en CBN influencent-ils l'usure et la ténacité ?
Le PCBN est produit par frittage de particules de nitrure de bore cubique avec un liant sous haute température et pression. Ce matériau offre une résistance à l'usure supérieure à celle du carbure et de la céramique lors de l'usinage de pièces de haute dureté. Le PCBN conserve également sa résistance à l'oxydation à haute température et présente une interaction chimique limitée avec les matériaux ferreux dans les conditions typiques de tournage dur. Ces caractéristiques le rendent adapté aux applications en acier trempé, en fonte, en fer fritté et en métallurgie des poudres.
La teneur en CBN, la structure granulaire et le liant influent sur l'équilibre entre résistance à l'abrasion et ténacité. Une structure très résistante à l'usure convient mieux à un engagement stable et continu, tandis qu'une structure plus tenace offre une meilleure sécurité lors de contacts interrompus. Il n'existe pas de nuance de PCBN optimale pour toutes les opérations. Le choix de la nuance doit tenir compte de la dureté de la pièce, des tolérances de coupe, de la continuité de la coupe et du mode de défaillance prévu.

Pourquoi la préparation des bords des inserts PCBN et les brise-copeaux modifient-ils la sécurité de coupe ?
L'arête de coupe détermine la manière dont la force est appliquée sur la plaquette. Une arête affûtée peut réduire la pression de coupe et favoriser une finition fine, tandis qu'une arête chanfreinée ou affûtée plus résistante à l'écaillage offre une meilleure protection. Un renforcement excessif de l'arête peut accroître la force et la chaleur, notamment sur une pièce mince ou un montage instable. Le juste équilibre dépend de la rigidité, de la profondeur de passe et de la fréquence des passages de l'arête dans la pièce.
Les brise-copeaux ajoutent une variable de conception supplémentaire. En tournage dur continu, une rainure inadaptée peut entraîner l'enroulement des longs copeaux autour de la pièce et rayer la surface usinée. Un brise-copeaux correctement dimensionné dirige et enroule le copeau dans la plage d'avance et de profondeur prévue. La maîtrise des copeaux doit donc être évaluée dans le cadre du contrôle dimensionnel et de la qualité de surface, et non pas seulement comme une simple question d'entretien.
Comment un insert de tournage PCBN doit-il s'adapter aux conditions de tournage dur ?
Quelles sont les différences entre le tournage continu et le tournage interrompu du PCBN ?
Le tournage continu applique une charge thermique et mécanique relativement stable sur l'arête de coupe. La résistance à l'usure et la stabilité thermique sont souvent prioritaires car l'arête reste en contact plus longtemps. Le tournage interrompu génère des contraintes supplémentaires à chaque réentrée de l'outil dans la zone de coupe. Les trous transversaux, les rainures de clavette, les irrégularités du matériau, la calamine ou les surfaces segmentées peuvent rendre la robustesse de l'arête et la sécurité du serrage encore plus importantes.
Comment la vitesse de coupe, l'avance, la profondeur et le refroidissement affectent-ils un insert de tournage PCBN ?
La vitesse de coupe influe sur la charge thermique et a un impact important sur l'usure. L'avance et le rayon de bec affectent l'état de surface, l'épaisseur des copeaux et l'effort de coupe. La profondeur de passe doit être compatible avec la préparation des arêtes et la plage de fonctionnement du brise-copeaux. Forcer une surépaisseur importante lors de la finition peut engendrer de la chaleur, des vibrations ou des dommages aux arêtes, au lieu d'une productivité accrue.
PCBN prend généralement en charge la coupe à sec des matériaux ferreux, mais le procédé d'arrosage doit rester constant. Une alimentation intermittente en liquide de refroidissement peut engendrer des variations de température en arête de coupe. En cas de coupe avec arrosage, le débit et la stabilité de la température doivent être contrôlés. Les essais doivent consigner la vitesse, l'avance, la profondeur de coupe, le mode d'arrosage, la dureté, l'état de surface cible et le point précis où l'insert ne répond plus aux spécifications.

Comment la géométrie, le revêtement et la rectification des plaquettes de tournage PCBN contrôlent-ils la précision ?
Comment le rayon de courbure du nez de l'insert de tournage PCBN, le racleur et la géométrie du brise-copeaux affectent-ils la précision ?
Le rayon de courbure du bec influe sur la résistance des arêtes, la force radiale et la finition obtenue. Un rayon plus grand permet d'obtenir un profil théorique plus lisse, mais une force radiale plus élevée peut engendrer des vibrations ou une déformation. Un rayon plus petit réduit la force, mais offre un soutien des arêtes moindre. La géométrie du racleur peut améliorer la finition de surface ou permettre une avance plus importante lorsque la rigidité de la machine, l'alignement et le support de la pièce sont suffisants.
Pourquoi la qualité de la rectification des outils CNC PCBN est-elle importante ?
L'affûtage des outils CNC PCBN détermine le profil d'arête, la répétabilité, la géométrie des angles et la relation entre l'arête de coupe et la surface de positionnement de l'insert. De petites irrégularités peuvent modifier l'effort de coupe ou déplacer le point d'appui effectif de l'outil, ce qui est critique lorsque les tolérances sont serrées. Le contrôle doit vérifier l'état de l'arête, les dimensions et l'homogénéité du lot, et non se fier uniquement à la désignation nominale de l'insert.
Le réaffûtage et le rerodage peuvent prolonger la durée de vie de la pièce lorsque sa conception le permet. Toutefois, la géométrie restaurée doit rester compatible avec le porte-pièce et les décalages d'usinage. Un fournisseur proposant des services de rectification, de rodage, de polissage, d'inspection, de réusinage et d'assistance applicative peut aider l'acheteur à évaluer les performances initiales et le coût du cycle de vie.
Quelles sont les performances des inserts en PCBN dans les sièges de soupapes et autres applications de précision ?
Quels sont les facteurs de conception importants lors de l'usinage des sièges de soupapes PCBN ?
Pour l'usinage des sièges de soupapes, le PCBN doit maîtriser la taille, l'angle et la concentricité du chanfrein, ainsi que l'état de surface et l'état des arêtes, notamment dans les matériaux abrasifs ou à haute dureté. Les opérations sur les sièges de soupapes peuvent également impliquer un contact interrompu ou une zone d'engagement étroite concentrant la charge sur une petite portion de l'arête. La géométrie de l'insert, la stabilité du guide, le faux-rond et la régularité du jeu deviennent donc aussi importants que le choix de la nuance d'acier.
Quand le PCBN est-il un meilleur choix que le PCD pour le tournage de l'acier trempé ?
Lorsque les acheteurs comparent le PCD et le PCBN pour le tournage de l'acier trempé, la chimie des matériaux apporte la première réponse. PCD insérer Le PCBN est généralement associé aux pièces non ferreuses et non métalliques abrasives. Il est conçu pour les matériaux ferreux tels que l'acier trempé, la fonte et le fer fritté, pour lesquels la stabilité thermique et la résistance à l'usure à haute température sont des exigences essentielles.

Comment Worldia peut-elle aider les acheteurs à choisir la plaquette de tournage PCBN adaptée ?
Que doit contenir une demande d'informations techniques concernant les insertions PCBN ?
Worldia L'évaluation des applications de tournage PCBN peut s'appuyer sur le dessin de la pièce, la nuance de matériau, la dureté, les caractéristiques d'usinage, la surépaisseur, la tolérance, l'état de surface cible, les informations relatives à la machine et au porte-outil, les paramètres actuels, le mode d'arrosage et les problèmes de durée de vie de l'outil. Ces données permettent de distinguer les besoins en plaquettes standard de ceux nécessitant une plaquette personnalisée (arête de coupe, brise-copeaux, racleur, revêtement ou nuance spécifique).
Notre gamme de produits PCBN comprend des nuances adaptées à l'usinage continu, semi-continu, discontinu et continu. Elle inclut également des plaquettes brise-copeaux, des racleurs, des plaquettes de tournage sur mesure, des plaquettes PCBN standard MANANOVA et des outils superdurs sur mesure. Le choix le plus approprié doit être validé en fonction du processus réel du client et non basé uniquement sur le nom du modèle.
Comment évaluer un fournisseur d'inserts PCBN ?
Il convient de comparer les fournisseurs d'inserts PCBN selon différents critères : prise en charge des applications, gamme de nuances et de géométries, régularité des arêtes, traçabilité, capacités de rectification et de contrôle, fiabilité des livraisons et service de reconditionnement. Le prix unitaire ne reflète qu'une vision partielle du coût total de fabrication, car les changements d'outils, les temps d'arrêt machine, la fréquence des contrôles, les rebuts et la correction des décalages ont un impact significatif.
Nous proposons des services d'ingénierie d'application, de conception d'outils sur mesure, de rectification de précision, de rodage, de polissage, d'inspection, de réusinage et de rerodage pour les outils ultra-durs. Les acheteurs peuvent réaliser un essai contrôlé afin de comparer le nombre de pièces conformes par arête, le temps de cycle, la régularité de surface, la fréquence de changement d'outil et le coût par pièce acceptable.
FAQ (questions fréquentes)
Q : Quelle est la durée de vie d'un insert de tournage PCBN en tournage dur ?
A : Il n'existe pas de durée de vie universelle pour un outil. Celle-ci dépend de la dureté de la pièce, de sa composition, de la continuité de la coupe, de la vitesse, de l'avance, de la profondeur de passe, de la préparation des arêtes, de la rigidité et du critère de défaillance. La durée de vie de l'outil doit être réduite lorsque la précision dimensionnelle, la finition, l'usure ou la stabilité du processus sortent des limites approuvées.
Q : Les plaquettes PCBN peuvent-elles être utilisées pour l'usinage des sièges de soupapes ?
R : Oui, les plaquettes PCBN peuvent supporter le chanfreinage des sièges de soupape et les opérations de précision connexes lorsque la nuance, la géométrie du bord, le guidage, le faux-rond, la tolérance et les conditions de coupe conviennent au matériau du siège de soupape et aux exigences de tolérance.
Q : Quelle est la différence entre PCD et PCBN pour le tournage de l'acier trempé ?
A : Le PCD convient généralement aux matériaux non ferreux et abrasifs non métalliques. Le PCBN est généralement choisi pour les matériaux ferreux trempés, car le matériau de coupe conserve sa stabilité thermique et chimique lors du tournage dur. Le choix final doit toutefois tenir compte des caractéristiques de la pièce et des conditions d'usinage.



