

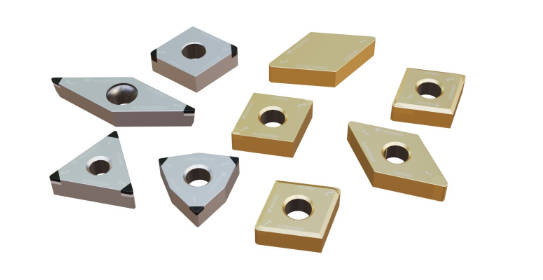
Inserto de torneamento de PCBN O desempenho de uma pastilha não é bom simplesmente porque o material a ser cortado é duro. A usinagem de alta precisão em materiais duros depende de um projeto coordenado: a estrutura do PCBN, o teor de CBN, o preparo da aresta de corte, o quebra-cavacos, a geometria da ponta, o revestimento, a qualidade da retificação, a rigidez do porta-ferramentas e os parâmetros de corte devem ser adequados à operação. Uma incompatibilidade pode causar desgaste rápido da face de folga, lascamento da aresta de corte, vibração, cavacos instáveis, desvio dimensional ou acabamento superficial ruim. Para compradores e engenheiros de processo, a pergunta certa não é qual pastilha é a mais resistente, mas sim qual projeto oferece o melhor equilíbrio entre a peça e as condições de corte.
Quais variáveis de projeto definem o desempenho de insertos de torneamento de PCBN?
Como o substrato de inserção de PCBN e o teor de CBN influenciam o desgaste e a resistência?
O PCBN é produzido pela sinterização de partículas de nitreto cúbico de boro com um aglutinante sob alta temperatura e pressão. O material oferece maior resistência ao desgaste do que carbonetos e cerâmicas na usinagem de peças de alta dureza. O PCBN também mantém a resistência à oxidação em temperaturas elevadas e apresenta interação química limitada com materiais ferrosos em condições típicas de torneamento duro. Essas características o tornam adequado para aplicações em aço temperado, ferro fundido, ferro sinterizado e metalurgia do pó.
O teor de CBN, a estrutura granular e o sistema de aglutinante influenciam o equilíbrio entre resistência à abrasão e tenacidade. Uma estrutura altamente resistente ao desgaste pode ser adequada para um contato estável e contínuo, enquanto uma estrutura mais tenaz pode ser mais segura durante o contato interrompido. Não existe um único tipo de inserto de PCBN ideal para todas as operações. A escolha do tipo deve levar em consideração a dureza da peça, a variação da tolerância, a continuidade do corte e o modo de falha esperado.

Por que a preparação da borda do inserto PCBN e os quebra-cavacos alteram a segurança do corte?
A aresta de corte determina como a força entra na pastilha. Uma aresta afiada pode reduzir a pressão de corte e permitir um acabamento fino, mas uma aresta chanfrada ou brunida mais resistente pode oferecer maior proteção contra lascas. O reforço excessivo da aresta pode aumentar a força e o calor, especialmente em componentes finos ou em configurações instáveis. O equilíbrio ideal depende da rigidez, da profundidade de corte e se a aresta entra e sai da peça repetidamente.
Os quebra-cavacos adicionam mais uma variável de projeto. Em torneamento contínuo de materiais duros, um sulco inadequado pode permitir que cavacos longos se enrolem ao redor da peça e arranhem a superfície acabada. Um quebra-cavacos corretamente dimensionado direciona e curva o cavaco dentro da faixa de avanço e profundidade pretendida. O controle de cavacos deve, portanto, ser avaliado como parte do controle dimensional e de qualidade da superfície, e não apenas como uma questão de organização e limpeza.
Como uma pastilha de torneamento de PCBN deve se adequar às condições de torneamento duro?
Quais são as diferenças entre a usinagem contínua e a usinagem interrompida de PCBN?
O torneamento contínuo impõe uma carga térmica e mecânica relativamente estável na aresta de corte. A resistência ao desgaste e a estabilidade térmica geralmente recebem prioridade, pois a aresta permanece em contato por um período mais longo. O torneamento interrompido adiciona impacto a cada vez que a pastilha retorna ao corte. Furos transversais, rasgos de chaveta, irregularidades no material, escamas ou superfícies segmentadas podem tornar a tenacidade da aresta e a segurança da fixação mais importantes.
Como a velocidade de corte, o avanço, a profundidade e o resfriamento afetam uma pastilha de torneamento de PCBN?
A velocidade de corte controla a carga térmica e influencia fortemente o desgaste. O avanço e o raio da ponta da ferramenta afetam o acabamento superficial, a espessura do cavaco e a força de corte. A profundidade de corte deve ser compatível com a preparação da aresta e a faixa de operação do quebra-cavacos. Quando uma grande sobremedida é forçada através de uma geometria de acabamento, o resultado pode ser calor, vibração ou danos à aresta, em vez de maior produtividade.
A PCBN geralmente suporta o corte a seco de materiais ferrosos, mas a prática de refrigeração deve ser consistente. O fornecimento intermitente de fluido de corte pode causar ciclos térmicos na aresta de corte. Quando o corte com fluido de corte for necessário, o fluxo e a estabilidade da temperatura devem ser controlados. Os dados dos testes devem registrar velocidade, avanço, profundidade, método de refrigeração, dureza, acabamento superficial desejado e o ponto exato em que a pastilha deixa de atender às especificações.

Como a geometria, o revestimento e a retificação das pastilhas de torneamento de PCBN controlam a precisão?
Como o raio da ponta, o limpador e a geometria do quebra-cavacos da pastilha de torneamento de PCBN afetam a precisão?
O raio da ponta da fresa influencia a resistência da aresta de corte, a força radial e o acabamento obtido. Um raio maior pode proporcionar um perfil teórico mais suave, mas uma força radial maior pode causar vibração ou deflexão. Um raio menor pode reduzir a força, porém oferecer menos suporte à aresta de corte. A geometria do limpador pode melhorar o acabamento superficial ou permitir uma taxa de avanço maior quando a rigidez da máquina, o alinhamento e o suporte da peça forem suficientes.
Por que a qualidade da retificação de ferramentas CNC para PCBN é importante?
A retificação de ferramentas CNC para PCBN determina o perfil da aresta de corte, a repetibilidade, a geometria dos cantos e a relação entre a aresta de corte e as superfícies de localização da pastilha. Pequenas inconsistências podem alterar a força de corte ou deslocar o ponto efetivo da ferramenta, o que é importante quando as tolerâncias são apertadas. A inspeção deve verificar a condição da aresta, as dimensões e a consistência do lote, em vez de se basear apenas na designação nominal da pastilha.
A retificação e o recondicionamento podem prolongar a vida útil quando o projeto da pastilha permite o seu uso. No entanto, a geometria restaurada deve permanecer compatível com o porta-ferramentas e as compensações do processo. Um fornecedor com serviços de retificação, lapidação, polimento, inspeção, recondicionamento e suporte à aplicação pode ajudar o comprador a avaliar tanto o desempenho inicial quanto o custo do ciclo de vida.
Qual o desempenho dos insertos de PCBN em sedes de válvulas e outras aplicações de precisão?
Quais fatores de projeto são importantes na usinagem de sedes de válvulas em PCBN?
Na usinagem de sedes de válvulas com PCBN, é fundamental controlar o tamanho, o ângulo, a concentricidade, o acabamento superficial e a condição da aresta do chanfro em materiais abrasivos ou de alta dureza. As operações de usinagem de sedes de válvulas também podem envolver contato interrompido ou uma zona de contato estreita que concentra a carga em uma pequena porção da aresta. Portanto, a geometria da pastilha, a estabilidade da guia, o desvio radial e a consistência da sobremedida tornam-se tão importantes quanto a seleção da classe da pastilha.
Quando o PCBN é uma escolha melhor do que o PCD para torneamento de aço temperado?
Quando os compradores comparam PCD e PCBN para torneamento de aço temperado, a composição química do material fornece a primeira resposta. PCD inserir Geralmente, o PCBN é associado a peças de trabalho não ferrosas e abrasivas. Ele é projetado para materiais ferrosos, como aço temperado, ferro fundido e ferro sinterizado, onde a estabilidade térmica e a resistência ao desgaste em altas temperaturas são requisitos essenciais.

Como a Worldia pode ajudar os compradores a especificar a pastilha de torneamento PCBN correta?
O que deve incluir uma consulta técnica sobre um inserto de PCBN?
Mundial É possível avaliar aplicações de torneamento de PCBN usando o desenho da peça, a classe do material, a dureza, as características de usinagem, a sobremedida, a tolerância, o acabamento superficial desejado, as informações da máquina e do porta-ferramentas, os parâmetros atuais, o método de refrigeração e o problema existente de vida útil da ferramenta. Essas informações ajudam a distinguir a necessidade de uma pastilha padrão de uma solução personalizada com aresta de corte, quebra-cavacos, raspador, revestimento ou classe específica.
Nossas opções de produtos PCBN incluem classes para usinagem contínua, levemente interrompida, interrompida e fortemente interrompida. As linhas de produtos relevantes também incluem insertos quebra-cavacos, designs de raspadores, insertos de torneamento personalizados, insertos PCBN padrão MANANOVA e ferramentas superduras personalizadas. A escolha correta deve ser validada com base no processo real do cliente, e não apenas selecionada pelo nome do modelo.
Como avaliar um fornecedor de insertos de PCBN?
Um fornecedor de insertos de PCBN deve ser comparado com base em suporte à aplicação, cobertura de classes e geometrias, consistência de aresta, rastreabilidade, capacidade de retificação e inspeção, confiabilidade de entrega e suporte para recondicionamento. O preço por inserto oferece uma visão incompleta, pois trocas de ferramentas, tempo de inatividade da máquina, frequência de inspeção, refugo e correção de offset afetam o custo total de fabricação.
Oferecemos serviços de engenharia de aplicação, projeto de ferramentas personalizadas, retificação de precisão, lapidação, polimento, inspeção, recondicionamento e recondicionamento de ferramentas superduras. Os compradores podem utilizar um teste controlado para comparar a conformidade das peças por aresta, o tempo de ciclo, a consistência da superfície, a frequência de troca de ferramentas e o custo por componente aceitável.
FAQ
P: Qual a durabilidade de uma pastilha de torneamento de PCBN em usinagem de materiais duros?
R: Não existe um valor universal para a vida útil de uma ferramenta. A vida útil depende da dureza da peça, da composição do material, da continuidade do corte, da velocidade, do avanço, da profundidade, do preparo da aresta, da rigidez e do critério de falha. A vida útil da ferramenta deve terminar quando a precisão dimensional, o acabamento, o desgaste ou a estabilidade do processo saírem da faixa aprovada.
P: Pastilhas de PCBN podem ser usadas para usinagem de sedes de válvulas?
R: Sim, os insertos de PCBN podem suportar o chanfro da sede da válvula e operações de precisão relacionadas, quando a classe, a geometria da borda, a guia, o desvio, a tolerância e as condições de corte forem adequadas ao material da sede da válvula e aos requisitos de tolerância.
P: Qual a diferença entre PCD e PCBN para torneamento de aço temperado?
A: O PCD geralmente é adequado para materiais não ferrosos e abrasivos não metálicos. O PCBN é normalmente escolhido para materiais ferrosos endurecidos, pois o material de corte mantém a estabilidade térmica e química durante o torneamento de materiais duros. A seleção final deve, no entanto, levar em consideração as condições reais da peça e do processo.



