

Un inserto de torneado de PCBN El rendimiento no es óptimo simplemente porque el material de corte sea duro. El torneado de alta precisión en materiales duros depende de un diseño coordinado: la estructura de PCBN, el contenido de CBN, la preparación del filo, el rompevirutas, la geometría de la punta, el recubrimiento, la calidad del rectificado, la rigidez del portaherramientas y los parámetros de corte deben ser adecuados para la operación. Una incompatibilidad puede provocar un rápido desgaste del flanco, astillamiento del filo, vibraciones, virutas inestables, deriva dimensional o un acabado superficial deficiente. Para los compradores e ingenieros de procesos, la pregunta clave no es qué inserto es el más resistente, sino qué diseño proporciona el mejor equilibrio para la pieza de trabajo y las condiciones de corte.
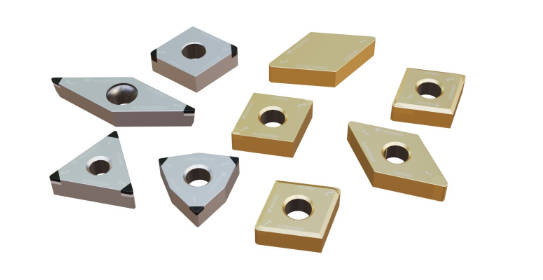
¿Qué variables de diseño definen el rendimiento de los insertos de torneado de PCBN?
¿Cómo influyen el sustrato con insertos de PCBN y el contenido de CBN en el desgaste y la resistencia?
El PCBN se produce mediante la sinterización de partículas cúbicas de nitruro de boro con un aglutinante a alta temperatura y presión. Este material ofrece mayor resistencia al desgaste que el carburo y la cerámica al mecanizar piezas de alta dureza. Además, el PCBN conserva su resistencia a la oxidación a temperaturas elevadas y presenta una interacción química limitada con materiales ferrosos en condiciones típicas de torneado duro. Estas características lo hacen idóneo para aplicaciones en acero endurecido, hierro fundido, hierro sinterizado y metalurgia de polvos.
El contenido de CBN, la estructura granular y el sistema de aglutinante influyen en el equilibrio entre la resistencia a la abrasión y la tenacidad. Una estructura altamente resistente al desgaste puede ser adecuada para un contacto estable y continuo, mientras que una estructura más tenaz ofrece mayor seguridad durante el contacto intermitente. No existe un único grado de inserto de PCBN óptimo para todas las operaciones. El grado debe seleccionarse en función de la dureza de la pieza, la variación de tolerancia, la continuidad del corte y el modo de fallo previsto.

¿Por qué la preparación de los bordes de los insertos de PCBN y los rompevirutas modifican la seguridad del corte?
El filo determina cómo se transmite la fuerza al inserto. Un filo afilado puede reducir la presión de corte y facilitar un acabado fino, mientras que un filo biselado o pulido más resistente puede ofrecer mayor resistencia al astillamiento. Un endurecimiento excesivo del filo puede aumentar la fuerza y el calor, especialmente en componentes delgados o en configuraciones inestables. El equilibrio adecuado depende de la rigidez, la profundidad de corte y si el filo entra y sale repetidamente de la pieza.
Los rompevirutas añaden otra variable de diseño. En el torneado continuo de materiales duros, una ranura inadecuada puede permitir que las virutas largas se enrollen alrededor del componente y rayen la superficie acabada. Un rompevirutas correctamente ajustado dirige y curva la viruta dentro del rango de avance y profundidad previsto. Por lo tanto, el control de virutas debe evaluarse como parte del control dimensional y de calidad superficial, y no solo como una cuestión de mantenimiento.
¿Cómo debe adaptarse una plaquita de torneado de PCBN a las condiciones de torneado difíciles?
¿Qué diferencias existen entre el torneado continuo y el torneado interrumpido de PCBN?
El torneado continuo ejerce una carga térmica y mecánica relativamente estable sobre el filo de corte. La resistencia al desgaste y la estabilidad térmica suelen tener prioridad, ya que el filo permanece en contacto con la herramienta durante un período más prolongado. El torneado intermitente aumenta el impacto cada vez que la plaquita vuelve a entrar en el corte. Los orificios transversales, las chaveteras, las irregularidades en el material, la cascarilla o las superficies segmentadas pueden hacer que la tenacidad del filo y la seguridad de la sujeción sean más importantes.
¿Cómo afectan la velocidad de corte, el avance, la profundidad y la refrigeración a una plaquita de torneado de PCBN?
La velocidad de corte controla la carga térmica e influye notablemente en el desgaste. El avance y el radio de la punta afectan al acabado superficial, al espesor de la viruta y a la fuerza de corte. La profundidad de corte debe ser compatible con la preparación del filo y el rango del rompevirutas. Cuando se fuerza un gran margen de tolerancia en la geometría de acabado, el resultado puede ser calor, vibraciones o daños en el filo, en lugar de una mayor productividad.
El PCBN suele ser compatible con el mecanizado en seco de materiales ferrosos, pero es fundamental mantener una refrigeración constante. El suministro intermitente de refrigerante puede provocar ciclos térmicos en el filo. Cuando se requiere mecanizado en húmedo, se debe controlar el flujo y la estabilidad de la temperatura. Los datos de prueba deben registrar la velocidad, el avance, la profundidad, el método de refrigeración, la dureza, el acabado superficial y el punto exacto en el que la plaquita deja de cumplir las especificaciones.

¿Cómo influyen la geometría, el recubrimiento y el rectificado de las plaquitas de torneado de PCBN en el control de la precisión?
¿Cómo afectan a la precisión el radio de la punta del inserto de torneado PCBN, el limpiador y la geometría del rompevirutas?
El radio de la punta afecta la resistencia del borde, la fuerza radial y el acabado que se puede lograr. Un radio mayor permite un perfil teórico más suave, pero una mayor fuerza radial puede provocar vibraciones o deformaciones. Un radio menor reduce la fuerza, pero proporciona menos soporte al borde. La geometría del limpiador puede mejorar el acabado superficial o permitir un mayor avance cuando la rigidez de la máquina, la alineación y el soporte de la pieza son suficientes.
¿Por qué es importante la calidad del rectificado de herramientas de PCBN para CNC?
El rectificado de herramientas de PCBN mediante CNC determina el perfil del filo, la repetibilidad, la geometría de las esquinas y la relación entre el filo de corte y las superficies de ubicación del inserto. Pequeñas inconsistencias pueden modificar la fuerza de corte o desplazar el punto efectivo de la herramienta, lo cual es crucial cuando las tolerancias son estrictas. La inspección debe verificar el estado del filo, las dimensiones y la consistencia del lote, en lugar de basarse únicamente en la designación nominal del inserto.
El rectificado y el lapeado pueden prolongar la vida útil del inserto cuando su diseño lo permite. Sin embargo, la geometría restaurada debe ser compatible con el portaherramientas y las compensaciones del proceso. Un proveedor que ofrezca servicios de rectificado, lapeado, pulido, inspección, reacondicionamiento de puntas y asistencia técnica puede ayudar al comprador a evaluar tanto el rendimiento inicial como el coste del ciclo de vida.
¿Qué rendimiento ofrecen los insertos de PCBN en asientos de válvulas y otras aplicaciones de precisión?
¿Qué factores de diseño son importantes en el mecanizado de asientos de válvulas de PCBN?
El mecanizado de asientos de válvulas con PCBN requiere un control preciso del tamaño, el ángulo, la concentricidad, el acabado superficial y el estado del borde en materiales abrasivos o de alta dureza. Las operaciones de asientos de válvulas también pueden implicar contacto interrumpido o una zona de acoplamiento estrecha que concentra la carga en una pequeña porción del borde. Por lo tanto, la geometría del inserto, la estabilidad de la guía, la excentricidad y la consistencia de la tolerancia se vuelven tan importantes como la selección del grado.
¿Cuándo es mejor el PCBN que el PCD para el torneado de acero endurecido?
Cuando los compradores comparan el PCD con el PCBN para el torneado de acero endurecido, la química del material proporciona la primera respuesta. PCD insertar Generalmente se asocia con piezas de trabajo no ferrosas y abrasivas no metálicas. El PCBN está diseñado para materiales ferrosos como acero endurecido, hierro fundido y hierro sinterizado, donde la estabilidad térmica y la resistencia al desgaste a altas temperaturas son requisitos fundamentales.

¿Cómo puede Worldia ayudar a los compradores a especificar el inserto de torneado de PCBN adecuado?
¿Qué debe incluir una consulta técnica sobre insertos de PCBN?
Worldia Es posible evaluar las aplicaciones de torneado de PCBN utilizando el plano de la pieza, el grado del material, la dureza, la característica de mecanizado, la tolerancia, el objetivo de superficie, la información de la máquina y del portaherramientas, los parámetros actuales, el método de refrigeración y el problema de vida útil de la herramienta existente. Estos datos ayudan a distinguir entre un requisito de plaquita estándar y una solución personalizada de filo, rompevirutas, limpiador, recubrimiento o grado.
Nuestra gama de productos PCBN incluye grados para mecanizado continuo, con interrupciones ligeras, intermitentes e intensas. También ofrecemos plaquitas rompevirutas, limpiadores, plaquitas de torneado personalizadas, plaquitas PCBN estándar MANANOVA y herramientas superduras personalizadas. La elección correcta debe validarse en función del proceso real del cliente, en lugar de basarse únicamente en el nombre del modelo.
¿Cómo se debe evaluar a un proveedor de insertos de PCBN?
Se debe comparar a un proveedor de insertos de PCBN en función del soporte de aplicaciones, la cobertura de grados y geometrías, la consistencia del filo, la trazabilidad, la capacidad de rectificado e inspección, la fiabilidad de la entrega y el soporte de reacondicionamiento. El precio por inserto ofrece una visión incompleta, ya que los cambios de herramienta, el tiempo de inactividad de la máquina, la frecuencia de inspección, los desperdicios y la corrección de desfase afectan al coste total de fabricación.
Ofrecemos ingeniería de aplicaciones, diseño de herramientas a medida, rectificado de precisión, lapeado, pulido, inspección, reacondicionamiento de puntas y lapeado para herramientas de alta dureza. Los compradores pueden realizar una prueba controlada para comparar las piezas conformes por filo, el tiempo de ciclo, la uniformidad de la superficie, la frecuencia de cambio de herramienta y el coste por componente aceptable.
Preguntas frecuentes
P: ¿Cuánto dura una plaquita de torneado de PCBN en operaciones de torneado duro?
R: No existe una vida útil universal para las herramientas. Esta depende de la dureza de la pieza, la composición del material, la continuidad del corte, la velocidad, el avance, la profundidad, la preparación del filo, la rigidez y el criterio de fallo. La vida útil de la herramienta debe finalizar cuando la precisión dimensional, el acabado, el desgaste o la estabilidad del proceso se salgan del rango aprobado.
P: ¿Se pueden utilizar insertos de PCBN para el mecanizado de asientos de válvulas?
R: Sí, los insertos de PCBN pueden soportar el biselado de asientos de válvulas y operaciones de precisión relacionadas cuando el grado, la geometría del borde, la guía, la excentricidad, la tolerancia y las condiciones de corte se ajustan al material del asiento de la válvula y a los requisitos de tolerancia.
P: ¿Cuál es la diferencia entre PCD y PCBN para el torneado de acero endurecido?
A: El PCD generalmente es adecuado para materiales no ferrosos y abrasivos no metálicos. El PCBN se suele seleccionar para materiales ferrosos endurecidos, ya que el material de corte mantiene su estabilidad térmica y química durante el torneado en condiciones extremas. La selección final debe basarse en las características específicas de la pieza y las condiciones del proceso.



