

Płytka tokarska PCBN Nie sprawdza się dobrze tylko dlatego, że materiał skrawający jest twardy. Precyzyjne toczenie na twardo wymaga skoordynowanej konstrukcji: struktura PCBN, zawartość CBN, przygotowanie krawędzi, łamacz wióra, geometria naroża, powłoka, jakość szlifowania, sztywność uchwytu i parametry skrawania muszą być dopasowane do operacji. Niedopasowanie może powodować szybkie zużycie powierzchni przyłożenia, wykruszanie krawędzi, drgania, niestabilność wiórów, dryft wymiarowy lub niską jakość wykończenia powierzchni. Dla kupujących i inżynierów procesowych właściwym pytaniem nie jest, która płytka jest najmocniejsza, ale która konstrukcja zapewnia najlepszą równowagę między obrabianym przedmiotem a warunkami skrawania.
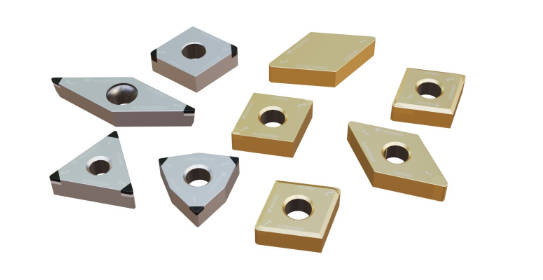
Jakie zmienne projektowe definiują wydajność płytek tokarskich PCBN?
Jaki wpływ na zużycie i wytrzymałość ma podłoże PCBN i zawartość CBN?
PCBN powstaje w wyniku spiekania sześciennych cząstek azotku boru ze spoiwem w wysokiej temperaturze i ciśnieniu. Materiał ten oferuje większą odporność na zużycie niż węglik spiekany i ceramika podczas obróbki przedmiotów o wysokiej twardości. CBN zachowuje również odporność na utlenianie w podwyższonej temperaturze i wykazuje ograniczoną interakcję chemiczną z materiałami żelaznymi w typowych warunkach toczenia na twardo. Właściwości te sprawdzają się w obróbce stali hartowanej, żeliwa, spieków żelaza oraz w metalurgii proszków.
Zawartość CBN, struktura ziarna i układ spoiwa wpływają na równowagę między odpornością na ścieranie a wytrzymałością. Struktura o wysokiej odporności na zużycie może zapewnić stabilne, ciągłe łączenie, natomiast bardziej wytrzymała struktura zapewnia większe bezpieczeństwo podczas przerywanego kontaktu. Żaden gatunek płytki PCBN nie jest optymalny dla każdej operacji. Gatunek należy dobrać uwzględniając twardość przedmiotu obrabianego, zmienność naddatku, ciągłość skrawania i przewidywany tryb uszkodzenia.

Dlaczego przygotowanie krawędzi płytek PCBN i łamacze wióra zmieniają bezpieczeństwo cięcia?
Krawędź skrawająca decyduje o tym, jak siła działa na płytkę. Ostra krawędź może zmniejszyć nacisk skrawania i zapewnić precyzyjne wykończenie, natomiast mocniejsza, fazowana lub honowana krawędź może skuteczniej zapobiegać wykruszaniu. Nadmierne wzmocnienie krawędzi może zwiększyć siłę i temperaturę, szczególnie w przypadku smukłych elementów lub niestabilnych ustawień. Odpowiednia równowaga zależy od sztywności, głębokości skrawania oraz od tego, czy krawędź wielokrotnie wchodzi i wychodzi z obrabianego przedmiotu.
Łamacze wiórów wprowadzają kolejną zmienną konstrukcyjną. Podczas ciągłego toczenia na twardo, nieodpowiedni rowek może powodować owijanie się długich wiórów wokół elementu i zarysowywanie obrobionej powierzchni. Prawidłowo dobrany łamacz wiórów kieruje i zwija wiór w przewidzianym zakresie posuwu i głębokości. Kontrola wiórów musi zatem być brana pod uwagę w ramach kontroli wymiarów i jakości powierzchni, a nie tylko jako kwestia utrzymania porządku.
Jak płytka tokarska PCBN powinna być dobrana do warunków toczenia na twardo?
Jakie są różnice pomiędzy ciągłym i przerywanym toczeniem PCBN?
Toczenie ciągłe nakłada stosunkowo stabilne obciążenie termiczne i mechaniczne na krawędź skrawającą. Odporność na zużycie i stabilność termiczna często mają priorytet, ponieważ krawędź pozostaje w kontakcie przez dłuższy czas. Toczenie przerywane zwiększa siłę uderzenia za każdym razem, gdy płytka ponownie wchodzi w materiał. Otwory poprzeczne, rowki wpustowe, nierówny materiał, zgorzelina lub powierzchnie segmentowane mogą sprawić, że wytrzymałość krawędzi i bezpieczeństwo mocowania staną się ważniejsze.
Jak prędkość skrawania, posuw, głębokość i chłodzenie wpływają na płytkę tokarską PCBN?
Prędkość skrawania kontroluje obciążenie termiczne i silnie wpływa na zużycie. Posuw i promień naroża wpływają na wykończenie powierzchni, grubość wióra i siłę skrawania. Głębokość skrawania musi być zgodna z przygotowaniem krawędzi i zakresem łamacza wióra. W przypadku obróbki wykańczającej z dużym naddatkiem, rezultatem może być nagrzewanie, drgania lub uszkodzenie krawędzi, a nie wzrost wydajności.
PCBN zazwyczaj obsługuje cięcie na sucho materiałów żelaznych, ale należy zachować stałe praktyki dotyczące stosowania chłodziwa. Przerywane podawanie chłodziwa może powodować cykle termiczne na krawędzi. W przypadku konieczności cięcia na mokro należy kontrolować stabilność przepływu i temperatury. Dane z prób powinny rejestrować prędkość, posuw, głębokość, metodę chłodzenia, twardość, docelową powierzchnię oraz dokładny punkt, w którym płytka przestaje spełniać wymagania.

W jaki sposób geometria, powłoka i szlifowanie płytek tokarskich PCBN wpływają na precyzję?
Jaki wpływ na dokładność ma promień wierzchołka płytki tokarskiej PCBN, geometria wycieraczki i łamacza wióra?
Promień naroża wpływa na wytrzymałość krawędzi, siłę promieniową i osiągalne wykończenie. Większy promień może zapewnić gładszy teoretycznie profil, ale wyższa siła promieniowa może sprzyjać wibracjom lub ugięciu. Mniejszy promień może zmniejszyć siłę, ale zapewnić mniejsze podparcie krawędzi. Geometria Wiper może poprawić wykończenie powierzchni lub umożliwić większy posuw, gdy sztywność maszyny, ustawienie i podparcie przedmiotu obrabianego są wystarczające.
Dlaczego jakość szlifowania narzędzi CNC PCBN jest ważna?
Szlifowanie narzędzi CNC PCBN określa profil krawędzi, powtarzalność, geometrię naroży oraz relację między krawędzią skrawającą a powierzchniami płytki. Niewielkie niespójności mogą zmienić siłę skrawania lub przesunąć efektywny wierzchołek narzędzia, co ma znaczenie przy wąskich tolerancjach. Kontrola powinna weryfikować stan krawędzi, wymiary i spójność partii, a nie opierać się wyłącznie na nominalnym oznaczeniu płytki.
Szlifowanie i docieranie może zwiększyć wartość użytkową, jeśli konstrukcja płytki pozwala na jej eksploatację. Jednak przywrócona geometria musi pozostać kompatybilna z oprawką i odchyleniami procesu. Dostawca oferujący usługi szlifowania, docierania, polerowania, inspekcji, regeneracji końcówek i wsparcie aplikacyjne może pomóc klientowi ocenić zarówno wydajność przy pierwszym użyciu, jak i koszt cyklu życia.
Jak wkładki PCBN sprawdzają się w gniazdach zaworowych i innych precyzyjnych zastosowaniach?
Jakie czynniki projektowe są istotne w obróbce gniazd zaworowych PCBN?
PCBN do obróbki gniazd zaworowych musi kontrolować rozmiar fazy, kąt, koncentryczność, wykończenie powierzchni i stan krawędzi w materiale ściernym lub o wysokiej twardości. Operacje obróbki gniazd zaworowych mogą również obejmować przerywany kontakt lub wąską strefę styku, która koncentruje obciążenie na niewielkiej części krawędzi. Geometria płytki, stabilność prowadnicy, bicie i spójność naddatku stają się zatem równie ważne, jak wybór gatunku.
Kiedy PCBN jest lepszym wyborem niż PCD do toczenia stali hartowanej?
Kiedy kupujący porównują materiały PCD i PCBN do toczenia hartowanej stali, pierwszą odpowiedzią jest skład chemiczny materiału. PCD wstaw PCBN jest zazwyczaj kojarzony z materiałami nieżelaznymi i niemetalowymi o właściwościach ściernych. PCBN jest przeznaczony do materiałów żelaznych, takich jak stal hartowana, żeliwo i żelazo spiekane, gdzie stabilność termiczna i odporność na zużycie w wysokich temperaturach są kluczowymi wymaganiami.

W jaki sposób Worldia może pomóc kupującym w wyborze właściwej płytki tokarskiej PCBN?
Co powinno zawierać zapytanie techniczne w formie wkładki PCBN?
Worldia Potrafi ocenić zastosowania toczenia PCBN, wykorzystując rysunek przedmiotu obrabianego, gatunek materiału, twardość, cechy obróbki, naddatek, tolerancję, powierzchnię docelową, informacje o maszynie i uchwycie, aktualne parametry, metodę chłodzenia oraz istniejący problem z trwałością narzędzia. Dane te pomagają odróżnić standardową płytkę od niestandardowego rozwiązania w zakresie krawędzi, łamacza wióra, wygładzacza, powłoki lub gatunku.
Nasze produkty PCBN obejmują gatunki do obróbki ciągłej, lekko przerywanej, przerywanej i mocno przerywanej. Odpowiednie linie produktów obejmują również płytki z łamaczem wióra, modele Wiper, niestandardowe płytki tokarskie, standardowe płytki PCBN firmy MANANOVA oraz niestandardowe narzędzia supertwarde. Prawidłowy wybór powinien zostać zweryfikowany w kontekście rzeczywistego procesu klienta, a nie wybierany wyłącznie na podstawie nazwy modelu.
Jak należy oceniać dostawcę wkładek PCBN?
Dostawcę płytek PCBN należy porównać pod kątem wsparcia aplikacyjnego, zakresu gatunków i geometrii, spójności krawędzi, identyfikowalności, możliwości szlifowania i kontroli, niezawodności dostaw oraz wsparcia w zakresie regeneracji. Cena za płytkę nie daje pełnego obrazu, gdy zmiany narzędzi, przestoje obrabiarki, częstotliwość kontroli, braki i korekta offsetu wpływają na całkowity koszt produkcji.
Oferujemy inżynierię aplikacji, projektowanie narzędzi na zamówienie, precyzyjne szlifowanie, docieranie, polerowanie, inspekcję, wymianę końcówek i polerowanie narzędzi supertwardych. Kupujący mogą skorzystać z kontrolowanej próby, aby porównać części zgodne z wymaganiami na krawędź, czas cyklu, spójność powierzchni, częstotliwość wymiany narzędzi oraz koszt akceptowalnego komponentu.
Często zadawane pytania
Q: Jak długo wytrzymuje płytka tokarska PCBN podczas toczenia na twardo?
A: Nie ma uniwersalnej wartości określającej trwałość narzędzia. Trwałość zależy od twardości przedmiotu obrabianego, składu materiału, ciągłości skrawania, prędkości, posuwu, głębokości, przygotowania krawędzi skrawającej, sztywności i kryterium uszkodzenia. Trwałość narzędzia powinna kończyć się, gdy dokładność wymiarowa, wykończenie, zużycie lub stabilność procesu wykraczają poza zatwierdzony zakres.
Q: Czy wkładki PCBN można stosować do obróbki gniazd zaworowych?
Odp.: Tak, wkładki PCBN mogą być stosowane do fazowania gniazd zaworów i innych precyzyjnych operacji, jeśli gatunek, geometria krawędzi, prowadzenie, bicie, naddatek i warunki skrawania są dostosowane do materiału gniazda zaworów i wymagań tolerancji.
Q: Jaka jest różnica między PCD i PCBN w toczeniu stali hartowanej?
A: PCD zasadniczo nadaje się do obróbki metali nieżelaznych i materiałów niemetalicznych o właściwościach ściernych. PCBN jest zazwyczaj wybierany do obróbki hartowanych materiałów żelaznych, ponieważ materiał skrawający zachowuje stabilność termiczną i chemiczną podczas toczenia na twardo. Ostateczny wybór musi być zgodny z rzeczywistym przedmiotem obrabianym i warunkami procesu.



